
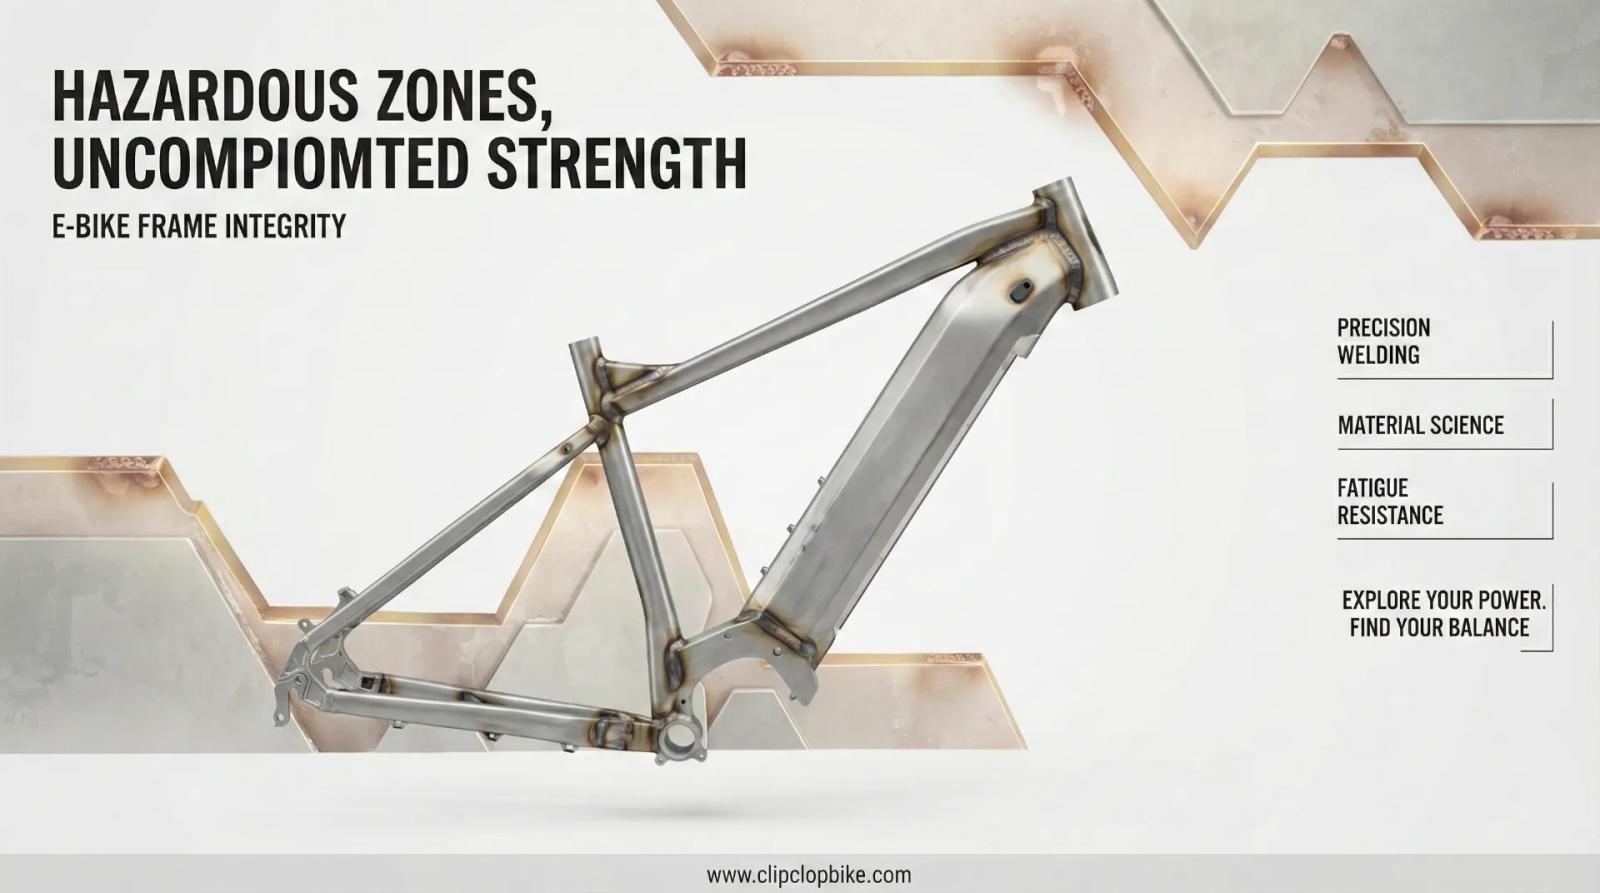
Зона термического влияния (HAZ) рам электровелосипедов: термообработка T6 и швы
Зона термического влияния и прочность: снижение рисков в производстве алюминиевых рам e-bike.
Зона термического влияния и прочность: снижение рисков в производстве алюминиевых рам e-bike.
В производстве электровелосипедов для B2B-сегмента прочность рамы — это и есть продукт. Можно иметь аккуратно выглядящий сварной шов и всё равно отгрузить слабую раму, если не понимать Зону термического влияния (ЗТВ)— полосу основного металла рядом со швом, которая не расплавилась, но нагрелась достаточно для изменения своей микроструктуры. В алюминиевых рамах это изменение может незаметно снизить локальную прочность и усталостную долговечность, превращая “красивый” шов в проблему по гарантии в будущем.
Прямые поставки с завода и производство OEM/ODM с ClipClop
Коммерческие партнеры могут ознакомиться с нашими производственными мощностями на странице Завод по производству электровелосипедов OEM/ODM, изучить стандартные конфигурации на странице CS01 Fat Tire & CS04 Commercial Utility Platforms, или напрямую запросить условия FOB контейнерных поставок через наш Портал коммерческих запросов цен (MOQ 20).
Я видел это воочию: Лео Лянмногие “загадочные трещины” возле рулевых стаканов или кареток вовсе не загадочны. Это предсказуемые последствия термического повреждения, концентрации напряжений и неоднородного восстановления после сварки. Если вы производите внедорожные рамы, подверженные высокому крутящему моменту и повторяющимся ударам, контроль ЗТВ — не опция, а то, что отделяет репутацию от отзывной кампании.
Что ЗТВ на самом деле делает с прочностью алюминиевой рамы
Алюминиевые сплавы, используемые в рамах (особенно 6061-T6), получают значительную часть своей прочности благодаря термической обработке. Сварка создает локализованный нагрев, который частично или полностью разрушает это упрочненное состояние вокруг соединения. Металл шва может затвердеть достаточно прочным, но область прямо рядом с ним может стать “мягкой зоной”, которая деформируется раньше и накапливает усталостные повреждения быстрее.
Для рам из 6061 прочность в ЗТВ может упасть до доли от исходного предела текучести, если ограничиться только сваркой без последующих операций. Вот почему некоторые рамы выходят из строя, даже когда шов выглядит однородным — потому что слабое место не всегда сам шов; это полоса рядом с ним, где сплав перестарел или отожгся.
Практический вывод для покупателей прост: если поставщик не может объяснить, как он управляет шириной ЗТВ, твёрдостью в ЗТВ и восстановлением после сварки, он действует наугад. А работа наугад обходится дорого.
Выбор материала задаёт “уровень сложности” контроля ЗТВ
6061 популярен, потому что сочетает прочность, коррозионную стойкость и доступность. Но он упрочняется дисперсионным твердением, поэтому сварка локально нарушает состояние закалки T6. В отличие от него, некоторые сплавы серии 7005 могут восстанавливать часть прочности за счёт естественного старения, что звучит привлекательно, но стабильность и усталостные характеристики всё равно зависят от дисциплины процесса и конструктивного запаса.
Толщина труб также важна. Тонкие сечения нагреваются быстро, увеличивая ЗТВ и повышая риск коробления. Более качественные программы по рамам используют бутированные или трубы с переменной толщиной стенки, чтобы соединения имели больше материала там, где концентрируются тепло и напряжение, не утяжеляя всю раму.
Ниже приведено простое сравнение, которым закупочные команды могут пользоваться при оценке поставщиков:
| Фактор | 6061 (типичный выбор для рам) | 7005 (часто рекламируется за “восстановление”) | Что проверять у поставщика |
|---|---|---|---|
| Источник прочности | Требует правильной термообработки (напр., T6) | Может естественно восстанавливать часть прочности | Точная спецификация сплава, сертификаты, состояние |
| Чувствительность к ЗТВ | Высокая — состояние T6 может быть “уничтожено” сваркой | Всё ещё чувствителен, но поведение отличается | Процедура сварки + метод восстановления |
| Лучший путь к стабильности | Термообработка после сварки + контролируемая сварка | Жёсткие параметры + валидационные испытания | Карта твёрдости, данные по усталости, документы ОК |
| Типичные дефекты при нарушении технологии | Мягкая зона возле соединений, ранние усталостные трещины | Трещины/пористость при отклонении параметров | Результаты НК + критерии браковки |
Техника сварки: уменьшение ЗТВ без ущерба провару
Невозможно устранить ЗТВ при сварке плавлением, но можно контролировать её ширину и стабильность. В качественной работе с алюминиевыми рамами, дисциплина тепловложения is everything.
Аргонодуговая сварка (TIG) остаётся стандартом для премиальных изделий, поскольку обеспечивает точный контроль. Импульсный TIG может помочь, ограничивая пиковый нагрев и позволяя кратковременные циклы охлаждения. В серийном производстве роботизированная сварка может стать серьёзным преимуществом, поскольку скорость перемещения и время горения дуги остаются постоянными от рамы №1 до рамы №500 — что критично для дистрибьюторов, не терпящих “дрейфа характеристик”.”
Три практических рычага имеют наибольшее значение:
- Скорость перемещения: Слишком низкая — расширяет ЗТВ и способствует росту зерна; слишком высокая — риск непровара.
- Отвод тепла / оснастка: Медные или массивные металлические приспособления могут отводить тепло и уменьшать зону нагрева.
- Чистота поверхности: Загрязнения вынуждают использовать дополнительный нагрев, чтобы “прожечь” окислы и масла, увеличивая ЗТВ и повышая вероятность дефектов.
Даже небольшие улучшения здесь могут обернуться значительным выигрышем в усталостной долговечности, особенно в высоконапряжённых зонах, таких как рулевой стакан и кареточный узел.
Термообработка после сварки: настоящий этап восстановления прочности
Если вы используете 6061, термообработка после сварки — самый прямой способ восстановить механические свойства в зоне соединения. Сварка часто оставляет область рядом со швом в разупрочнённом состоянии; правильный цикл закалки + отпуска + искусственного старения восстанавливает дисперсионную структуру, придающую твёрдость и прочность, близкие к “T6”.
На этом же этапе правильно исправляется геометрия. После закалки рамы могут быть временно более мягкими, что создаёт практическое окно для правки перед окончательным старением, которое фиксирует жёсткость. Пропуск или сокращение цикла может сэкономить время, но обычно приводит к неравномерной твёрдости вокруг соединений — именно то, что любят усталостные трещины.
Если завод заявляет о “прочности T6”, но не может предоставить записи о термообработке (графики печи, прослеживаемость партии, проверки твёрдости), считайте это красным флагом — а не вопросом документооборота.
Конструктивная стратегия: не бороться с физикой, а проектировать с её учётом
Прочные рамы — это не только о мастерстве сварки. Хорошая инженерия предполагает существование ЗТВ и уводит пиковые напряжения от наиболее уязвимых зон.
Распространённые стратегии, используемые в надёжных внедорожных рамах, включают:
- Смещение сварных швов от зон пиковых напряжений с использованием косынок или перераспределения путей нагрузки.
- Использование геометрии соединений, избегающей резких переходов (плавные радиусы, контролируемая граница шва).
- Бутированные трубы вблизи соединений. Поэтому даже при локальном снижении прочности сечение всё равно безопасно несёт нагрузку.
- Сокращение количества сварных швов за счёт использования единых деталей, изготовленных на станке с ЧПУ, вместо множества мелких кронштейнов, что позволяет избежать перекрытия зон термического влияния (ЗТВ).
Именно поэтому две рамы из одного сплава и со схожим внешним видом сварных швов могут демонстрировать кардинально разное поведение в реальных условиях эксплуатации.
Контроль качества: насколько серьёзно поставщики “видят” ЗТВ
Визуального контроля недостаточно, чтобы понять, как выглядит ЗТВ изнутри. В высоконадёжных программах добавляются этапы верификации, подтверждающие как отсутствие дефектов, так и восстановление прочности.
Типичные меры контроля, важные в поставках B2B, включают:
- Капиллярный контроль (цветная дефектоскопия) для выявления поверхностных трещин, особенно вблизи зон концентрации напряжений.
- Измерение твёрдости вблизи сварного шва для подтверждения восстановления свойств (быстрый способ выявить партии с недостаточной термообработкой).
- Макрошлифы в НИОКР (на образцах-свидетелях) для оценки глубины проплавления, ширины ЗТВ и внутреннего качества.
- Отчёты по прослеживаемости , которые связывают каждую партию с параметрами сварки, операторами/программами роботов и циклами термообработки.
Если ваш поставщик может предоставить распределения твёрдости и стабильные критерии приёмки по НК, это обычно более весомый сигнал, чем глянцевые маркетинговые заявления.
Типичные проблемы дистрибьюторов — и как их решает мастерское управление ЗТВ
Большинство дистрибьюторов меняют поставщиков по одной и той же причине: неожиданное появление трещин и волна гарантийных случаев. Обычная картина — преждевременные разрушения вблизи скоплений сварных швов после нескольких месяцев реальной эксплуатации, а не в идеальных лабораторных условиях.
Контроль процесса, сфокусированный на ЗТВ, позволяет снизить:
- Раннее усталостное растрескивание в высоконагруженных соединениях
- Нестабильность от партии к партии , вызванную отклонением параметров
- Дорогостоящие “полевые ремонты” , которые редко восстанавливают исходный ресурс по усталости
- Ущерб репутации из-за видимых разрушений конструкции
Когда ClipClop говорит о металловедении, это не для того, чтобы звучать академично, — это чтобы гарантировать, что продукт ведёт себя одинаково и в выставочном зале, и в прокатном парке, и на каменистой тропе год спустя.
Что дальше: методы соединения, снижающие риск, связанный с ЗТВ
Отрасль движется к технологиям соединения, которые уменьшают или изменяют термические повреждения. Один из наиболее перспективных методов — Сварка трением с перемешиванием (СТП), метод в твёрдой фазе, исключающий плавление и кардинально меняющий традиционную картину ЗТВ. Это не универсальное решение, но направление, которое исследуют многие серьёзные производители.
Мы также наблюдаем рост симуляционно-ориентированной разработки — цифрового “моделирования сварки” для прогнозирования деформаций, термических градиентов и потенциально слабых зон ещё до производства. Это переносит качество на более ранние этапы: меньше сюрпризов, лучшая повторяемость и более эффективные итерации.
Устойчивость также становится реальным ограничением. Более эффективные печи и интеллектуальное планирование термообработки могут снизить энергопотребление, сохраняя при этом восстановление прочности — об этом всё чаще спрашивают покупатели из Европы и Северной Америки.
Заключительное слово от Лео Ляна
As Лео Лян, я выскажусь прямо: сварной шов — это не просто соединение, это металлургическое событие. Если относиться к ЗТВ как к побочному эффекту, вы будете отгружать рамы, которые отлично выглядят, но быстро стареют. Если же рассматривать её как ключевую инженерную переменную — материал, параметры сварки, термообработку, конструкцию и контроль качества, работающие в комплексе, — вы получите рамы, которые выдерживают реальные нагрузки, вибрации и реальных райдеров.
Если вы закупаете внедорожные рамы и хотите меньше головной боли с послепродажным обслуживанием, задайте своему производителю один простой вопрос: “Покажите мне ваш план контроля ЗТВ — параметры сварки, записи термообработки, результаты измерений твёрдости и критерии неразрушающего контроля”.” Ответ расскажет вам почти всё, что нужно знать.
Часто задаваемые вопросы и дополнительная литература
В: Почему зона термического влияния (ЗТВ) критичнее для алюминия, чем для стали? О: Прочность алюминия в значительной степени зависит от термически упрочнённой микроструктуры. Тепло от сварки нарушает эту структуру гораздо быстрее и сильнее, чем в стали, что делает контроль зоны термического влияния при сварке a top priority for производства рам для электровелосипедов.
В: Можно ли пропустить термообработку после сварки, если шов выглядит прочным? A: Absolutely not. A "good-looking" weld on 6061 aluminum without термообработки алюминия после сварки будет иметь лишь часть требуемой прочности, что приведёт к высокому риску образования трещин в ЗТВ под нагрузкой от литиевого аккумулятора 48V 15AH и внедорожной езды.
В: Как широкие покрышки (20*4.0) влияют на напряжения в раме? A: покрышках 20*4.0 Они обеспечивают сцепление, но также позволяют райдерам преодолевать более сложный рельеф, что создаёт значительно более высокие усталостные нагрузки на соединения рамы. Это делает усталостную прочность после сварки in the зоне термического влияния (ЗТВ) even more critical.
В: В чём преимущество роботизированной сварки для покупателя B2B? A: Роботизированная сварка рам для электровелосипедов гарантирует, что каждое изделие получает строго одинаковое тепловложение, а значит, зоне термического влияния (ЗТВ) is consistent across your entire inventory, reducing the chance of "lemon" frames.
В: Влияет ли мощность мотора (например, 750 Вт против 250 Вт) на конструкцию рамы? A: Да. Более мощные моторы, такие как мотор 750 Вт option on the MODEL L1 прилагают больший крутящий момент к дропаутам рамы. Это требует усиленных высокопрочных алюминиевых рам для электровелосипедов and superior контроля качества сварки для электровелосипедов, чтобы выдерживать возросшие механические нагрузки.
Ссылки:
- The Aluminum Association - Welding and Joining
- TWI Global - Understanding the Heat Affected Zone
- ISO 19828:2017 - Welding for Aerospace and High-Performance Applications
Стандарты производства и качество сборки ClipClop
Discover our factory-direct OEM/ODM e-bike solutions: ClipClop L1 All-Round E-Bike, the versatile ClipClop M26 Mountain Platform, and ClipClop OEM/ODM Customization Services, backed by direct factory wholesale pricing and comprehensive warranty support.
Оптовые закупки и поставки для коммерческих флотов с ClipClop
Развертывание корпоративных флотов электровелосипедов и дистрибуция техники под собственной торговой маркой требуют надежного производственного партнера, обеспечивающего стабильный выпуск контейнерных партий, роботизированную сварку рам и строгий многоступенчатый контроль качества. На заводе площадью 25 000 м² в Цинъюане ClipClop предоставляет комплексные услуги производства электровелосипедов OEM/ODM с доступным MOQ от 20 единиц на артикул. Каждый контейнерный заказ включает гарантированный фонд запасных частей (2% бесплатных гарантийных компонентов), международные сертификаты (EN 15194, UL 2849, UN38.3) и отправку образцов за 15 дней.
Готовы протестировать инженерные образцы для платформ CS01 Fat Tire & CS04 Commercial Utility Platforms или обсудить эксклюзивные дистрибьюторские условия в регионе? Свяжитесь с инженерной группой ClipClop через наш Коммерческий портал B2B запросов для получения расчета контейнерной партии и производственного графика.
Другие отчёты OEM с производства.
Гидравлические тормоза для коммерческих электровелосипедов: 4 поршня и теплоотвод
Проверка покупателей B2B: защита от мошенничества и поддельных контрактов
Рамы электровелосипедов для Бразилии: антикоррозийный алюминий 6061-T6 для парков
Отправьте ваш бриф. Мы подготовим технический ответ.
Ответ включает оценку осуществимости, стоимость образца, MOQ и следующие шаги по проекту. Отвечаем в течение 48 часов.