
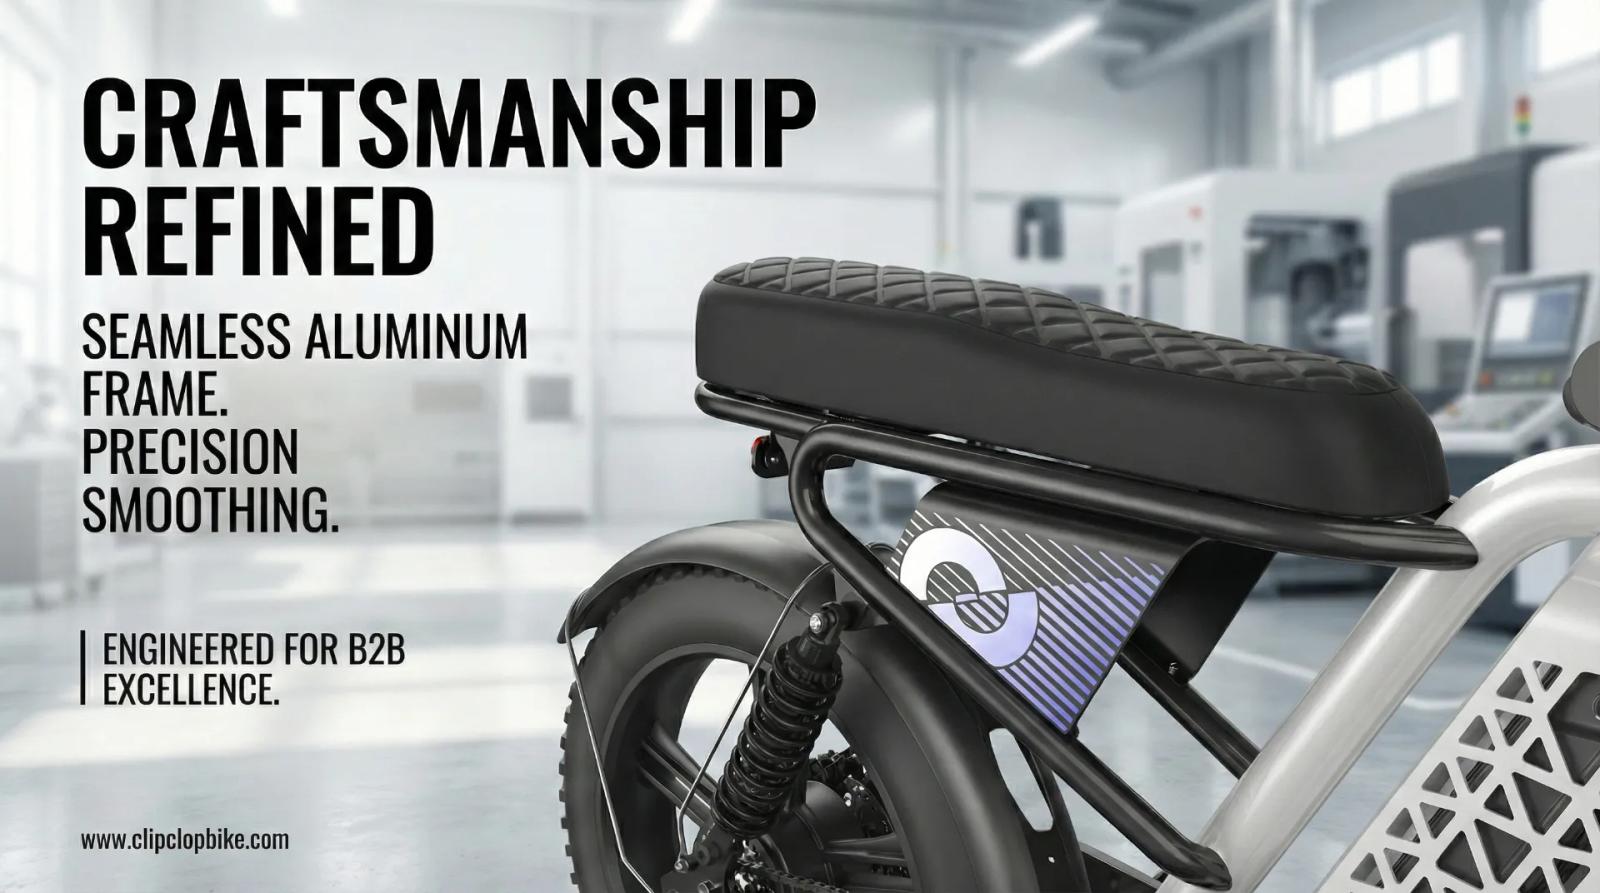
Зачистка и сглаживание сварных швов рам e-bike: премиальный вид, усталостная прочность и нормы B2B
Освойте шлифовку сварных швов рамы e-bike для улучшения эстетики и усталостной долговечности.
Освойте шлифовку сварных швов рамы e-bike для улучшения эстетики и усталостной долговечности.
Технология гладких швов на рамах e-bike: двухпроходная сварка TIG, концентраторы напряжений и надежность
Прямые поставки с завода и производство OEM/ODM с ClipClop
Коммерческие партнеры могут ознакомиться с нашими производственными мощностями на странице Завод по производству электровелосипедов OEM/ODM, изучить стандартные конфигурации на странице CS01 Fat Tire & CS04 Commercial Utility Platforms, или напрямую запросить условия FOB контейнерных поставок через наш Портал коммерческих запросов цен (MOQ 20).
Гладкие стыки труб без чешуек создают премиальный визуальный эффект цельного монокока. Однако плоское механическое спиливание шва снижает расчетную толщину и уменьшает усталостный ресурс на 35%.
На заводе ClipClop применяется роботизированная двухпроходная сварка TIG: глубокий провар корня шва и широкий косметический валик перехода. Это сохраняет прочность по стандарту EN 15194 (100 000 циклов).
| Технология шва | Полезная толщина шва | Усталостный ресурс (циклы) | Внешний вид | Риск рекламаций |
|---|---|---|---|---|
| Двухпроходный гладкий TIG ClipClop | 100% сохранена (корень шва) | >100 000 циклов (EN 15194) | Бесшовный автомобильный стиль | Минимальный риск рекламаций |
| Агрессивная зачистка кругом | 65%–75% (шов поврежден) | <45 000 циклов (высокий риск) | Плоский стык (трещины) | Высокая вероятность излома |
| Классический чешуйчатый TIG | 100% сохранена | >100 000 циклов | Утилитарный промышленный | Надежно и доступно |
| Технология шва | Полезная толщина шва | Усталостный ресурс (циклы) | Внешний вид | Риск рекламаций |
|---|---|---|---|---|
| Двухпроходный гладкий TIG ClipClop | 100% сохранена (корень шва) | >100 000 циклов (EN 15194) | Бесшовный автомобильный стиль | Минимальный риск рекламаций |
| Агрессивная зачистка кругом | 65%–75% (шов поврежден) | <45 000 циклов (высокий риск) | Плоский стык (трещины) | Высокая вероятность излома |
| Классический чешуйчатый TIG | 100% сохранена | >100 000 циклов | Утилитарный промышленный | Надежно и доступно |
Почему гладкие сварные швы сигнализируют о “премиальности” в выставочном зале
Рука клиента безжалостно честна. Он проведёт пальцами по стыку подседельных перьев или по узлу рулевой колонки и безмолвно решит, ощущается ли велосипед как “люксовый” или как “промышленный”.”
Именно поэтому сглаживание сварных швов особенно важно для модели L1. Её дизайн-код основан на чистых переходах между трубами, и любая оставшаяся текстура “рыбьей чешуи” становится визуальным шумом под краской или, что хуже, под анодированием.
Есть и практическая сторона: более гладкие соединения уменьшают зоны с тонким слоем краски на кромках. На острых гранях порошковое покрытие может «стягиваться» во время полимеризации, создавая слабые места, которые рано скалываются и впоследствии приводят к проблемам с гарантийными случаями.
Лео любит напоминать нашей команде: “Сварной шов — это подпись мастера”. Роботизированная сварка обеспечивает однородность, но именно ручная финишная обработка часто придаёт тот последний штрих безупречности, за который платит клиент.
Реальный рабочий процесс: шлифовка, сглаживание, затем финишная обработка
Эти термины часто используют как взаимозаменяемые, но на заводе это разные этапы с разными инструментами и рисками.
Шлифовка — этап грубого удаления: вы уменьшаете выпуклость сварного шва до уровня поверхности трубы. Сглаживание — это формирование плавного перехода, чтобы не было “ступеньки”. Финишная обработка — это контроль текстуры поверхности для предсказуемого поведения краски или анодирования.
Вот упрощённая схема, которую мы используем, объясняя процесс партнёрам B2B:
| Этап | Основная цель | Типовые инструменты | Фокус контроля качества | Главный риск |
|---|---|---|---|---|
| Шлифовка (грубая) | Удаление избыточной высоты валика | Лепестковые диски, ленточные инструменты | Не истончить основную трубу | Перешлифовка, нагрев |
| Сглаживание (формовка) | Создать переход без ступеньки | Орбитальная шлифовка, профильные абразивы | Плавная геометрия в зоне соединения | Образование впадин/выемок (“концентраторов напряжений”) |
| Обработка границы шва | Снизить риск зарождения усталостных трещин | Надфили, тонкие абразивные иглы | Плавный радиус границы шва | Прорезание горловины шва |
| Финишная обработка (текстура) | Однородная поверхность для покрытия | Многоступенчатая шлифовка, Scotch-Brite | Одинаковая шероховатость (Ra) | Царапины, проявляющиеся сквозь покрытие |
| Удаление заусенцев/скругление кромок | Повысить безопасность + обволакиваемость покрытием | Напильники, щётки, инструменты для удаления заусенцев | Отсутствие острых углов | Тонкие края краски, ранняя коррозия |
Таблица выглядит аккуратно; реальность сложнее. Алюминий забивает диски, тесные углы сопротивляются углам наклона инструмента, и каждый стык рамы имеет свой характер.
Вот почему важны стандартные рабочие инструкции. В массовом производстве “хорошо” недостаточно — вам нужны воспроизводимые результаты от рамы №1 до рамы №1000.
Как сгладить сварной шов, не ослабив соединение
Опасения покупателей понятны: “Если вы его шлифуете, разве вы не делаете его тоньше?” Да —если кто-то работает небрежно.
Профессиональное удаление усиления нацелено на металл, находящийся выше поверхности трубы, при сохранении горловины шва и толщины основного материала, где и заключается настоящая прочность.
Самая важная зона — граница шва, где валик встречается с трубой. Эта кромка — классическое место зарождения усталостной трещины, особенно на электровелосипедах, испытывающих высокие крутящие нагрузки от двигателей и тяжёлых аккумуляторов.
Обработка границы шва — это, по сути, управление напряжениями. Когда вы смягчаете геометрию границы, напряжение распределяется по соединению более равномерно, вместо того чтобы концентрироваться на одной острой линии, что помогает рамам выдерживать строгие испытания на усталость.
Простая аналогия: грубая граница шва ведёт себя как надрез на колечке банки с газировкой. Гладкая граница — как плавная кривая, которая не “приглашает” трещины.
Реалии материаловедения: 6061-T6, ЗТВ и последовательность термообработки
Большинство премиальных алюминиевых рам для электровелосипедов изготавливаются из сплава 6061, потому что он хорошо сваривается и обладает высокой прочностью при правильной термообработке.
Но сварка создаёт зону термического влияния (ЗТВ), где исходная закалка T6 теряется. Это означает, что металл рядом со швом становится мягче, пока вы не восстановите его прочность с помощью термообработки после сварки и старения.
В ClipClop мы предпочитаем выполнять основное формообразование до окончательного цикла T6, потому что материал более податлив на ранних стадиях. Затем мы выполняем окончательную обработку поверхности после термообработки, когда рама достигает требуемой твёрдости.
Если вы имеете дело с рамами из серии 7005, стратегия абразивной обработки меняется. Сплав ведёт себя иначе, и перегрев во время финишной обработки может нежелательным образом изменить локальные свойства, особенно если кто-то слишком сильно нажимает и «перегревает» соединение.
Выбор присадочного материала также важен, если ваш бренд продвигает эстетику “сырого металла”. ER4043 может обладать отличной стойкостью к трещинообразованию, но может проявлять несовпадение цвета после анодирования; ER5356 часто лучше совпадает по цвету, но требует более строгого контроля процесса сварки.
Подготовка поверхности: где на самом деле начинается премиальная покраска
Прекрасно сглаженный сварной шов всё равно может превратиться в неказистый велосипед, если подготовка поверхности выполнена наспех.
После завершения необходимо удалить масла, абразивную пыль и оксидные слои, препятствующие адгезии. Алюминий быстро окисляется, и эта невидимая пленка может нарушить сцепление покрытия, если не обработать поверхность правильно.
Коварной проблемой является пористость и микропоры. Если у поверхности присутствуют мельчайшие пустоты, тепло при отверждении может вытеснить захваченный газ наружу и вызвать образование пузырей от дегазации — именно такие дефекты доставляют дистрибьюторам массу хлопот.
Скругление кромок — это не только шаг для безопасности, но и преимущество для покрытия. Порошковое покрытие стремится “обернуть” плавные радиусы; острые кромки, на которых толщина слоя уменьшается и начинается скалывание, для него нежелательны.
Для рынков с прибрежным климатом или использованием зимних реагентов более плавные переходы и правильная предварительная обработка уменьшают точки начала коррозии, поскольку воде остается меньше мест для скопления и меньше микротрещин для проникновения.
Контроль качества и соответствие стандартам: что должны требовать B2B-покупатели
Рама, которая выглядит идеально, но не проходит испытания на усталость, — это кошмар для бренда. Именно поэтому финишная обработка сварных швов должна быть привязана к контролю, а не рассматриваться как косметическая процедура.
Во время финишной обработки ОК должен проверять наличие подрезов, наплывов и выемок, вызванных шлифовкой. Структурно плохой сварной шов нельзя “отполировать”; можно лишь улучшить внешний вид качественного шва.
Для международных покупателей обычно актуальны следующие стандарты: ISO 4210 по требованиям безопасности для велосипедов, EN 15194 для соответствия электроприводам типа EPAC, а также специфичные для рынков правила, такие как требования NOM, где это применимо. Программы испытаний, такие как EFBE Tri-Test, также являются частью обсуждения для брендов, стремящихся к повышению доверия.
Стабильность — это скрытый рычаг прибыли. Когда роботизированная сварка сочетается со стандартизированной ручной обработкой, вы снижаете вариативность между партиями, уменьшаете объем доработок и сохраняете стабильные сроки поставки — именно то, что нужно дистрибьюторам, когда контейнеры уже забронированы.
Четкая документация также помогает. Когда спецификации записаны — инструменты, последовательность абразивов, контрольные точки — языковой барьер перестает быть барьером для качества.
Выбор правильного партнера OEM/ODM для премиальной финишной обработки сварных швов
Если вы закупаете рамы, не спрашивайте только “Можете ли вы сделать ее гладкой?”. Спросите, как they control it.
Серьезный поставщик может объяснить свою последовательность обработки, показать, как он защищает горловину шва, описать, как управляет нагревом при шлифовке, и предоставить записи проверок на уровне партий, которые связывают качество обработки с повторяемыми технологическими параметрами.
Платформа L1 — хороший пример того, почему это важно. С вариантами двигателей до 750 Вт и конфигурациями с широкими покрышками, такими как 20×4.0, рама испытывает реальные нагрузки, а не просто “городские велосипедные”, поэтому обработка должна обеспечивать долговечность, а не только внешний вид.
В конечном счете, сглаживание сварных швов — это один из тех редких этапов производства, который улучшает как историю, которую вы рассказываете клиентам, и так и механический срок службы продукта. А в B2B-секторе такое сочетание бесценно: меньше рекламаций, более сильное восприятие бренда и велосипед, которым ваши дилеры гордятся выставить на витрину.
При желании я также могу предоставить сокращенную версию этой статьи в виде “чек-листа для покупателя” (одна страница), которую ваша закупочная команда сможет использовать во время аудитов фабрик.
Часто задаваемые вопросы и дополнительная литература
В1: Ослабляет ли шлифовка сварного шва раму электровелосипеда? О: Нет, если все сделано правильно. Профессиональное удаление усиления сварного шва удаляет только излишек наполнительного материала. Последующая термообработка T6, we ensure the восстановление прочности сварного соединения 6061-T6 . Более того, обработка грата сварного шва может фактически увеличить усталостную долговечность, снижая концентрации напряжений.
Q2: Why is "weld blending" important for powder coating? A: Выравнивание сварного шва creates a smooth surface that prevents "shadowing" or thin spots in the powder coat. It also eliminates микропоры перед нанесением порошкового покрытия, которые могут вызывать пузыри в процессе отверждения, обеспечивая безупречное и долговечное покрытие.
В3: Как ClipClop обеспечивает стабильность в финишной обработке сварных швов? О: Мы используем комбинацию роботизированной сварки для базовой конструкции и высококвалифицированных техников для ручной обработки швов. Это подкрепляется строгим протоколом промежуточного контроля protocol and визуальным контролем at every stage.
В4: Можете ли вы предоставить индивидуальные виды отделки, такие как шлифованная алюминиевая или зеркальная полировка? О: Да. Мы предлагаем различные услуги по финишной обработке металла, including отделку под шлифованный алюминий, , матовую отделку, и высокоглянцевые порошковые покрытия. Они требуют специфических техник выравнивания и полировки сварных швов , которые мы отточили.
В5: Каким сертификатам соответствуют ваши рамы? О: Наши рамы разработаны в соответствии со стандартами ISO 4210 по испытаниям рам and и EN 15194 по соответствию для электровелосипедов , и превосходят их. Мы также обеспечиваем поддержку по стандартам безопасности NOM.
Ссылки:
- ISO 4210-10:2020 - Cycles — Safety requirements for bicycles
- EN 15194:2017 - Electrically power assisted cycles (EPAC)
- Aluminum Association - Welding Aluminum: Theory and Practice
Стандарты производства и качество сборки ClipClop
Discover our factory-direct OEM/ODM e-bike solutions: ClipClop L1 All-Round E-Bike, the versatile ClipClop M26 Mountain Platform, and ClipClop OEM/ODM Customization Services, backed by direct factory wholesale pricing and comprehensive warranty support.
Оптовые закупки и поставки для коммерческих флотов с ClipClop
Развертывание корпоративных флотов электровелосипедов и дистрибуция техники под собственной торговой маркой требуют надежного производственного партнера, обеспечивающего стабильный выпуск контейнерных партий, роботизированную сварку рам и строгий многоступенчатый контроль качества. На заводе площадью 25 000 м² в Цинъюане ClipClop предоставляет комплексные услуги производства электровелосипедов OEM/ODM с доступным MOQ от 20 единиц на артикул. Каждый контейнерный заказ включает гарантированный фонд запасных частей (2% бесплатных гарантийных компонентов), международные сертификаты (EN 15194, UL 2849, UN38.3) и отправку образцов за 15 дней.
Готовы протестировать инженерные образцы для платформ CS01 Fat Tire & CS04 Commercial Utility Platforms или обсудить эксклюзивные дистрибьюторские условия в регионе? Свяжитесь с инженерной группой ClipClop через наш Коммерческий портал B2B запросов для получения расчета контейнерной партии и производственного графика.
Другие отчёты OEM с производства.
Гидравлические тормоза для коммерческих электровелосипедов: 4 поршня и теплоотвод
Проверка покупателей B2B: защита от мошенничества и поддельных контрактов
Рамы электровелосипедов для Бразилии: антикоррозийный алюминий 6061-T6 для парков
Отправьте ваш бриф. Мы подготовим технический ответ.
Ответ включает оценку осуществимости, стоимость образца, MOQ и следующие шаги по проекту. Отвечаем в течение 48 часов.