
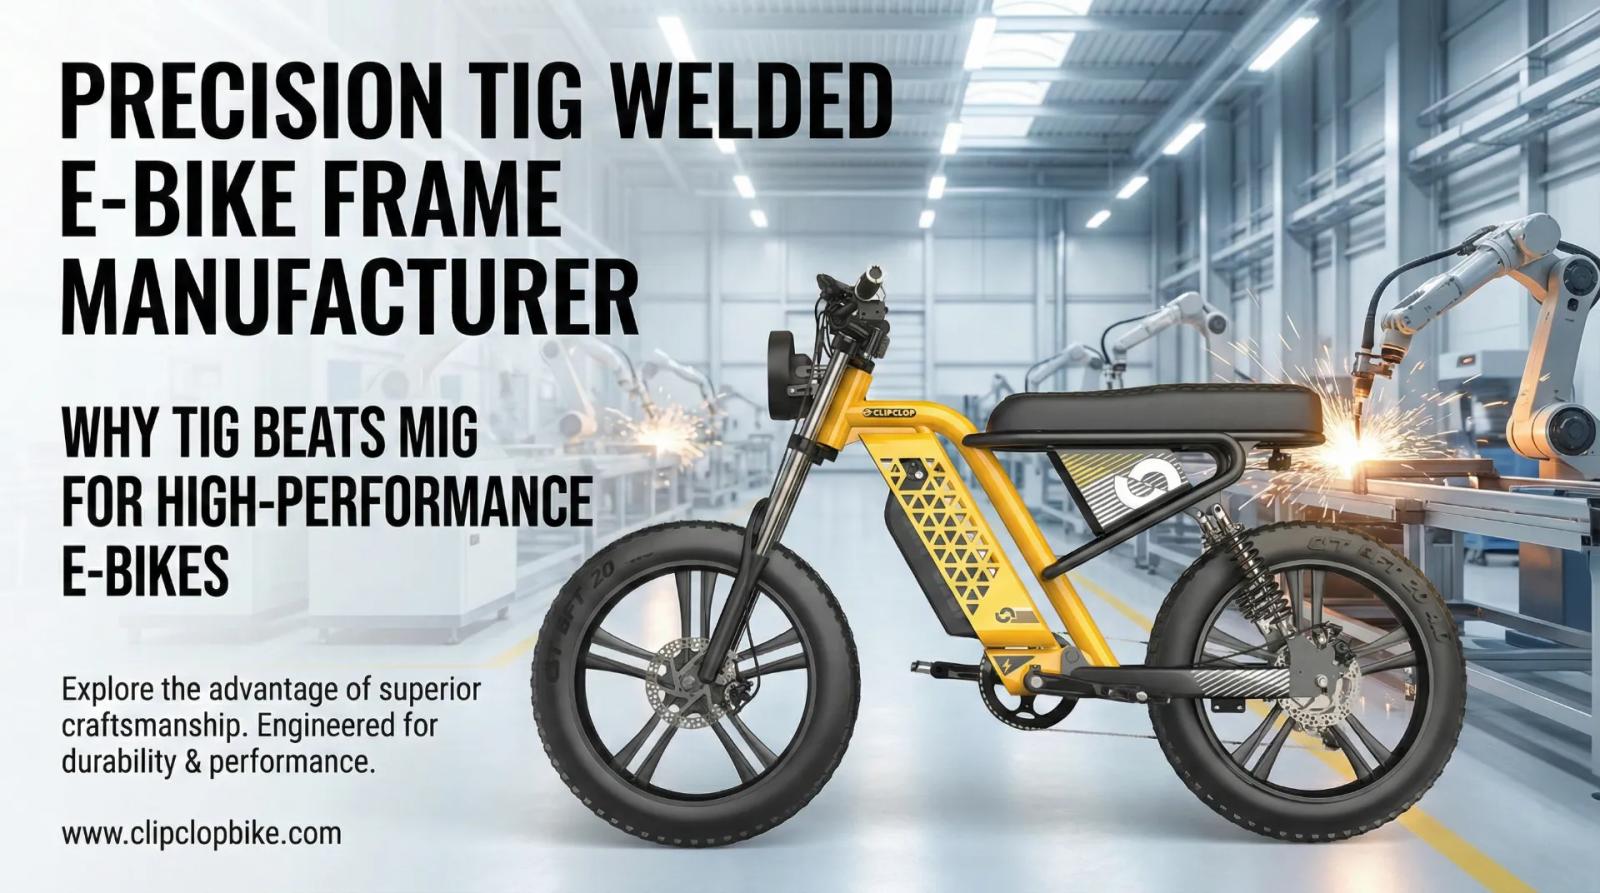
Рамы электровелосипедов точной сварки TIG: заводские стандарты против роботов MIG
Профессиональный производитель рамы e-bike с TIG-сваркой: усталостная прочность и премиальная отделка.
Профессиональный производитель рамы e-bike с TIG-сваркой: усталостная прочность и премиальная отделка.
Hello, I’m Лео Лян. Я провел годы в сфере B2B, занимаясь электрическими внедорожными велосипедами в компании ClipClop, и усвоил одну истину на собственном горьком опыте: все внимание приковано к характеристикам мотора, но по гарантийным случаям расплачивается рама . Когда вы закупаете высокопроизводительную модель, такую как наша MODEL L1 (рама из алюминиевого сплава 6061, высокомоментный мотор 750W, реальная скорость до 55 км/ч), шасси — это не “просто металл”. Это ваша репутация, обретающая форму в сварном шве.
Прямые поставки с завода и производство OEM/ODM с ClipClop
Коммерческие партнеры могут ознакомиться с нашими производственными мощностями на странице Завод по производству электровелосипедов OEM/ODM, изучить стандартные конфигурации на странице CS01 Fat Tire & CS04 Commercial Utility Platforms, или напрямую запросить условия FOB контейнерных поставок через наш Портал коммерческих запросов цен (MOQ 20).
Во время аудитов заводов один вопрос возникает с завидной регулярностью, словно незваный родственник на барбекю: “Почему TIG? Почему не MIG?” И, если честно? Если вам важны высококлассные алюминиевые рамы, TIG — это скучный ответ, который убережет вас от захватывающих катастроф в будущем.
В этой статье разбираются реальные причины, по которым премиальные заводы полагаются на TIG — контроль нагрева, усталостная прочность, инспекция, эстетика, и почему роботизированная сварка TIG тихо становится стандартом для серьезных дистрибьюторов.
Почему велоиндустрия продолжает выбирать TIG, а не MIG
На самом базовом уровне, TIG (аргонодуговая сварка вольфрамовым электродом) позволяет контролировать нагрев и присадочный материал по отдельности. MIG (дуговая сварка металлическим электродом в среде инертного газа), как правило, подает проволоку непрерывно, что отлично для скорости, но не подходит, когда вы имеете дело с тонкостенными алюминиевыми трубами и соединениями, которые не терпят неаккуратного распространения тепла.
Алюминиевые велосипедные рамы — особенно из сплава 6061-T6— чувствительны к нагреву. При сварке вокруг соединения образуется зона термического влияния (ЗТВ) . Именно в этой зоне свойства сплава могут быть ослаблены, если тепловложение слишком велико или зона слишком широка. Сфокусированная дуга TIG помогает сохранить ЗТВ меньшей и более предсказуемой, что означает, что большая часть окружающей трубы сохраняет свою прочность.
MIG, безусловно, быстрее и дешевле. Но на тонкостенном алюминии скорость может обернуться “ой”. Слишком много тепла, подведенного слишком быстро, может означать более высокий валик, большее коробление и большую ЗТВ — по сути, более широкую область “здесь раньше было прочно”.”
И да, TIG также выигрывает по внешнему виду. Знаменитая рябь “стопка монет” — это не просто эстетика; часто это признак стабильного контроля нагрева и чистого процесса. Клиенты замечают это мгновенно, и на премиальных рынках этот визуальный сигнал продает.
TIG против MIG для алюминиевых рам электровелосипедов (краткое B2B-сравнение)
| Параметр | TIG (Аргонодуговая сварка) | MIG (Дуговая сварка в среде газа) |
|---|---|---|
| Контроль нагрева на тонких трубах 6061 | Отличный, точный, регулируемый | Хорош на толстых сечениях, рискован на тонких |
| Размер зоны термического влияния (ЗТВ) | Обычно меньше и уже | Часто больше из-за большего наплавления/тепла |
| Внешний вид шва | Чистый, “стопка монет”, минимальное разбрызгивание | Более толстый валик, больше разбрызгивания, требуется больше зачистки |
| Инспекция во время производства | Легче выявить проблемы на ранней стадии | Более неряшливый валик может скрывать дефекты |
| Риск коробления | Ниже при правильной последовательности | Выше, особенно на сложной геометрии рамы |
| Заводская стоимость за единицу | Выше (трудозатраты/время работы оборудования) | Ниже, выше производительность |
| Наилучшее применение | Премиальные алюминиевые рамы, высоконагруженные точки | Стальные рамы, тяжелые конструкции, сборки, ориентированные на стоимость |
Если вы закупаете бюджетный городской велосипед, MIG может быть приемлем (особенно для стали). Но для высокомоментной, скоростной алюминиевой внедорожной платформы? TIG — это вариант “заплати сейчас, сэкономь потом”.
Как аргонодуговая сварка алюминия улучшает усталостную прочность рамы
Вот неудобная правда: алюминий не прощает вечно. В отличие от стали, многие алюминиевые сплавы не имеют четкого “предела усталости”, после которого циклы нагрузки перестают иметь значение. Каждая кочка, вибрация, приземление и бордюр суммируются — особенно на внедорожном электровелосипеде с большими шинами и мощным мотором.
Высококачественное TIG-соединение помогает тремя практическими способами:
Во-первых, TIG позволяет достичь глубокого проплава при контролируемом нагреве, что помогает создать однородную, плотную структуру шва. Чем меньше внутренних пустот и неоднородностей, тем меньше шансов, что микротрещины получат бесплатный билет для роста.
Во-вторых, TIG позволяет уменьшить резкие переходы у границы шва (где шов встречается с основным металлом). Эти острые края становятся концентраторами напряжений, то есть “наборами для инициирования трещин”. Более плавный профиль валика распределяет напряжение по соединению более мягко.
В-третьих, благодаря лучшему контролю, TIG обычно означает меньшее коробление всей рамы. Коробление — это не просто некрасиво; оно влияет на соосность, управляемость, трение тормозного ротора и посадку при сборке. Если рама приходит слегка перекошенной, ваша “простая сборка” превращается в детективный роман для мастерской.
Для сборок в стиле нашей MODEL L1 зоны рулевой колонки, крепления мотора и дропауты задних перьев испытывают повторяющиеся нагрузки. TIG просто лучше подходит для защиты этих зон от преждевременных усталостных разрушений.
Управление зоной термического влияния (тихий убийца)
Если есть одна тема, которая должна волновать дистрибьюторов — даже если вы ненавидите металлургический жаргон — так это ЗТВ (зона термического влияния). ЗТВ — это область, которая не расплавилась, но нагрелась достаточно для изменения структуры. В сплаве 6061-T6 избыточный нагрев может частично снять состояние T6 вблизи шва, создавая более мягкую зону, которая быстрее гнётся или трескается.
Производитель премиальных рам для электросамокатов, сваренных аргонодуговой сваркой (TIG), будет соблюдать технологическую дисциплину: настройки импульсного режима, контроль скорости перемещения, стабильность защитного газа и техники управления нагревом (кондукторы, последовательность операций, иногда теплоотводы). Цель — не “сделать, чтобы склеивалось”. Цель — “сделать, чтобы склеивалось не обжаривая трубу.”
Во время аудитов вы часто можете видеть признаки. Очень широкая полоса обесцвечивания вокруг швов может указывать на чрезмерное распространение тепла. Чистая, равномерная полоса обычно означает лучший тепловой контроль. (Не абсолютное доказательство, но хороший ранний сигнал — как странный шум в машине, предшествующий крупному ремонту.)
Некоторые заводы также используют методы термообработки после сварки для восстановления механических свойств. Точный метод зависит от конструкции, сплава и производственных ограничений, но ключевой принцип прост: хорошие заводы рассматривают сварку как систему, а не отдельный этап.
Почему роботизированная аргонодуговая сварка (TIG) становится “скучным” будущим (и это хорошо)
Дистрибьюторы обожают одно слово: консистентность (согласованность). Если вы заказываете 500 рам, вы хотите, чтобы первая и пятисотая вели себя как родные братья, а не дальние родственники, выросшие в разных странах.
Роботизированная TIG помогает в этом. Люди устают, настроение меняется, мелкие движения рук варьируются. Роботы не засыпают после обеда. Они повторяют длину дуги, скорость перемещения и точность траектории с безумной консистентностью — именно то, что нужно для соединений тонкостенного алюминия.
Лучшие установки также ведут журнал параметров для каждого шва, что улучшает прослеживаемость. Если обнаружена проблема, вы можете изолировать партию, кондуктор, программу и сварочный пост. Это не просто “заводская нерд-штука” — это то, что мешает небольшому дефекту превратиться в головную боль для всего дистрибьюторского канала.
Робототехника — не магия; плохое программирование всё равно даёт плохие швы. Но когда завод инвестирует в роботизированную TIG и правильную культуру контроля качества (QC), ваш профиль рисков быстро снижается.
Стандартизация качества: проверки НК и дисциплина в стиле ISO
Если вы покупаете премиальные алюминиевые рамы, вам должна быть важна верификация, а не «вибы». Хорошие заводы используют НК (неразрушающий контроль) методы в зависимости от уровня риска и требований заказчика:
Капиллярный контроль (пенетрантный) распространён и практичен для обнаружения поверхностных трещин или пор. Для более критичных соединений или более высокой уверенности заводы могут использовать рентгеновский или ультразвуковой контроль для проверки внутренней целостности. Не каждая партия требует самого дорогого теста, но серьёзный поставщик должен иметь чёткий план, когда и почему проводится контроль.
Кроме того, многие профессиональные программы рам соответствуют признанным рамкам испытаний на безопасность и усталость велосипедов (например, протоколы испытаний велосипедных рам в стиле ISO, используемые в отрасли). Спецификации различаются в зависимости от рынка и категории продукта, но концепция одна: циклические нагружения, контролируемые нагрузки, измеримые критерии прохождения/непрохождения.
Если вам предлагают “очень дешёвую” раму без истории испытаний, это не сделка. Это подписка, на которую вы не подписывались.
Практические советы по B2B-закупкам рам, сваренных TIG (от Лео Ляна)
Если вы сравниваете коммерческие предложения, не просто сравнивайте итоговую цифру. Задавайте вопросы, раскрывающие зрелость процесса:
Запросите детали по сварочной спецификации: конструкция соединения, целевой подход к проплавке, стандарты профиля валика и как они контролируют ЗТВ на тонких сечениях. Если поставщик отвечает расплывчатыми общими фразами, это признак.
Спросите, что они делают с контролем выравнивания: кондукторы, последовательность сварки, послесварочные проверки и допуски. Прямая рама экономит ваше время на сборке и уменьшает жалобы дилеров на управляемость и настройку тормозов.
Проверьте, могут ли они поддерживать последовательный производственный метод (ручная TIG с строгим НК или роботизированная TIG с реальной прослеживаемостью). Любой из вариантов может работать, но “мы просто делаем так” — это не процесс.
И наконец, подберите технологию сварки под задачу велосипеда. Для внедорожной платформы мощностью 750Вт, катящейся на шинах 20×4.0 по бездорожью, рама подвержена реальным нагрузкам. В таком сценарии TIG — не роскошь, а разумная страховка — как ношение шлема. Не эффектно, но вы будете рады, когда всё пойдёт не по плану.
Заключение
В ClipClop мы относимся к сварке рам как к фундаменту всего продукта. Моторы и батареи важны, но рама — то, что обеспечивает безопасность вашего клиента и удерживает ваш бренд от болезненных послепродажных проблем. Если вы закупаете высокопроизводительные алюминиевые электросамокаты, выбор правильного производителя рам, сваренных аргонодуговой сваркой (TIG), — одно из самых стратегических решений, которое вы примете.
Призыв к действию: Если у вас есть вопросы по выбору, конфигурации или кастомизации электрических внедорожных велосипедов, обращайтесь. Мы поддерживаем дилеров, оптовиков и партнёров по бренду комплексными услугами — от технической поддержки до полных решений на транспортное средство. Давайте создавать надёжное (и сохранять спокойствие вашего гарантийного отдела).
Часто задаваемые вопросы и дополнительная литература
В1: Почему аргонодуговая сварка (TIG) дороже MIG для рам электросамокатов? О1: Аргонодуговая сварка (TIG) — более медленный процесс, требующий более высокого уровня мастерства или продвинутого роботизированного оборудования для аргонодуговой сварки велосипедных рам . Она использует более дорогие защитные газы (например, чистый аргон) и требует тщательной подготовки алюминиевый сплав 6061 surfaces to prevent пористости. Однако снижение количества отказов рам и превосходное гладкое покрытие валика сварного шва на велосипедной раме оправдывают инвестиции для премиальных B2B-продуктов.
В2: Можно ли использовать MIG-сварку для алюминиевой рамы электросамоката? О2: Хотя это возможно, для высокопроизводительных рам это не рекомендуется. MIG-сварка алюминия часто приводит к более крупному зона термического влияния (ЗТВ) and higher risk of несплавления. Для велосипеда, движущегося на максимальной скоростью 55 км/ч like the MODEL L1, the прочность на усталость рамы, сваренной TIG , критична для безопасности.
В3: Как вы проверяете качество сварного шва TIG? О3: Мы используем комбинацию визуального контроля на предмет подреза and валика шва uniformity, and НК сварных швов велосипедной рамы such as капиллярный контроль (пенетрантный) тестирование. Для проектов OEM высшего класса, рентгеновский контроль может использоваться для обеспечения отсутствия внутренних дефектов в сварных соединениях рамы велосипеда..
В4: Каковы преимущества алюминия 6061-T6 перед другими сплавами? A4: Алюминий 6061-T6 обеспечивает оптимальный баланс прочности, свариваемости и коррозионной стойкости. Он отлично реагирует на аргонодуговую сварку рамы электровелосипеда из 6061-T6,, особенно при последующей правильной термообработке после сварки для восстановления твёрдости T6.
В5: Предлагает ли ClipClop индивидуальные конструкции рам для B2B-клиентов? A5: Yes, as a OEM-производитель рам для велосипедов с индивидуальной аргонодуговой сваркой,, we can modify the 20" aluminum alloy для соответствия конкретным размерам аккумуляторов, креплениям двигателя или требованиям к брендированию, сохраняя при этом наши строгие спецификации процесса сварки рам для электровелосипедов..
Ссылки:
- International Organization for Standardization - ISO 4210-2:2015
- European Committee for Standardization - EN 15194
- AWS D1.2/D1.2M:2014 Structural Welding Code - Aluminum
Стандарты производства и качество сборки ClipClop
Discover our factory-direct OEM/ODM e-bike solutions: ClipClop L1 All-Round E-Bike, the versatile ClipClop M26 Mountain Platform, and ClipClop OEM/ODM Customization Services, backed by direct factory wholesale pricing and comprehensive warranty support.
Оптовые закупки и поставки для коммерческих флотов с ClipClop
Развертывание корпоративных флотов электровелосипедов и дистрибуция техники под собственной торговой маркой требуют надежного производственного партнера, обеспечивающего стабильный выпуск контейнерных партий, роботизированную сварку рам и строгий многоступенчатый контроль качества. На заводе площадью 25 000 м² в Цинъюане ClipClop предоставляет комплексные услуги производства электровелосипедов OEM/ODM с доступным MOQ от 20 единиц на артикул. Каждый контейнерный заказ включает гарантированный фонд запасных частей (2% бесплатных гарантийных компонентов), международные сертификаты (EN 15194, UL 2849, UN38.3) и отправку образцов за 15 дней.
Готовы протестировать инженерные образцы для платформ CS01 Fat Tire & CS04 Commercial Utility Platforms или обсудить эксклюзивные дистрибьюторские условия в регионе? Свяжитесь с инженерной группой ClipClop через наш Коммерческий портал B2B запросов для получения расчета контейнерной партии и производственного графика.
Другие отчёты OEM с производства.
Гидравлические тормоза для коммерческих электровелосипедов: 4 поршня и теплоотвод
Проверка покупателей B2B: защита от мошенничества и поддельных контрактов
Рамы электровелосипедов для Бразилии: антикоррозийный алюминий 6061-T6 для парков
Отправьте ваш бриф. Мы подготовим технический ответ.
Ответ включает оценку осуществимости, стоимость образца, MOQ и следующие шаги по проекту. Отвечаем в течение 48 часов.