
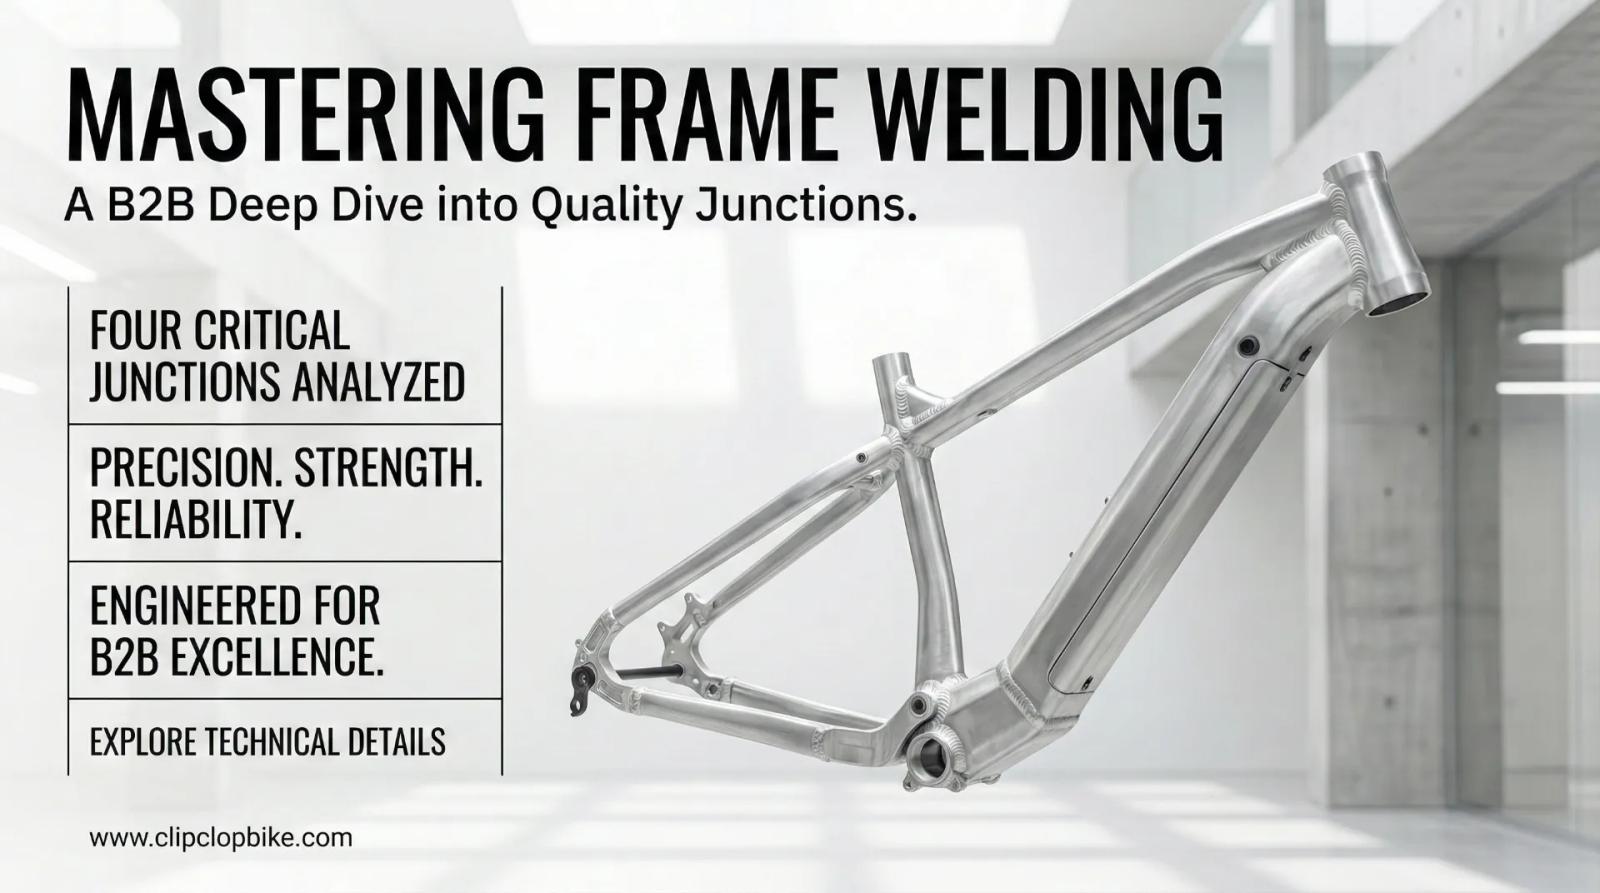
Четыре критических узла напряжений рамы e-bike: рулевой стакан, кареточный узел и дропауты
Качество сварки рамы e-bike для долговечности: OEM/ODM-решения и надёжные оптовые заказы от ClipClop.
Качество сварки рамы e-bike для долговечности: OEM/ODM-решения и надёжные оптовые заказы от ClipClop.
Если вы когда-либо проходили вдоль производственной линии и задавались вопросом, почему одна рама электросамоката ощущается “солидной”, а другая — будто развалится уже через сезон, вы не ошибаетесь. В B2B рама — это не приятный бонус, а та деталь, которая тихо определяет ваш процент возвратов, уровень рисков для безопасности и то, насколько ваш бренд будет доверять в реальном мире.
Прямые поставки с завода и производство OEM/ODM с ClipClop
Коммерческие партнеры могут ознакомиться с нашими производственными мощностями на странице Завод по производству электровелосипедов OEM/ODM, изучить стандартные конфигурации на странице CS01 Fat Tire & CS04 Commercial Utility Platforms, или напрямую запросить условия FOB контейнерных поставок через наш Портал коммерческих запросов цен (MOQ 20).
Меня зовут Лео Лян, я из команды ClipClop в Гуанчжоу. Я годами изучал рамы, выдерживающие тысячи километров аренды, и те, что трескаются задолго до того, как маркетинговые фото перестают выглядеть свежо. Разница обычно проявляется в четырёх местах соединения труб и нагрузок, а также в качестве сварки (и контроле теплового воздействия), которые либо защищают ваш бизнес, либо медленно «протекают» деньгами.
Это руководство — практический, ориентированный на покупателя глубокий разбор этих четырёх узлов: головной трубы, крепления мотора, отсека для аккумулятора и дропаутов. Речь не о “красивых валиках”. Речь о глубине проплавления, выравнивании, зоне термического влияния (ЗТВ) и усталостной прочности — о том, что важно, когда ваши велосипеды сталкиваются с дождём, пылью, бордюрами и руками клиентов.
Четыре узла, которые необходимо проверить перед подписанием крупного заказа (PO)
Ниже приведена краткая контрольная таблица, которую можно передать инспектору ОТК или использовать во время аудита производства. Цель проста: выявить структурные риски на ранней стадии, до того как они превратятся в претензии по гарантии.
| Критический узел | Какие нагрузки испытывает в реальной эксплуатации | Как выглядит “хороший” вариант | Тревожные сигналы, которые может заметить покупатель | Тесты / проверки, которые стоит запросить |
|---|---|---|---|---|
| Головная труба (соединение с верхней/нижней трубой) | Удары, торможение, усилие руля | Полный проплав, равномерный валик, контролируемая ЗТВ, опциональное усиление (гассет) | Подрез, неровный валик, видимая пористость, искажение угла головной трубы | ДПВ (дефектоскопия проникающими веществами) на микротрещины, журналы усталостных испытаний, отчёт по выравниванию/КИМ |
| Крепление среднего привода (mid-drive) | Постоянный крутящий момент + вибрация | Плоская поверхность крепления с ЧПУ, усиленная конструкция, жёсткие допуски | Склонность к скрипу, ослабление болтов, волосяные трещины в районе крепления | Измерения КИМ, образец поперечного сечения, журнал твёрдости после термообработки |
| Зона крепления аккумулятора (полость/рельсы/боссы нижней трубы) | Высокочастотная вибрация + удары + попадание влаги | Чистые внутренние рельсы, плавная посадка, защита от коррозии внутри полости | Риск дребезжания, шлак сварки внутри полости, слабые сварные швы боссов | УЗД (ультразвуковая дефектоскопия) на скрытых швах, испытание на вырыв, спецификация покрытия (ЭД + порошковое) |
| Задние дропауты | Нагрузка от тормоза + вес водителя + крутящий момент мотора | Толстый дропаут с ЧПУ, полное слияние, идеальный зазор/выравнивание | Трение ротора, проблемы с переключением, отсутствие анти-вращения | Записи по щупу выравнивания, испытания на удар/усталость, анализ интеграции рычага момента |
Храните эту таблицу в своей папке по поиску поставщиков. Если поставщик не может чётко говорить об этих пунктах, это часто признак того, что он оптимизирует под стоимость первой продажи, а не надёжность на всём жизненном цикле.
1) Соединение головной трубы: “сыворотка правды” о напряжениях в раме”
На электросамокате — особенно внедорожном или скоростном — ничто не наказывает раму так, как зона головной трубы. Каждое резкое торможение, удар о бордюр или яму превращает головную трубу в рычаг, который пытается разорвать соединения с нижней и верхней трубой. Когда этот узел выходит из строя, это не мелкая неудобность. Это катастрофическое событие, угрожающее безопасности.
Первое, на что я смотрю, — это консистентность: ширина валика, равномерность ряби и полное отсутствие подреза. Подрез коварен, потому что неискушённому глазу может казаться “острым и чистым”, но он создаёт концентратор напряжений, ускоряющий усталостное растрескивание. Прочный сварной шов головной трубы должен выглядеть скучно — в самом лучшем смысле.
Второй пункт — контроль теплового воздействия. Алюминий типа 6061 чувствителен к зоне термического влияния (ЗТВ). Слишком много тепла, слишком долгое воздействие или плохой контроль оснастки могут ослабить область рядом со швом, даже если сам валик выглядит нормально. Поэтому серьёзные заводы фиксируют этот узел в стабильных приспособлениях и управляют тепловым балансом, а не позволяют трубам “гулять” во время сварки.
Если вы запрашиваете документацию, не довольствуйтесь только фотографиями. Просите результаты дефектоскопии проникающими веществами (ДПВ) в районе головной трубы и уточняйте, как они валидируют усталостные характеристики в соответствии с ожиданиями ISO 4210 для велосипедных рам. В ClipClop мы проводим усталостные испытания головной трубы, сжимая годы эксплуатации в короткий лабораторный цикл — потому что рынок не простит отказа передней части.
Наконец, выравнивание — не обсуждается. Искажённый угол головной трубы может испортить управляемость и вызвать проблемы со сборкой. Для быстрых электросамокатов, развивающих 55 км/ч, жёсткие допуски имеют значение. Если поставщик не может показать пост-сварочный контроль выравнивания (КИМ или аналог), ваша сборочная линия будет заниматься “ручным убеждением”, и ваши клиенты почувствуют это в ходовых качествах.
2) Крепление мотора: где крутящий момент превращает мелкие ошибки в большой шум
Крепления среднего привода отделяют настоящее инженерное проектирование рамы для электросамоката от “обычного велосипедного завода с новым каталогом”. Средний привод добавляет не просто вес; он добавляет постоянные крутящие напряжения и вибрацию. Если крепление даже немного отклонено, вы получите проблемы с цепной линией, износ трансмиссии и тот самый скрип, который провоцирует жалобы клиентов и заявки в сервис.
Начните с монтажной плоскости. Плоская, стабильная поверхность, обработанная на ЧПУ, — хороший знак, потому что она уменьшает микродвижение между мотором и рамой. Затем посмотрите на усиление: конструкция вокруг крепления должна распределять нагрузку на область нижней и седловой трубы, а не концентрировать напряжение в тонком кольце сварного шва.
Допуски — это часто место, где начинаются отказы. Даже отклонение в 1 мм может создать неравномерное давление на болты, что медленно ослабляет крепёж под вибрацией. В арендных парках это превращается в повторяющееся обслуживание. В рознице — в плохие отзывы и возвраты.
Здесь также важно пост-сварочное термообработка. Если завод сваривает 6061 и отгружает без должного восстановления прочности, зона крепления становится ловушкой для усталости. Шов может держаться сегодня, но повторяющиеся циклы крутящего момента будут наказывать смягчённую зону рядом со швом. Просите журналы твёрдости или чёткое описание их процесса термообработки (не просто “мы делаем термообработку”, а на какой стадии, как контролируется и как они проверяют результаты).
В нашем производственном подходе мы часто видим ценность в роботизированной сварке для повторяющихся швов и контролируемой геометрии, а затем — в квалифицированной ручной TIG-сварке там, где доступ сложен, а напряжения самые высокие. Суть не в “робот против человека” как лозунге, а в выборе метода, который обеспечивает стабильное проплавление и геометрию для конкретного узла.
3) Зона крепления аккумулятора: скрытая инженерия внутри нижней трубы
Интегрированные аккумуляторы в нижней трубе выглядят стильно, но инженеры знают неудобную правду: вы вырезаете большую полость в конструкционной трубе и просите её оставаться жёсткой, неся тяжёлый аккумулятор через вибрацию и удары. Если внутренние рельсы или кронштейны слабые, аккумулятор дребезжит, разъёмы повреждаются, а рама становится генератором шума.
Для покупателей практический осмотр частично визуальный, частично процедурный. Визуально загляните внутрь полости для аккумулятора (если возможно) на наличие шлака сварки, острых выступов или неровных валиков, которые могут мешать вставке и извлечению аккумулятора. Эти детали кажутся мелочами, пока конечный пользователь не сможет вытащить аккумулятор без борьбы.
Процедурно спросите, как они тестируют скрытые швы. Ультразвуковая дефектоскопия (УЗД) может использоваться для валидации слияния на внутренних кронштейнах, которые вы не увидите после отделки. Если поставщик говорит “не нужно”, считайте это сигналом риска — потому что скрытые швы — это именно там, где прячутся упрощения.
Не игнорируйте и защиту от коррозии. Попадание воды и скопление влаги в полости аккумулятора могут вызвать долгосрочные проблемы, если внутреннее покрытие слабое. Многие высококачественные линии используют базовый защитный слой, такой как ЭД-покрытие, для доступа к скрытым зонам, а затем порошковое покрытие для внешней отделки. В терминах B2B: именно так вы обосновываете более длительные гарантии, не играя в русскую рулетку.
Наконец, обратите внимание на сварку боссов аккумулятора (резьбовых креплений). Эти маленькие точки подвергаются ударам вибрации. Запросите результаты испытаний на вырыв или хотя бы их внутренний стандарт. Когда крепление аккумулятора выходит из строя, клиенты описывают это не как “дефицит прочности босса”. Они описывают это как “дешёвый велосипед”.”
4) Задние дропауты: конец рамы, который принимает на себя всю вину
Дропауты — тихие работяги: они несут нагрузку водителя, поглощают тормозные усилия и — в случае построек с мотор-колесом — управляют вращательным моментом, который пытается вывернуть ось из положения. Если зона ваших дропаутов слабая или неправильно выровнена, вы увидите трение ротора, проблемы с переключением и, в крайних случаях, повреждение от выворачивания оси, которое может уничтожить раму.
Прочные дропауты обычно начинаются с материала и геометрии: более толстые дропауты, обработанные на ЧПУ, с большой площадью сварного шва легче правильно спаять, чем тонкие штампованные детали. Затем ищите полное проплавление и чистые переходы — никаких кратероподобных обрывов, очевидной пористости или “кожного” шва, сидящего на поверхности основного металла.
Alignment checks matter here more than people admit. Если расстояния сбиты (например, для 12x148 Boost), весь задний треугольник превращается в проблему накопления допусков. Хороший поставщик покажет результаты проверки на калибрах соосности по каждой партии, а не только уверенную улыбку.
Если вы закупаете рамы для мощных мотор-колёс, спросите об анти-вращающем дизайне и интеграции рычага момента. Дёшево сделанные конверсии часто выходят из строя из-за того, что дропаут не был рассчитан на электрический крутящий момент. Рама, созданная специально для электросамоката, рассматривает дропаут как инженерный узел, а не как оставшуюся часть велосипеда.
Валидация на удар и усталость — окончательный фильтр. Когда поставщик может показать, что он испытывает заднюю часть на удар или усталость под реалистичными нагрузками.
TIG vs robotic welding: what buyers should actually care about
The real question isn’t “which is better,” it’s “which produces consistent penetration and stable geometry at your scale.» TIG может быть отличным, когда сварщик опытен, а узел сложный. Роботизированная сварка сильна в повторяемости — особенно на длинных швах и серийном производстве, где каждая единица должна совпадать с вашим CAD-замыслом.
В ClipClop гибридный подход часто самый разумный: роботы для повторяемых зон с высокой консистентностью, мастера-сварщики — для узлов, где нужны суждение и контроль доступа. Ваш MOQ, уникальность дизайна и сроки обычно определяют лучшую смесь сильнее, чем идеология.
No matter the method, penetration is the king metric. Красивый валик без глубокого сплавления — это косметическая иллюзия. Если можете, попросите образцы поперечных сечений из валидации процесса плюс чёткое описание, как они контролируют охлаждение и деформации после сварки.
Heat treatment and QC: the unglamorous stuff that saves your margins
Aluminum frames live or die by what happens after welding. ЗТВ (HAZ) размягчает зону у стыка, и без правильной послесварочной обработки вы отгружаете рамы, которые могут выглядеть премиально, но под усталостными нагрузками ведут себя как на половине прочности.
Качественные поставщики покажут сертификаты материалов, журналы твёрдости и систему прослеживаемости, связывающую рамы с партиями, сварочными постами и записями об обработке. Добавьте методы НК там, где уместно (DPT, UT, рентген для первых изделий), и размерную верификацию (CMM), когда геометрия должна быть жёсткой.
In B2B, this isn’t paperwork theatre. Так вы избегаете «тихого дефекта», который разъезжается по всей поставке.
Choosing an OEM partner that won’t create future problems
Если вы ищете долгосрочного поставщика для дистрибуции, не выбирайте рамы как товар массового спроса. Выбирайте их как продукты управления рисками. Запрашивайте доказательства: испытания на усталость, отчеты о соосности, подтверждение термообработки и четкое объяснение того, как они контролируют оснастку и коробление.
Если вам нужна проверенная платформа, мы часто рекомендуем партнерам испытанные конструкции, такие как наша концепция модели L1 — построенная на раме из алюминиевого сплава 6061, совместимая с современными форматами аккумуляторов и вариантами моторов (от 250Вт до 750Вт). Ключевой момент — не в технических характеристиках, а в дисциплинированном исполнении на тех четырех стыках, партия за партией.
Если хотите, вы можете прислать ваши целевые стандарты мотора/аккумулятора/тормозов и предполагаемый сценарий использования (прокат, доставка, внедорожные модели для розницы). Я помогу вам перевести это в практичный контрольный список для инспекции и точный перечень документов, которые нужно запрашивать в коммерческом предложении — чтобы вы договаривались о качестве, а не гадали о нем.
Часто задаваемые вопросы и дополнительная литература
В: Почему 6061-T6 лучше, чем 7005 для рам электровелосипедов? О: Хотя сплав 7005 прочнее, Алюминий 6061-T6 6061 более устойчив к коррозии и обеспечивает более стабильное качество сварки. Для электрических внедорожных велосипедов, 6061 предлагает лучший баланс веса и устойчивости к усталости в сочетании с надлежащей термообработкой после сварки.
В: Можно ли использовать стандартную велосипедную раму для мощного электровелосипеда? О: Нет. Стандартная рама не имеет усиленных сварных швов and specialized крепления двигателя , необходимых для выдерживания крутящего момента и веса электрической системы. Всегда обращайтесь к специализированному производителю рам для электровелосипедов.
В: Как вы предотвращаете дребезжание аккумулятора в раме? A: We use precision сварку крепления аккумулятора и внутренние резиновые демпферы. Вибрационная устойчивость проверяется во время нашего размерного контроля на КИМ и физических испытаний на встряхивание.
В: Каков типичный срок выполнения заказа на индивидуальную OEM-раму? A: For a фабрики по производству индивидуальных рам для электровелосипедов, the срок изготовления рамы для электровелосипеда обычно составляет 45-60 дней для новой конструкции, включая оснастку, создание прототипа и первый производственный запуск.
В: Вы предоставляете образцы перед крупнооптовым заказом? О: Да, мы настоятельно рекомендуем заказ образца рамы для электровелосипеда. Это позволяет вам провести собственный контроль сварных швов и испытания сборки перед размещением крупнооптового заказа на рамы для электровелосипедов.
Ключевые слова: Производитель рам для электровелосипедов, Поставщик рам для электрических велосипедов, OEM-рама для электровелосипеда, Качество сварки рамы электровелосипеда, Рама для электровелосипеда из алюминия 6061-T6.
Ссылки:
- ISO 4210-6:2023 - Cycles — Safety requirements for bicycles — Part 6: Frame and fork test methods
- EN 15194:2017 - Cycles - Electrically power assisted cycles - EPAC Bicycles
- Aluminium Association - Welding Aluminum: Theory and Practice
Стандарты производства и качество сборки ClipClop
Discover our factory-direct OEM/ODM e-bike solutions: ClipClop L1 All-Round E-Bike, the versatile ClipClop M26 Mountain Platform, and ClipClop OEM/ODM Customization Services, backed by direct factory wholesale pricing and comprehensive warranty support.
Оптовые закупки и поставки для коммерческих флотов с ClipClop
Развертывание корпоративных флотов электровелосипедов и дистрибуция техники под собственной торговой маркой требуют надежного производственного партнера, обеспечивающего стабильный выпуск контейнерных партий, роботизированную сварку рам и строгий многоступенчатый контроль качества. На заводе площадью 25 000 м² в Цинъюане ClipClop предоставляет комплексные услуги производства электровелосипедов OEM/ODM с доступным MOQ от 20 единиц на артикул. Каждый контейнерный заказ включает гарантированный фонд запасных частей (2% бесплатных гарантийных компонентов), международные сертификаты (EN 15194, UL 2849, UN38.3) и отправку образцов за 15 дней.
Готовы протестировать инженерные образцы для платформ CS01 Fat Tire & CS04 Commercial Utility Platforms или обсудить эксклюзивные дистрибьюторские условия в регионе? Свяжитесь с инженерной группой ClipClop через наш Коммерческий портал B2B запросов для получения расчета контейнерной партии и производственного графика.
Другие отчёты OEM с производства.
Гидравлические тормоза для коммерческих электровелосипедов: 4 поршня и теплоотвод
Проверка покупателей B2B: защита от мошенничества и поддельных контрактов
Рамы электровелосипедов для Бразилии: антикоррозийный алюминий 6061-T6 для парков
Отправьте ваш бриф. Мы подготовим технический ответ.
Ответ включает оценку осуществимости, стоимость образца, MOQ и следующие шаги по проекту. Отвечаем в течение 48 часов.