
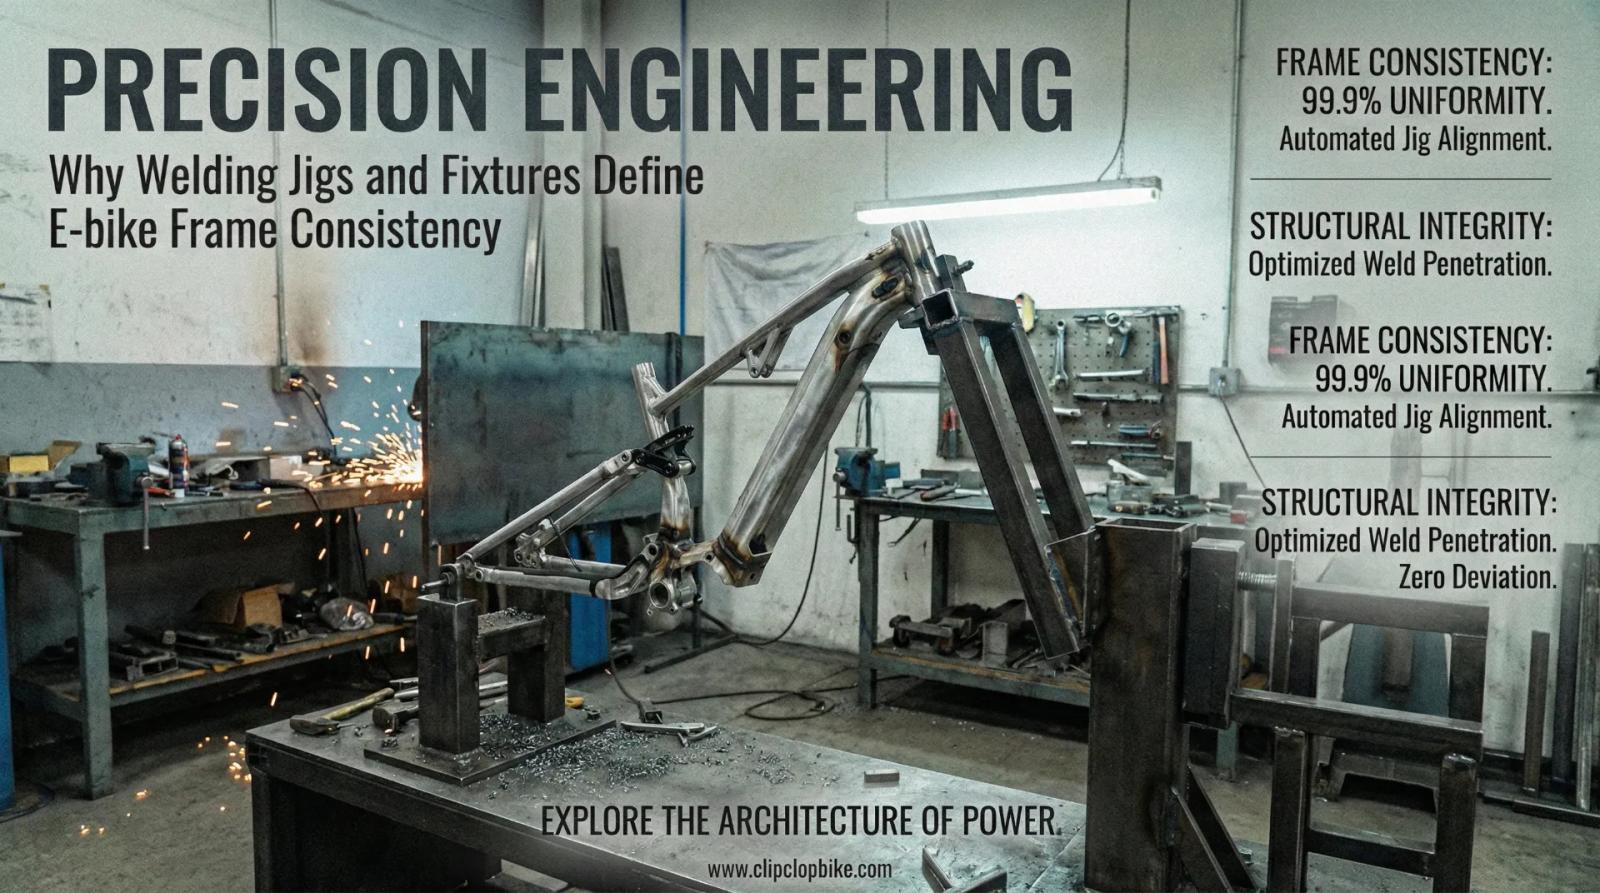
Роботизированные сварочные стапели и оснастка: устранение погрешностей геометрии рам
Стабильность сварки рамы e-bike с точными кондукторами: повторяемость производства для B2B-дистрибьюторов.
Стабильность сварки рамы e-bike с точными кондукторами: повторяемость производства для B2B-дистрибьюторов.
Если вы когда-либо открывали контейнер и обнаруживали, что рамки “почти идеальные” превращались в часы страданий на производстве, вы знаете: настоящий враг — не мастерство сварщика, а вариация. При массовом экспорте отклонение рамы на 2 мм может вызвать трение тормозов, заклинивание вилки, шум трансмиссии и гарантийные претензии, которые съедают маржу. В ClipClop мы рассматриваем сварку рам для электросамокатов как воспроизводимый процесс, а не героическое выступление.
Прямые поставки с завода и производство OEM/ODM с ClipClop
Коммерческие партнеры могут ознакомиться с нашими производственными мощностями на странице Завод по производству электровелосипедов OEM/ODM, изучить стандартные конфигурации на странице CS01 Fat Tire & CS04 Commercial Utility Platforms, или напрямую запросить условия FOB контейнерных поставок через наш Портал коммерческих запросов цен (MOQ 20).
Кондукторы, приспособления и момент, когда рама перестаёт быть “ручной работой”
Сварочный кондуктор — это физический чертёж, который позиционирует трубы до первого поджигания дуги. Приспособление — это “мышцы”, удерживающие всё жёстко и воспроизводимо. Когда люди спорят «кондуктор или приспособление», они упускают практическую истину: нужно и то, и другое, если хотите, чтобы 5000-я рама совпала с 5-й.
Для нашей модели L1 мы свариваем алюминий 6061-T6 — лёгкий, прочный и очень склонный к короблению при неконтролируемом нагреве. Грамотный дизайн кондуктора и приспособления для рамы удерживает головную трубу, каретку и задние эксцентрики там, где их задаёт CAD-модель, чтобы последующая сборка (вилка, дисковые тормоза, кронштейн мотора и система аккумулятора 48V 15Ah) проходила без принуждения.
Что означает стабильность для дистрибьюторов и оптовых покупателей
Дистрибьюторы редко звонят из-за одного некрасивого валика. Они звонят из-за повторяющихся проблем: колёс, которые не центрируются, суппорты, которые постоянно трутся, крепления аккумуляторов, требующие “убеждения”, и моторы, которые не сидят перпендикулярно. Эти головные боли обычно вызваны накоплением допусков — мелкими ошибками, которые суммируются, пока что-то не начинает мешать.
Вот почему мы отслеживаем технологическую способность (Cp/Cpk) и строим процессы вокруг GD&T (геометрических допусков и предельных отклонений), а не просто примечаний “плюс/минус”. Я — Лео Лян, и я видел, как запуски откладывались, потому что завод полагался на «ocular alignment» (визуальное выравнивание) и идею «починим потом». В B2B «потом» дорого.
Принцип установки 3-2-1 для рам: простой, беспощадный и эффективный
Принцип установки 3-2-1 устраняет догадки. Три точки определяют плоскость, две точки — линию, одна точка фиксирует положение — нейтрализуя все степени свободы. На раме электросамоката это означает, что выравнивание эксцентриков, крепления мотора и интерфейсы аккумулятора будут находиться в одном и том же месте, смена за сменой.
На практике это жёсткие упоры, locating pins (установочные штифты) и базовые поверхности (datums), которые не “гуляют” при нагреве детали. Когда приспособление делает «мышление», техник может сосредоточиться на порядке такелажа и контроле валика, а не на борьбе с трубами.
Зажим, который ускоряет, но не разрушает тонкостенные трубы
Зажим — распространённая точка отказа. Слишком малое усилие — и стыки «ползут» при такелаже; слишком большое — и вы деформируете тонкостенную трубу до сварки. Мы используем быстросъёмные рычажные зажимы, а там, где требует объём, — пневматические зажимы, чтобы усилие оставалось одинаковым у разных операторов.
На высокообъёмных линиях пневматический зажим в паре с роботизированными станциями может сократить время цикла без ущерба для геометрии. Цель — не показная автоматизация, а воспроизводимость, которую можно отгрузить.
| Элемент оснастки | Что он контролирует | Почему это важно для B2B-покупателей |
|---|---|---|
| Схема баз 3-2-1 | Положение головной трубы / каретки / эксцентриков | Меньше сюрпризов при сборке на вашем складе |
| Быстросъёмные зажимы | Время загрузки/выгрузки | Более высокая производительность, стабильные сроки поставки |
| Пневматический зажим | Воспроизводимость зажимного усилия | Меньше разброса между операторами |
| Контроль приспособлений (пробные/непробиваемые шаблоны) | Точки крепления | Меньше послепродажных проблем и “призрачных” дефектов” |
| Компенсация усадки | Конечные углы после остывания | Меньше доработок, более высокий выход с первого раза |
Быстросменные приспособления важны и тогда, когда OEM хочет варианты — кронштейны для моторов 250W vs 750W, разные рельсы аккумуляторов или апгрейд вилки. Меньше времени переналадки (SMED) поддерживает OEE (общую эффективность оборудования) на высоком уровне без дрейфа геометрии.
Контроль тепловложения: тихий герой в сварке алюминия
Сварка 6061-T6 — это баланс. Слишком много тепла расширяет ЗТВ (зону термического влияния), размягчает сплав и провоцирует коробление; слишком мало — риск неполного проплавления. Мы используем контролируемые параметры MIG/TIG, запланированную последовательность сварки и приспособления, рассчитанные на управление теплом — иногда с водяным охлаждением в качестве теплоотвода.
Мы также проектируем с учётом коробления, а не боремся с ним потом. По мере остывания валиковые швы тянут материал к стыку, поэтому мы “перезадаём” определённые углы в сварочном кондукторе для велосипедной рамы и позволяем остыванию «вытянуть» геометрию в допуск. Сделанный правильно, рама выходит прямой без грубого холодного правления, которое может сократить усталостную долговечность.
Конусность труб: здесь начинается прочность шва
До первой искры пригонка соединения решает, как сильно придётся работать сварщику. Большие зазоры вынуждают добавлять больше присадочного материала и больше тепла, что увеличивает коробление и слабые зоны. Мы ЧПУ-конусуем трубы 6061, чтобы сохранять зазоры минимальными (около 0,2 мм), так что проплав предсказуем, а валик работает на прочность — а не на заделку зазора.
Это важнее всего в зонах высокой нагрузки: головная труба, интерфейс вилки подвески и кронштейн крепления мотора в сборках 250W–750W. Если мотор сидит даже слегка не перпендикулярно задней звёздочке, износ цепи и шум проявятся рано, особенно в парках, которые быстро набирают километры.
Контрольные приспособления: как перестать платить за проблемы дважды
В экспортном бизнесе тихий убийца — незначительное рассогласование, которое проскользнуло, потому что рама “выглядит нормально”. Ошибка в эксцентриках на 1,5 мм может вызвать постоянный скрип диска, и ваши дилеры окажутся в роли troubleshooters (диагностов) заводской проблемы.
Мы используем контрольные приспособления (пробные/непробиваемые шаблоны) после сварки для проверки выравнивания головной трубы, положения каретки, ширины эксцентриков и точек крепления аккумулятора. Если она не входит в контрольное приспособление, она не идёт на покраску. Это одно правило предотвращает много послепродажной драмы.
GD&T простыми словами: практическая карта, а не математическая домашка
GD&T — это способ описать конструкторский замысел: соосность там, где важна ротация, параллельность там, где важно выравнивание, позиционный допуск там, где накопление создаёт интерференцию. Традиционные “плюс/минус” не могут чётко описать этот замысел, поэтому механики сталкиваются с «призрачными» проблемами, которые не решаются регулировками.
With a solid datum structure (often starting from the bottom bracket), you control both triangles of the frame at once. On a 20" aluminum alloy frame with 20×4.0 tires, that means the wheel stays centered and the bike tracks straight—even on higher-speed builds (some configurations target up to 55 km/h, depending on market rules).
Качество против стоимости: тратьте заранее, а не вечно
Клиенты часто спрашивают: “Как сохранить высокое качество без взрывного роста цены?” Ответ: инвестируйте туда, где это даёт мультипликативный эффект. Лучшая оснастка для сварки уменьшает ручное выравнивание, доработки и брак — затраты, которые в итоге тихо закладываются в цену каждой единицы в любом случае.
Это также делает графики предсказуемыми. Когда линия не останавливается на доработках, сроки поставки сокращаются, контейнеры отправляются по плану, и дистрибьюторы не должны извиняться перед дилерами.
Соответствие для экспорта: документация, подкреплённая процессом
Сильная документация — ваш щит на строгих рынках. Мы проектируем и тестируем с учётом требований, на которые часто ссылаются в мировой торговле, включая ISO 4210 и, для рынков EPAC, EN 15194. В части сварки практики для алюминия регулируются стандартами, такими как AWS D1.2, с поддержкой регулярного контроля (VT) и выборочного НК (неразрушающего контроля) там, где это требует стык.
Дисциплина оснастки поддерживает систему качества: калибровка приспособлений, протоколы проверки и контролируемые рабочие инструкции, согласованные с рамками вроде ISO 9001 и ISO 3834. Проще говоря: приспособление — это не “инструмент”, это часть контракта, который вы покупаете.
Заключительная мысль
Скрытый мир кондукторов, приспособлений, баз и контрольных шаблонов — то, что отличает профессиональную раму для электросамоката от той, что выживает только на этапе образца. Если вы хотите производственного партнёра, который говорит на языке инженерии и понимает, что происходит после прибытия контейнера, свяжитесь с нами. Я — Лео Лян из ClipClop, и мы строим рамы, которые ваши дилеры могут собирать без драм.
Призыв к действию
Нужна консультация по выбору рамы, опциям конфигурации или OEM-сварочному комплексу, который может масштабироваться? Свяжитесь с Лео Ляном в ClipClop, и давайте обсудим ваш следующий B2B-проект — требования, допуски и план оснастки, который сохранит ваш бренд в безопасности.
Ссылки
- ISO 4210-2:2023 - Cycles — Safety requirements for bicycles — Part 2: Requirements for city and trekking, young adult, mountain and racing bicycles. Просмотреть в официальном магазине ISO
- AWS D1.2/D1.2M:2014 - Structural Welding Code — Aluminum. Published by the American Welding Society. Просмотреть в книжном магазине AWS
- EN 15194:2017 - Cycles - Electrically power assisted cycles - EPAC Bicycles. The harmonized European standard for e-bike safety and manufacturing. Просмотреть на сайте CEN
- Руководство по качеству ClipClop - Качество сварки рамы электровелосипеда: Руководство по B2B-закупкам. Читайте в официальном блоге ClipClop
Стандарты производства и качество сборки ClipClop
Discover our factory-direct OEM/ODM e-bike solutions: ClipClop L1 All-Round E-Bike, the versatile ClipClop M26 Mountain Platform, and ClipClop OEM/ODM Customization Services, backed by direct factory wholesale pricing and comprehensive warranty support.
Оптовые закупки и поставки для коммерческих флотов с ClipClop
Развертывание корпоративных флотов электровелосипедов и дистрибуция техники под собственной торговой маркой требуют надежного производственного партнера, обеспечивающего стабильный выпуск контейнерных партий, роботизированную сварку рам и строгий многоступенчатый контроль качества. На заводе площадью 25 000 м² в Цинъюане ClipClop предоставляет комплексные услуги производства электровелосипедов OEM/ODM с доступным MOQ от 20 единиц на артикул. Каждый контейнерный заказ включает гарантированный фонд запасных частей (2% бесплатных гарантийных компонентов), международные сертификаты (EN 15194, UL 2849, UN38.3) и отправку образцов за 15 дней.
Готовы протестировать инженерные образцы для платформ CS01 Fat Tire & CS04 Commercial Utility Platforms или обсудить эксклюзивные дистрибьюторские условия в регионе? Свяжитесь с инженерной группой ClipClop через наш Коммерческий портал B2B запросов для получения расчета контейнерной партии и производственного графика.
Другие отчёты OEM с производства.
Гидравлические тормоза для коммерческих электровелосипедов: 4 поршня и теплоотвод
Проверка покупателей B2B: защита от мошенничества и поддельных контрактов
Рамы электровелосипедов для Бразилии: антикоррозийный алюминий 6061-T6 для парков
Отправьте ваш бриф. Мы подготовим технический ответ.
Ответ включает оценку осуществимости, стоимость образца, MOQ и следующие шаги по проекту. Отвечаем в течение 48 часов.