
Pruebas no destructivas (NDT) y control de calidad: líquidos penetrantes, ultrasonido y niebla salina
Domine la calidad de soldadura de e-bikes para garantizar la seguridad del cuadro. Explore consistencia del cordón y penetración. ¡Contacte a ClipClop!
Domine la calidad de soldadura de e-bikes para garantizar la seguridad del cuadro. Explore consistencia del cordón y penetración. ¡Contacte a ClipClop!
Un concesionario puede sobrevivir a un mal color de pintura. Normalmente no puede sobrevivir a cuadros rotos. En el mundo de las bicicletas eléctricas, los fallos del cuadro no solo desencadenan devoluciones, sino también capturas de pantalla, reseñas airadas y clientes que “nunca más”. Es por eso que la calidad de soldadura es menos un detalle de fábrica y más una decisión comercial a largo plazo.
Abastecimiento Directo de Fábrica y Fabricación OEM/ODM con ClipClop
Los socios comerciales pueden inspeccionar nuestra infraestructura de producción en nuestra página de Instalaciones de Fabricación de E-Bikes OEM/ODM, evaluar configuraciones estándar en nuestro CS01 Fat Tire & CS04 Commercial Utility Platforms, o solicitar directamente términos FOB por contenedor en nuestro Portal de Solicitud de Cotización Comercial (MOQ 20).
Consistencia del cordón de soldadura: el rápido “chequeo de salud” que puedes hacer de un vistazo
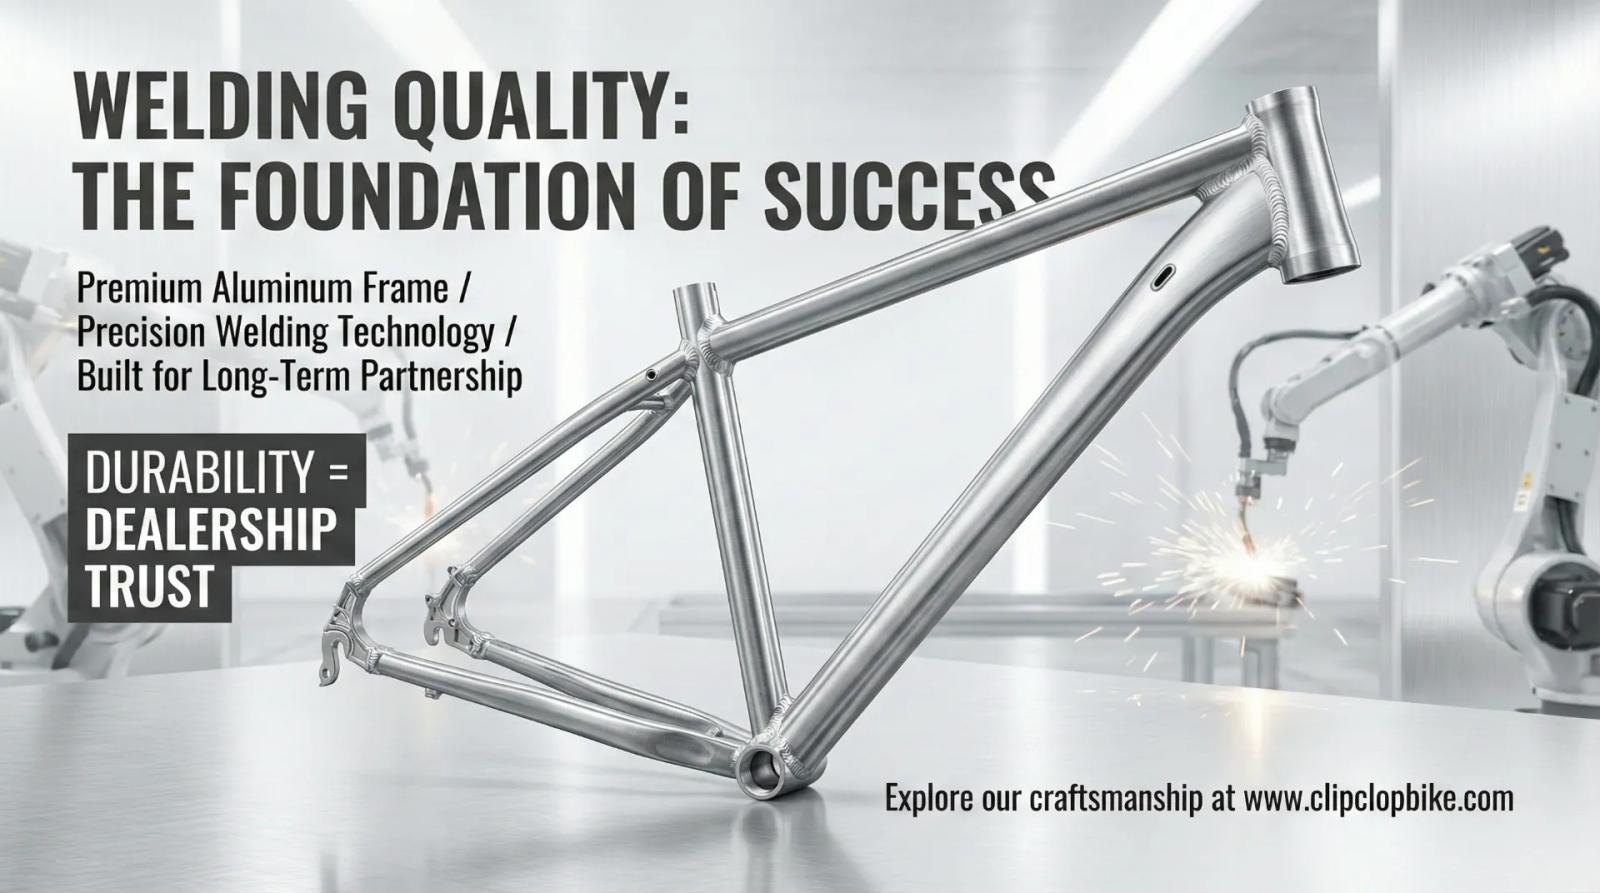
Cuando abras un contenedor de cuadros de aluminio 6061 de 20 pulgadas, mira las soldaduras antes que las calcomanías. Un cordón uniforme y repetible (a menudo descrito como una ordenada “pila de monedas de diez centavos”) sugiere una entrada de calor, velocidad de avance y cobertura de gas de protección estables. En términos sencillos: el proceso está bajo control, por lo que es más probable que el lote se comporte de la misma manera en el campo.
Ondulaciones inconsistentes, secciones repentinamente gruesas o cráteres desordenados de inicio/final son a menudo la punta visible de un problema más profundo: fluctuación de potencia, mal avance del alambre, manos apresuradas o sujeción débil. En construcciones de alto par, esas pistas “cosméticas” pueden convertirse en grietas reales meses después, especialmente alrededor del tubo de dirección y el pedalier.
Profundidad de penetración: las soldaduras bonitas son inútiles si no "muerden"
La penetración es el grado en que la soldadura se fusiona con el metal base. Una fusión superficial es básicamente una tapa sentada encima de la junta: un impacto fuerte, una temporada de vibración, y la costura puede desabrocharse. Con las bicicletas eléctricas de neumáticos gruesos (como configuraciones 20×4.0) y motores que van desde 250W hasta 750W, el cuadro experimenta pulsos de par y palancas que las bicicletas convencionales simplemente no tienen.
Es por eso que yo, Equipo de Ingeniería de ClipClop, insto a los socios B2B a solicitar informes de macro-ataque (corte transversal) a los proveedores. Una prueba de macro-ataque corta una soldadura de muestra, la pule y usa un atacante para revelar el perfil de fusión. No es glamoroso, pero es una de las pocas formas de demostrar que la junta es verdaderamente monolítica.
Porosidad: el “asesino silencioso” escondido a plena vista
La porosidad se manifiesta como pequeños poros o una textura esponjosa, causada por gas atrapado mientras la soldadura se enfría. El aluminio es sensible aquí porque el aluminio fundido puede absorber hidrógeno. Si puedes ver siquiera un poro en una muestra sin pintar, trátalo como una señal de advertencia: el taller puede ser húmedo, el gas puede estar contaminado o la preparación de la superficie puede ser descuidada.
La porosidad reduce silenciosamente el área efectiva de carga de la soldadura y crea grupos de concentradores de tensión. Esa es una receta para grietas por fatiga, especialmente una vez que agregas la masa extra de un paquete de baterías y la micro-vibración constante del desplazamiento diario.
Socavadura: una línea de grieta incorporada que nunca debes aceptar
Una socavadura es un surco derretido en el tubo original junto al pie de la soldadura, dejado sin rellenar. Piensa en ello como marcar un trozo de vidrio: acabas de crear el camino más fácil para que corra una grieta. En la práctica a menudo proviene de demasiada corriente, el ángulo incorrecto de la antorcha o moverse demasiado rápido.
Un truco rápido en campo: pasa una uña a lo largo del borde de la soldadura. Si se engancha en un surco, la junta está comprometida. Para los concesionarios, la socavadura es un factor decisivo porque es tanto un riesgo de seguridad como una señal de una línea de producción apresurada.
Por qué importa el 6061-T6—y cómo la soldadura puede arruinarlo
El 6061 es ampliamente popular para cuadros de bicicletas eléctricas porque equilibra resistencia, peso y soldabilidad. El problema es que la soldadura ablanda localmente el material, y el cuadro necesita un tratamiento térmico adecuado después (comúnmente restaurado a condición T6) para recuperar la resistencia. Una etiqueta de “6061” no significa nada si se salta o se hace mal el tratamiento térmico posterior a la soldadura.
La elección del material de aporte también importa. Muchas fábricas usan material de aporte 4043 o 5356 dependiendo de los requisitos de la junta, porque la química afecta la ductilidad y la resistencia a grietas. Para ti, el comprador, la conclusión práctica es simple: pide certificados de material, documentación de tratamiento térmico y trazabilidad consistente de lotes.
Dónde inspeccionar primero: los Tres Grandes, más los lugares que las fábricas esperan que ignores
Si solo tienes tiempo para una inspección rápida, comienza con el área del tubo de dirección, la zona del soporte del motor y cualquier pivote de suspensión. Estas son uniones de alta tensión donde se acumulan los golpes todoterreno, las cargas de frenado y el par del motor.
Luego voltea el cuadro y revisa la parte inferior del pedalier y las punteras. Esas soldaduras “fuera de la vista” son donde los talleres descuidados esconden su peor trabajo. En las bicicletas de freno de disco, la alineación de las punteras y la calidad de fusión importan para la seguridad y para una propiedad silenciosa sin ruidos.
TIG vs MIG: no es religión—es la herramienta correcta en el lugar correcto
La soldadura TIG es más lenta pero ofrece un control fino sobre el calor y la forma del cordón, por eso muchos cuadros premium de 6061 dependen de TIG para las juntas estructurales principales. MIG puede ser más rápido y consistente en producción en volumen, especialmente con buena robótica y configuraciones pulsadas—pero puede tener problemas en inicios/finales si los parámetros están mal ajustados.
Lo que debes cuidar es el plan de proceso: dónde se usa TIG, dónde se usa MIG y cómo la fábrica verifica los resultados (pruebas de penetración, controles de porosidad y plantillas de alineación). “Usamos TIG” no es una garantía de calidad; la verificación sí lo es.
Estándares ISO y trazabilidad: papeleo aburrido que salva tu reputación
Los mercados internacionales se apoyan en los estándares de calidad de soldadura ISO para límites de defectos y niveles de inspección. Los estándares no hacen mágicamente que las soldaduras sean buenas, pero crean un lenguaje compartido sobre qué es aceptable, qué no lo es y cómo se verifica. Más importante aún, la trazabilidad vincula cada cuadro a su lote, estación y consumibles—para que los problemas puedan aislarse en lugar de convertirse en una pesadilla en forma de retirada del mercado.
Aquí hay una simple lista de verificación enfocada en el comprador que puedes adaptar a tu acuerdo con el proveedor:
| Ítem de inspección | Lo que buscas | Regla rápida de pasar/fallar |
|---|---|---|
| Consistencia del cordón | Ondulaciones uniformes, ancho estable, inicios/finales limpios | Sin “abultamientos” abruptos o grietas de cráter |
| Evidencia de penetración | Informes de macro-ataque en juntas críticas | Informes proporcionados por lote/lote |
| Porosidad | Sin poros en soldaduras sin pintar; superficie limpia | Cero porosidad visible en muestras |
| Socavación | Sin surcos en el pie de la soldadura | La uña no debe engancharse en los bordes |
| Alineación | Punteras paralelas; tubo de dirección recto | La rueda encaja sin forzar; calibre recto |
| Prueba de tratamiento térmico | Documentación 6061-T6 + muestreo de dureza | Certificados + controles puntuales, no solo afirmaciones |
Una rutina realista de inspección de contenedor para concesionarios ocupados
La mayoría de los concesionarios no tienen tiempo para convertirse en ingenieros de soldadura, y no deberías tener que hacerlo. Lo que sí necesitas es una rutina repetible que atrape lo feo temprano—antes de que esos cuadros se monten, embalen y envíen a los clientes.
Un enfoque simple es “visual-primero, documentación-segundo, destructivo-último”. Comienza muestreando cuadros de diferentes posiciones de pallet (arriba, medio, abajo), porque el daño y la variación del proceso a menudo se agrupan. Toma fotos close-up de las mismas juntas cada vez (refuerzos del tubo de dirección, parte inferior del pedalier, punteras traseras). Luego haz coincidir esas fotos con los registros de inspección del proveedor para no depender de "vibraciones".
Si un proveedor se resiste a cualquiera de esto, presta atención. La meta no es “ganar una discusión”; es proteger tu margen. Un solo fallo grave del cuadro puede comerse la ganancia de múltiples bicicletas una vez que sumas mano de obra, envío y buena voluntad. Los controles de entrada estrictos son más baratos que las políticas de garantía generosas—siempre.
Cierre: lo que esto significa para tu concesionario
Una gran bicicleta eléctrica se vende una vez. Un gran cuadro se vende durante años gracias al boca a boca. Si quieres menos dolores de cabeza de garantía y más compradores recurrentes, trata la calidad de soldadura como tratas la seguridad de la batería: no negociable, documentada y verificada.
Si estás evaluando socios para cuadros premium de 6061 y quieres hablar sobre informes de inspección o configuraciones OEM, contacta. Soy Equipo de Ingeniería de ClipClop, y en ClipClop construimos cuadros con la suposición de que los clientes rodarán duro, frenarán tarde y guardarán los recibos.
Preguntas frecuentes: Preguntas comunes sobre la calidad del cuadro de bicicleta eléctrica
P1: ¿Se puede reparar una soldadura con poros (porosidad)? R1: Técnicamente sí, pero es una gran señal de alarma en control de calidad de fabricación de bicicletas eléctricas. El área debe desbastarse por completo y volver a soldarse. Si ves muchas reparaciones en un cuadro nuevo, la integridad estructural del aleación de aluminio 6061 puede verse comprometida debido a ciclos de calor excesivos.
Q2: Does a "smooth" weld mean it's better? A2: Not necessarily. Some factories "sand down" their welds to make them look smooth. This is dangerous because it removes the strongest part of the weld. At ClipClop, we prefer visible, consistent para cuadros de bicicleta visibles y consistentes que muestren la fuerza bruta de la junta.
P3: ¿Cómo afecta la calidad de la soldadura al valor de reventa de mi flota de alquiler? A3: High La durabilidad del cuadro de bicicleta eléctrica impacta directamente su ROI. Los cuadros con una consistencia superior del cordón de soldadura y penetración durarán de 3 a 5 años en un entorno de alquiler, mientras que los cuadros de baja calidad pueden fallar en 12 meses, lo que conduce a la pérdida total del activo.
Q4: ¿Cuál es la causa más común de fallo del cuadro? A4: Most failures occur at the "toe" of the weld due to defectos de socavación de la soldadura or insufficient profundidad de penetración de soldadura insuficiente. Estas áreas actúan como concentradores de tensión que eventualmente conducen a grietas por fatiga, especialmente en bicicletas con neumáticos gruesos 20*4.0 que soportan más peso.
Estándares de fabricación y calidad de ensamble de ClipClop
Discover our factory-direct OEM/ODM e-bike solutions: ClipClop L1 All-Round E-Bike, the versatile ClipClop M26 Mountain Platform, and ClipClop OEM/ODM Customization Services, backed by direct factory wholesale pricing and comprehensive warranty support.
Adquisición Comercial y Suministro de Flotas con ClipClop
El despliegue de flotas de bicicletas eléctricas o la distribución de e-bikes de marca privada requiere un socio de fabricación confiable, capaz de ofrecer producción continua a escala de contenedor, alineación de cuadro soldada por robots y riguroso control de calidad por lote. Desde nuestra fábrica de 25,000 m² en Qingyuan, Guangdong, ClipClop ofrece servicios completos de fabricación de e-bikes OEM/ODM con un MOQ accesible de solo 20 unidades por SKU. Cada orden de contenedor incluye asignación dedicada de refacciones (2% de componentes gratuitos para respaldo de garantía), documentación completa de cumplimiento internacional (EN 15194, UL 2849, UN38.3) y despacho de muestras en 15 días.
¿Listo para evaluar muestras de ingeniería para las plataformas CS01 Fat Tire & CS04 Commercial Utility Platforms o solicitar términos de distribución territorial protegidos? Contacte al equipo de ingeniería de ClipClop mediante nuestro Portal de Cotizaciones Comerciales B2B para recibir un presupuesto detallado de contenedor y calendario de producción.
Más notas de campo OEM.
Frenos Hidráulicos para E-Bikes Comerciales: Disipación de Calor y 4 Pistones

Ergonomía y Manubrios para E-Bikes en América Latina: Flotas Comerciales (2026)
Cómo Verificamos Compradores B2B: Prevención de Fraudes y Suplantación Comercial
Envíe su brief. Le responderemos con un informe técnico.
La respuesta incluye viabilidad, costo de muestra, MOQ y los siguientes pasos para su proyecto. Respondemos en 48 horas.