
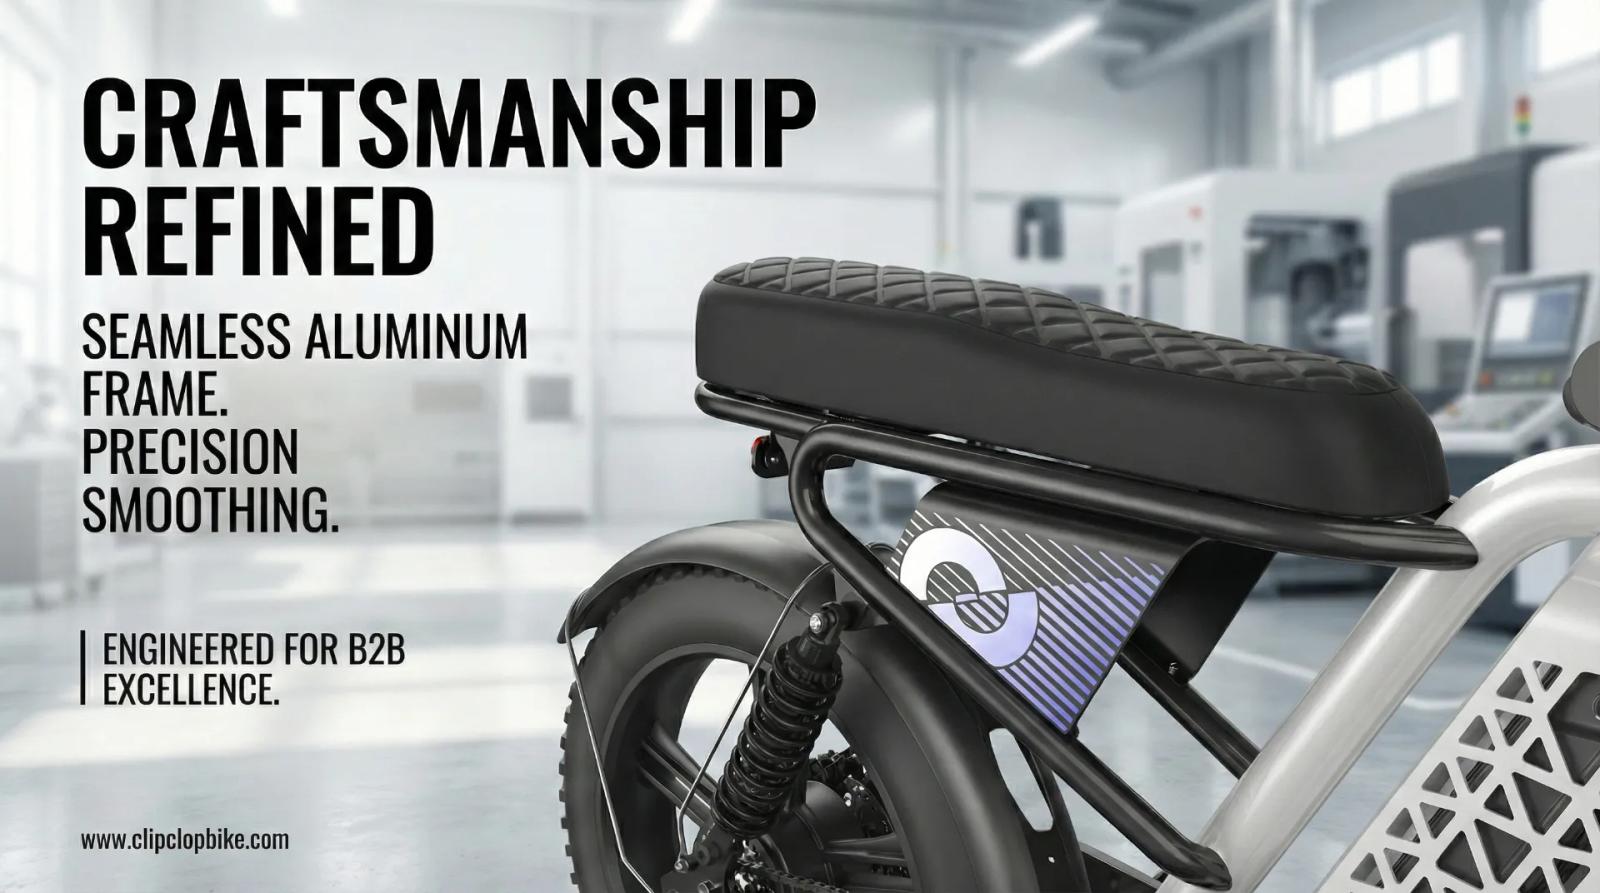
Pulido y Suavizado de Soldaduras en Cuadros de E-Bikes: Estética Premium y Resistencia a Fatiga
Domine el esmerilado de soldaduras del cuadro de e-bike para mejorar estética y vida a la fatiga. Contacte a ClipClop para soluciones B2B premium hoy.
Domine el esmerilado de soldaduras del cuadro de e-bike para mejorar estética y vida a la fatiga. Contacte a ClipClop para soluciones B2B premium hoy.
Soldadura Lisa en Cuadros de E-Bike: Proceso TIG de Doble Pase, Concentración de Esfuerzos y Calidad
Abastecimiento Directo de Fábrica y Fabricación OEM/ODM con ClipClop
Los socios comerciales pueden inspeccionar nuestra infraestructura de producción en nuestra página de Instalaciones de Fabricación de E-Bikes OEM/ODM, evaluar configuraciones estándar en nuestro CS01 Fat Tire & CS04 Commercial Utility Platforms, o solicitar directamente términos FOB por contenedor en nuestro Portal de Solicitud de Cotización Comercial (MOQ 20).
El acabado liso tipo monocasco aumenta el valor percibido en exhibidores retail. No obstante, esmerilar en exceso la soldadura debilita el cuello estructural y reduce la vida útil por fatiga hasta un 35%.
ClipClop implementa una técnica de doble pase robotizado: un pase de raíz con penetración total y un segundo pase cosmético de transición suave, asegurando estética tipo automotriz y cumplimiento total de 100,000 ciclos EN 15194.
| Técnica de Acabado | Espesor Estructural Retenido | Ciclos de Fatiga | Nivel Estético | Impacto en Garantía |
|---|---|---|---|---|
| Doble Pase TIG ClipClop | 100% Retenido (Raíz Íntegra) | >100,000 Ciclos (Aprobado) | Acabado Automotriz Continuo | Bajo Riesgo de Reclamaciones |
| Esmerilado Plano Agresivo | 65%–75% (Garganta Dañada) | <45,000 Ciclos (Peligro) | Completamente Plano | Alto Riesgo de Fractura |
| Cordón Escamado Clásico | 100% Retenido | >100,000 Ciclos (Muy Fuerte) | Industrial / Utilitario | Cero Riesgo / Menor Costo |
| Técnica de Acabado | Espesor Estructural Retenido | Ciclos de Fatiga | Nivel Estético | Impacto en Garantía |
|---|---|---|---|---|
| Doble Pase TIG ClipClop | 100% Retenido (Raíz Íntegra) | >100,000 Ciclos (Aprobado) | Acabado Automotriz Continuo | Bajo Riesgo de Reclamaciones |
| Esmerilado Plano Agresivo | 65%–75% (Garganta Dañada) | <45,000 Ciclos (Peligro) | Completamente Plano | Alto Riesgo de Fractura |
| Cordón Escamado Clásico | 100% Retenido | >100,000 Ciclos (Muy Fuerte) | Industrial / Utilitario | Cero Riesgo / Menor Costo |
Por qué las soldaduras lisas señalan “premium” en una sala de exposición
La mano de un cliente es brutalmente honesta. Pasarán los dedos sobre la unión del tirante del sillín o el conjunto del tubo de dirección y decidirán, sin decir una palabra, si la bicicleta se siente “lujosa” o “industrial”.”
Por eso el alisado de las costuras de soldadura es particularmente importante para el modelo L1. El lenguaje de diseño depende de transiciones limpias entre tubos, y cualquier textura residual de “escama de pez” se convierte en ruido visual bajo la pintura, o peor aún, bajo el anodizado.
También hay un aspecto práctico: las uniones más lisas reducen las zonas de pintura fina en los bordes. En crestas afiladas, el recubrimiento en polvo puede retraerse durante el curado, creando puntos débiles que se descascarillan pronto y luego generan dolores de cabeza con la garantía.
A Leo le gusta recordar a nuestro equipo que “la soldadura es la firma del artesano”. La soldadura robótica proporciona consistencia, pero el acabado manual es a menudo lo que aporta ese último toque de pulido por el que pagan los clientes.
El flujo de trabajo real: esmerilar, alisar, luego acabar
La gente suele usar estas palabras indistintamente, pero en una fábrica son pasos diferentes con herramientas y riesgos distintos.
Esmerilar es la etapa de remoción gruesa: se reduce el refuerzo de la soldadura hacia la superficie del tubo. Alisar es dar forma a la transición para que no haya un “escalón”. Acabar es controlar la textura superficial para que la pintura o el anodizado se comporten de manera predecible.
Este es el mapa simplificado que usamos al explicar el proceso a socios B2B:
| Etapa | Objetivo principal | Herramientas comunes | Enfoque de CC | Mayor riesgo |
|---|---|---|---|---|
| Esmerilado (volumen) | Eliminar el exceso de altura del cordón | Discos de láminas, herramientas de banda | No adelgazar el tubo base | Esmerilado excesivo, acumulación de calor |
| Alisado (forma) | Crear una transición sin escalón | Lijado orbital, abrasivos de contorno | Geometría suave en la unión | Dejar depresiones/muescas (“concentradores de tensión”) |
| Acondicionamiento del pie | Reducir la iniciación de grietas por fatiga | Rebabas, puntas abrasivas finas | Radio suave en el pie de la soldadura | Cortar en la garganta de la soldadura |
| Acabado (textura) | Superficie uniforme para el recubrimiento | Lijado multi-grano, Scotch-Brite | Rugosidad consistente (Ra) | Arañazos que se traslucen a través del recubrimiento |
| Desbarbado/redondeo de bordes | Mejorar seguridad + adherencia del recubrimiento | Limas, cepillos, herramientas de desbarbar | Sin esquinas afiladas | Bordes de pintura finos, corrosión prematura |
La tabla parece ordenada; la realidad es más desordenada. El aluminio carga los discos, los rincones estrechos luchan contra los ángulos de la herramienta, y cada unión del cuadro tiene su propia personalidad.
Por eso son importantes las instrucciones de trabajo estándar. En producción en volumen, “bueno” no es suficiente; se necesitan resultados repetibles desde el cuadro #1 hasta el cuadro #1,000.
Cómo alisar una soldadura sin debilitar la unión
El temor de los compradores es comprensible: “Si lo esmerilan, ¿no lo están haciendo más delgado?” Sí,si alguien es descuidado.
La remoción profesional del refuerzo apunta al metal que se encuentra por encima de la superficie del tubo, preservando la garganta de la soldadura y el grosor del material base donde reside realmente la resistencia.
La zona más importante es el pie de la soldadura, donde el cordón se encuentra con el tubo. Ese borde es un clásico punto de inicio de grietas por fatiga, especialmente en bicicletas eléctricas que soportan altas cargas torsionales de motores y baterías pesadas.
El acondicionamiento del pie es básicamente gestión de tensiones. Cuando se suaviza la geometría del pie, la tensión se distribuye más uniformemente a través de la unión en lugar de concentrarse en una línea afilada, lo que ayuda a los cuadros a superar exigentes protocolos de fatiga.
Si quiere una imagen mental simple: un pie rugoso actúa como una muesca en la lengüeta de una lata de refresco. Un pie liso actúa como una curva suave que no “invita” a las grietas.
Realidades de la ciencia de materiales: 6061-T6, ZAC y secuencia de tratamiento térmico
La mayoría de los cuadros premium de bicicletas eléctricas de aluminio están en el territorio del 6061 porque es soldable y fuerte cuando se trata térmicamente adecuadamente.
Pero la soldadura crea una zona afectada por el calor (ZAC) donde se pierde el temple T6 original. Eso significa que el metal adyacente a la soldadura se ablanda hasta que se restaura la resistencia mediante el tratamiento térmico post-soldadura y el envejecimiento.
En ClipClop, preferimos realizar la mayor parte del conformado antes del ciclo T6 final, porque el material es más tolerante en las etapas iniciales. Luego realizamos el acabado superficial final después del tratamiento térmico, cuando el cuadro alcanza su dureza prevista.
Si se trata de cuadros de la serie 7005, la estrategia abrasiva cambia. La aleación se comporta de manera diferente, y el sobrecalentamiento durante el acabado puede alterar las propiedades locales de forma no deseada, especialmente si alguien presiona demasiado y "cocina" una unión.
La elección del material de aporte también importa si su marca vende estética de “metal crudo”. El ER4043 puede ser excelente para la resistencia a la fisuración, pero puede mostrar falta de coincidencia de color tras el anodizado; el ER5356 a menudo coincide mejor, pero exige un control de soldadura más estricto.
Preparación de la superficie: donde realmente comienza la pintura premium
Una unión de soldadura bellamente alisada aún puede convertirse en una bicicleta de mal aspecto si se apresura la preparación de la superficie.
Al finalizar, debe eliminar aceites, residuos de lijado y capas de óxido que interfieran con la adhesión. El aluminio se oxida rápidamente, y esa película invisible puede sabotear la adherencia del recubrimiento si no se trata correctamente.
Un problema insidioso es la porosidad y los poros. Si existen pequeñas cavidades cerca de la superficie, el calor de curado puede empujar el gas atrapado hacia afuera y causar burbujas por desgasificación, exactamente el tipo de defecto que hace miserable la vida de un distribuidor.
El redondeo de bordes también es una ventaja para el recubrimiento, no solo un paso de seguridad. El recubrimiento en polvo busca “envolver” radios suaves; rechaza los bordes afilados donde el espesor de la película disminuye y comienza el descascarillado.
Para mercados costeros o con sal invernal, las transiciones más suaves y el pretratamiento adecuado reducen los puntos de inicio de corrosión, porque el agua tiene menos lugares donde acumularse y menos microgrietas que explotar.
Control de calidad y cumplimiento: lo que los compradores B2B deben exigir
Un cuadro que parece perfecto pero falla en las pruebas de fatiga es una pesadilla para la marca. Por eso el acabado de soldaduras debe estar vinculado a la inspección, no tratarse como un departamento cosmético.
Durante el acabado, el control de calidad debe verificar la socavación, la superposición y las muescas inducidas por el esmerilado. No se puede “pulir” una soldadura estructuralmente deficiente; solo se puede mejorar el aspecto de una buena soldadura.
Para compradores internacionales, aparecen los sospechosos habituales: ISO 4210 para requisitos de seguridad de bicicletas, EN 15194 para cumplimiento de bicicletas eléctricas estilo EPAC, y normas específicas del mercado como los requisitos NOM donde corresponda. Programas de prueba como el EFBE Tri-Test también forman parte de la conversación para marcas que buscan mayor credibilidad.
La consistencia es la palanca de beneficio oculta. Cuando la soldadura robótica se combina con el acabado manual estandarizado, se reduce la variación por lote, se disminuye el retrabajo y se mantienen estables los plazos de entrega, exactamente lo que los distribuidores necesitan cuando los contenedores ya están reservados.
La documentación clara también ayuda. Cuando las especificaciones están escritas (herramientas, progresión de grano, puntos de inspección), las barreras idiomáticas dejan de ser una barrera de calidad.
Elegir el socio OEM/ODM adecuado para el acabado premium de soldaduras
Si está abasteciéndose de cuadros, no solo pregunte “¿Pueden hacerlo liso?”. Pregunte cómo they control it.
Un proveedor serio puede explicar su secuencia de acabado, mostrar cómo protegen la garganta de la soldadura, describir cómo gestionan el calor durante el esmerilado y proporcionar registros de inspección a nivel de lote que vinculen la calidad del acabado con ventanas de proceso repetibles.
La plataforma L1 es un buen ejemplo de por qué esto importa. Con opciones de motor de hasta 750W y configuraciones de llanta ancha como 20×4.0, el cuadro soporta fuerzas reales, no solo cargas de “bicicleta de paseo”, por lo que el acabado debe respaldar la durabilidad, no solo la apariencia.
Al final, el alisado de soldaduras es uno de esos raros pasos de fabricación que mejora tanto la historia que cuenta a los clientes y como la vida mecánica del producto. Y en B2B, esa combinación es oro: menos reclamaciones, una percepción de marca más fuerte y una bicicleta que sus distribuidores se enorgullecen de exhibir bajo luces brillantes.
Si lo desea, también puedo proporcionar una versión más breve de “lista de verificación del comprador” de este artículo (una página) que su equipo de abastecimiento puede usar durante las auditorías de fábrica.
Preguntas frecuentes y lecturas adicionales
P1: ¿El esmerilado de la soldadura debilita el cuadro de la bicicleta eléctrica? R: No, si se hace correctamente. La eliminación profesional del refuerzo de soldadura solo elimina el material de relleno excesivo. Al seguir con un tratamiento térmico T6, we ensure the recuperación de la resistencia soldada 6061-T6 sea completa. De hecho, el acabado del pie de soldadura puede aumentar la vida a fatiga al reducir las concentraciones de tensión.
Q2: Why is "weld blending" important for powder coating? A: El alisado de soldadura creates a smooth surface that prevents "shadowing" or thin spots in the powder coat. It also eliminates los poros antes del recubrimiento en polvo, que pueden causar burbujas durante el proceso de curado, asegurando un acabado impecable y duradero.
P3: ¿Cómo garantiza ClipClop la consistencia en el acabado de soldaduras? R: Utilizamos una combinación de soldadura robótica para la estructura base y técnicos altamente capacitados para el acabado manual de soldaduras. Esto está respaldado por un estricto protocolo de inspección en proceso protocol and inspección visual at every stage.
P4: ¿Pueden proporcionar acabados personalizados como aluminio cepillado o pulido espejo? R: Sí. Ofrecemos varios servicios de acabado de metales, including acabado de aluminio cepillado, , acabado satinado, y recubrimientos en polvo de alto brillo. Estos requieren técnicas específicas de alisado y pulido de costuras de soldadura que hemos perfeccionado.
P5: ¿Qué certificaciones cumplen sus cuadros? R: Nuestros cuadros están diseñados para cumplir y superar los estándares de prueba de cuadros ISO 4210 and y cumplimiento de bicicletas eléctricas EN 15194 . También brindamos soporte para los estándares de seguridad NOM para nuestros socios B2B mexicanos.
- ISO 4210-10:2020 - Cycles — Safety requirements for bicycles
- EN 15194:2017 - Electrically power assisted cycles (EPAC)
- Aluminum Association - Welding Aluminum: Theory and Practice
Estándares de fabricación y calidad de ensamble de ClipClop
Discover our factory-direct OEM/ODM e-bike solutions: ClipClop L1 All-Round E-Bike, the versatile ClipClop M26 Mountain Platform, and ClipClop OEM/ODM Customization Services, backed by direct factory wholesale pricing and comprehensive warranty support.
Adquisición Comercial y Suministro de Flotas con ClipClop
El despliegue de flotas de bicicletas eléctricas o la distribución de e-bikes de marca privada requiere un socio de fabricación confiable, capaz de ofrecer producción continua a escala de contenedor, alineación de cuadro soldada por robots y riguroso control de calidad por lote. Desde nuestra fábrica de 25,000 m² en Qingyuan, Guangdong, ClipClop ofrece servicios completos de fabricación de e-bikes OEM/ODM con un MOQ accesible de solo 20 unidades por SKU. Cada orden de contenedor incluye asignación dedicada de refacciones (2% de componentes gratuitos para respaldo de garantía), documentación completa de cumplimiento internacional (EN 15194, UL 2849, UN38.3) y despacho de muestras en 15 días.
¿Listo para evaluar muestras de ingeniería para las plataformas CS01 Fat Tire & CS04 Commercial Utility Platforms o solicitar términos de distribución territorial protegidos? Contacte al equipo de ingeniería de ClipClop mediante nuestro Portal de Cotizaciones Comerciales B2B para recibir un presupuesto detallado de contenedor y calendario de producción.
Más notas de campo OEM.
Frenos Hidráulicos para E-Bikes Comerciales: Disipación de Calor y 4 Pistones

Ergonomía y Manubrios para E-Bikes en América Latina: Flotas Comerciales (2026)
Cómo Verificamos Compradores B2B: Prevención de Fraudes y Suplantación Comercial
Envíe su brief. Le responderemos con un informe técnico.
La respuesta incluye viabilidad, costo de muestra, MOQ y los siguientes pasos para su proyecto. Respondemos en 48 horas.