
Polissage et Lissage des Soudures de Cadre VAE : Finition Haut de Gamme et Résistance à la Fatigue
Maîtrisez le meulage des soudures de cadre e-bike pour améliorer esthétique et durée de vie en fatigue. Contactez ClipClop pour la fabrication B2B.
Maîtrisez le meulage des soudures de cadre e-bike pour améliorer esthétique et durée de vie en fatigue. Contactez ClipClop pour la fabrication B2B.
Cadres VAE à Soudures Polies : Procédé TIG Double Passe, Concentrations de Contraintes et Normes
Les partenaires commerciaux peuvent visiter notre infrastructure industrielle sur notre page Usine de Fabrication VAE OEM/ODM, consulter les configurations de référence sur notre CS01 Fat Tire & CS04 Commercial Utility Platforms, ou demander directement une cotation FOB par conteneur sur notre Portail de Demande de Devis Commercial (MOQ 20).
Les raccords de cadre polis séduisent les acheteurs en imitant le carbone. Meuler brutalement un cordon de soudure réduit son épaisseur utile et diminue la durée de vie en fatigue jusqu'à 35 %.
ClipClop maîtrise le procédé TIG double passe : une passe de pénétration structurelle suivie d'une passe de finition douce. Ce savoir-faire garantit une esthétique automobile et la validation du test d'endurance de 100 000 cycles EN 15194.
| Méthode de Finition | Épaisseur Utile Soudure | Cycles d'Endurance | Qualité Visuelle | Impact SAV |
|---|---|---|---|---|
| TIG Double Passe ClipClop | 100% Préservée (Pénétration) | >100 000 Cycles (Validé EN) | Ligne Fluide Automobile | Fiabilité Garantie 5 Ans |
| Meulage Agressif Direct | 65%–75% (Affaibli) | <45 000 Cycles (Danger) | Parfaitement Plat | Fort Risque de Rupture |
| Cordon Écailles Classique | 100% Préservée | >100 000 Cycles (Robuste) | Industriel Fonctionnel | Coût Réduit Sans Risque |
Télécharger le catalogue d usine ClipClop 2026 (PDF)
Spécifications complètes, options de moteurs et batteries, MOQ et détails de chargement de conteneurs.
Pourquoi les soudures lisses signalent le “haut de gamme” en showroom
La main d'un client est brutalement honnête. Elle parcourra les doigts sur la jonction du hauban ou le groupe de tube de direction et décidera — sans un mot — si le vélo évoque le “luxe” ou l“”industriel".”
C'est pourquoi le lissage des cordons de soudure importe particulièrement pour le modèle L1. Le langage du design dépend de transitions de tubes nettes, et toute texture résiduelle de “écaille de poisson” devient un bruit visuel sous la peinture, ou pire, sous l'anodisation.
Il y a aussi un aspect pratique : des joints plus lisses réduisent les zones de peinture fines sur les arêtes. Sur les crêtes vives, le thermolaquage peut se rétracter pendant la cuisson, créant des points faibles qui s'écaillent tôt et génèrent ultérieurement des problèmes de garantie.
Leo aime rappeler à notre équipe que “la soudure est la signature de l'artisan”. Le soudage robotisé assure la consistance, mais la finition manuelle est souvent ce qui apporte ce dernier degré de polish pour lequel les clients paient.
Le vrai workflow : meuler, lisser, puis finir
On utilise souvent ces termes de manière interchangeable, mais en usine ce sont des étapes différentes avec des outils et des risques distincts.
Le meulage est l'étape de forte ablation : on abaisse le renfort de soudure vers la surface du tube. Le lissage donne forme à la transition pour qu'il n'y ait pas de “marche”. La finition contrôle la texture de surface pour que la peinture ou l'anodisation se comportent de manière prévisible.
Voici la carte simplifiée que nous utilisons pour expliquer le processus aux partenaires B2B :
| Étape | Objectif principal | Outils courants | Focus QC | Risque principal |
|---|---|---|---|---|
| Meulage (volume) | Supprimer la hauteur de cordon excédentaire | Disques à lamelles, outils à bande | Ne pas amincir le tube de base | Sur-meulage, accumulation de chaleur |
| Lissage (forme) | Créer une transition sans marche | Ponçage orbital, abrasifs de contour | Géométrie lisse à la jonction | Laisser des creux/encoches (“amplificateurs de contrainte”) |
| Façonnage du cordon | Réduire l'amorçage de fissure en fatigue | Ébarbures, points abrasifs fins | Rayon de cordon lisse | Couper dans la gorge de soudure |
| Finition (texture) | Surface uniforme pour le revêtement | Ponçage multi-grains, Scotch-Brite | Rugosité cohérente (Ra) | Rayures qui se voient à travers le revêtement |
| Ébavurage/rupture d'arête | Améliorer la sécurité + l'enveloppement du revêtement | Limes, brosses, outils d'ébavurage | Pas d'angles vifs | Bords de peinture fins, corrosion précoce |
Le tableau a l'air net ; la réalité est plus désordonnée. L'aluminium charge les disques, les angles serrés luttent contre les angles d'outil, et chaque jonction de cadre a sa propre personnalité.
C'est pourquoi les instructions de travail standard sont cruciales. En production en série, “bon” ne suffit pas — il faut des résultats reproductibles du cadre #1 au cadre #1 000.
Comment lisser une soudure sans affaiblir la jonction
La crainte des acheteurs est compréhensible : “Si vous meulez, n'amincissez-vous pas la pièce ?” Oui —si quelqu'un est négligent.
L'ablation professionnelle du renfort cible le métal situé au-dessus de la surface du tube, tout en préservant la gorge de soudure et l'épaisseur du métal de base là où réside réellement la résistance.
La zone la plus importante est le cordon de soudure (toe), où le bain rencontre le tube. Ce bord est un déclencheur classique de fissure en fatigue, surtout sur les vélos électriques soumis à des charges torsionnelles élevées par les moteurs et les batteries lourdes.
Le façonnage du cordon est fondamentalement de la gestion des contraintes. En adoucissant la géométrie du cordon, les contraintes se répartissent plus uniformément dans la jonction au lieu de se concentrer sur une ligne vive, ce qui aide les cadres à survivre aux protocoles de fatigue exigeants.
Pour une image mentale simple : un cordon rugueux agit comme une encoche dans le languet d'une canette de soda. Un cordon lisse agit comme une courbe douce qui n“”invite" pas les fissures.
Réalités de la science des matériaux : 6061-T6, ZAT et séquence de traitement thermique
La plupart des cadres de vélo électrique haut de gamme en aluminium sont en 6061 car il est soudable et résistant lorsqu'il est correctement traité thermiquement.
Mais le soudage crée une zone affectée thermiquement (ZAT) où le tempérament T6 initial est perdu. Cela signifie que le métal adjacent à la soudure ramollit jusqu'à ce que vous restauriez la résistance par un traitement thermique post-soudage et un vieillissement.
Chez ClipClop, nous préférons effectuer le façonnage en volume avant le cycle T6 final, car le matériau est plus indulgent lors des étapes précédentes. Ensuite, nous faisons la finition de surface finale après le traitement thermique, lorsque le cadre a sa dureté prévue.
Si vous traitez des cadres de la série 7005, la stratégie abrasive change. L'alliage se comporte différemment, et la surchauffe pendant la finition peut modifier les propriétés locales de manière indésirable, surtout si quelqu'un appuie trop fort et "cuit" une jonction.
Le choix du métal d'apport importe aussi si votre marque vend une esthétique “métal brut”. L'ER4043 peut être excellent pour la résistance aux fissures mais peut montrer une discordance de couleur après anodisation ; l'ER5356 correspond souvent mieux mais exige un contrôle de soudage plus strict.
Préparation de surface : là où commence réellement la peinture haut de gamme
Un magnifique lissage de soudure peut quand même donner un vélo à l'aspect médiocre si la préparation de surface est bâclée.
Après l'achèvement, vous devez éliminer les huiles, les résidus de ponçage et les couches d'oxyde qui interfèrent avec l'adhérence. L'aluminium s'oxyde rapidement, et ce film invisible peut saboter l'adhérence du revêtement si vous ne le traitez pas correctement.
Un problème insidieux est la porosité et les micro-défauts. Si de petites cavités existent près de la surface, la chaleur de durcissement peut pousser les gaz piégés vers l'extérieur et provoquer des bulles de dégazage – exactement le type de défaut qui rend la vie d'un distributeur misérable.
L'arrondissage des arêtes est également un atout pour le revêtement, pas seulement une étape de sécurité. La poudre de peinture cherche à “envelopper” les rayons doux ; elle déteste les bords tranchants où l'épaisseur du film diminue et où l'écaillage commence.
Pour les marchés côtiers ou soumis aux sels de déneigement, des transitions plus lisses et un prétraitement approprié réduisent les points de départ de corrosion, car l'eau a moins d'endroits où stagner et moins de micro-fissures à exploiter.
Contrôle qualité et conformité : ce que les acheteurs B2B doivent exiger
Un cadre qui paraît parfait mais échoue aux tests de fatigue est un cauchemar pour l'image de marque. C'est pourquoi la finition des soudures doit être liée à l'inspection, et non traitée comme un service cosmétique.
Pendant la finition, le contrôle qualité doit vérifier les sous-coupes, les recouvrements et les entailles induites par le meulage. On ne peut pas “polir” une soudure structurellement défectueuse ; on ne peut qu'améliorer l'apparence d'une bonne soudure.
Pour les acheteurs internationaux, les références habituelles sont présentes : ISO 4210 pour les exigences de sécurité des bicyclettes, EN 15194 pour la conformité EPAC des vélos électriques, et des règles spécifiques au marché comme les exigences NOM là où cela s'applique. Les programmes de test comme l'EFBE Tri-Test font également partie de la discussion pour les marques recherchant une crédibilité accrue.
La cohérence est le levier de profit caché. Lorsque la soudure robotisée est associée à une finition manuelle standardisée, vous réduisez la variation des lots, diminuez les retouches et maintenez des délais stables – exactement ce dont les distributeurs ont besoin lorsque les conteneurs sont déjà réservés.
Une documentation claire aide également. Lorsque les spécifications sont écrites – outillage, progressions de grain, points d'inspection – les barrières linguistiques ne deviennent plus un obstacle à la qualité.
Choisir le bon partenaire OEM/ODM pour une finition de soudure premium
Si vous achetez des cadres, ne demandez pas seulement “Pouvez-vous le rendre lisse ?” Demandez la manière they control it.
Un fournisseur sérieux peut expliquer sa séquence de finition, montrer comment il protège la gorge de la soudure, décrire comment il gère la chaleur pendant le meulage et fournir des rapports d'inspection par lot qui lient la qualité de finition à des fenêtres de processus reproductibles.
La plateforme L1 est un bon exemple de l'importance de cela. Avec des options de moteur jusqu'à 750W et des configurations de pneus larges comme 20×4.0, le cadre subit des forces réelles, pas seulement des charges de “vélo de ville”, donc la finition doit soutenir la durabilité, pas seulement l'apparence.
En fin de compte, le lissage des soudures est l'une de ces étapes de fabrication rares qui améliorent à la fois l'histoire que vous racontez aux clients et la durée de vie mécanique du produit. Et en B2B, cette combinaison est un véritable or : moins de réclamations, une perception de marque renforcée et un vélo que vos concessionnaires sont fiers de placer sous les projecteurs.
Si vous le souhaitez, je peux également fournir une version plus courte “check-list acheteur” de cet article (une page) que votre équipe d'approvisionnement peut utiliser lors des audits d'usine.
FAQ & Lecture Approfondie
Q1 : Le meulage de la soudure affaiblit-il le cadre du vélo électrique ? R : Pas si c'est fait correctement. Un professionnel enlève uniquement l'excès de métal d'apport . En suivant avec un traitement thermique T6, we ensure the récupération de résistance de l'alliage 6061-T6 soudé est complète. En fait, l'habillage du cordon de soudure peut augmenter la durée de vie en fatigue en réduisant les concentrations de contraintes.
Q2: Why is "weld blending" important for powder coating? A: L'intégration de la soudure creates a smooth surface that prevents "shadowing" or thin spots in the powder coat. It also eliminates micro-défauts avant la peinture en poudre, qui peuvent causer des bulles pendant le durcissement, assurant une finition impeccable et durable.
Q3 : Comment ClipClop assure-t-il la cohérence dans la finition des soudures ? R : Nous utilisons une combinaison de soudure robotisée pour la structure de base et de techniciens hautement qualifiés pour les soudures finies à la main. Ceci est soutenu par un protocole strict d' inspection en cours de processus protocol and inspection visuelle at every stage.
Q4 : Pouvez-vous fournir des finitions personnalisées comme de l'aluminium brossé ou un poli miroir ? R : Oui. Nous proposons divers services de finition métallique, including la finition aluminium brossé, , la finition satinée, et des peintures en poudre haute brillance. Celles-ci nécessitent des techniques spécifiques d' intégration et polissage des cordons de soudure que nous avons perfectionnées.
Q5 : Quelles certifications vos cadres respectent-ils ? R : Nos cadres sont conçus pour respecter et dépasser les normes de test de cadres ISO 4210 and et de conformité EPAC EN 15194 . Nous fournissons également un soutien pour les normes de sécurité NOM pour nos partenaires B2B mexicains.
Références :
- ISO 4210-10:2020 - Cycles — Safety requirements for bicycles
- EN 15194:2017 - Electrically power assisted cycles (EPAC)
- Aluminum Association - Welding Aluminum: Theory and Practice
Standards de fabrication et qualité de conception ClipClop
Discover our factory-direct OEM/ODM e-bike solutions: ClipClop L1 All-Round E-Bike, the versatile ClipClop M26 Mountain Platform, and ClipClop OEM/ODM Customization Services, backed by direct factory wholesale pricing and comprehensive warranty support.
Approvisionnement Commercial & Gestion de Flottes avec ClipClop
Déployer des flottes de vélos électriques ou distribuer des VAE sous marque propre exige un partenaire industriel capable d'assurer une production conteneur rigoureuse, un soudage robotisé de haute précision et un contrôle qualité strict par lot. Depuis notre usine de 25 000 m² à Qingyuan, ClipClop fournit des services de fabrication de vélos électriques OEM/ODM complets avec une MOQ accessible de seulement 20 unités par modèle. Chaque commande de conteneur comprend une dotation dédiée en pièces de rechange (2 % de composants gratuits pour garantie), la documentation de conformité internationale (EN 15194, UL 2849, UN38.3) et l'expédition d'échantillons sous 15 jours.
Prêt à évaluer des prototypes industriels pour les plateformes CS01 Fat Tire & CS04 Commercial Utility Platforms ou à négocier des accords de distribution exclusifs ? Contactez l'équipe d'ingénierie ClipClop via notre Portail de Devis Commercial B2B pour obtenir une offre conteneur détaillée et un calendrier de fabrication.
Télécharger le catalogue d usine ClipClop 2026 (PDF)
Spécifications complètes, options de moteurs et batteries, MOQ et détails de chargement de conteneurs.
Plus de retours d'expérience OEM.
Zone Affectée Thermiquement (ZAT) des Cadres : Traitement T6 & Contrôle Soudure
Quatre jonctions critiques sous contrainte : douille de direction, boîtier de pédalier et pattes
Contrôles non destructifs (CND) et assurance qualité : ressuage, ultrasons et brouillard salin
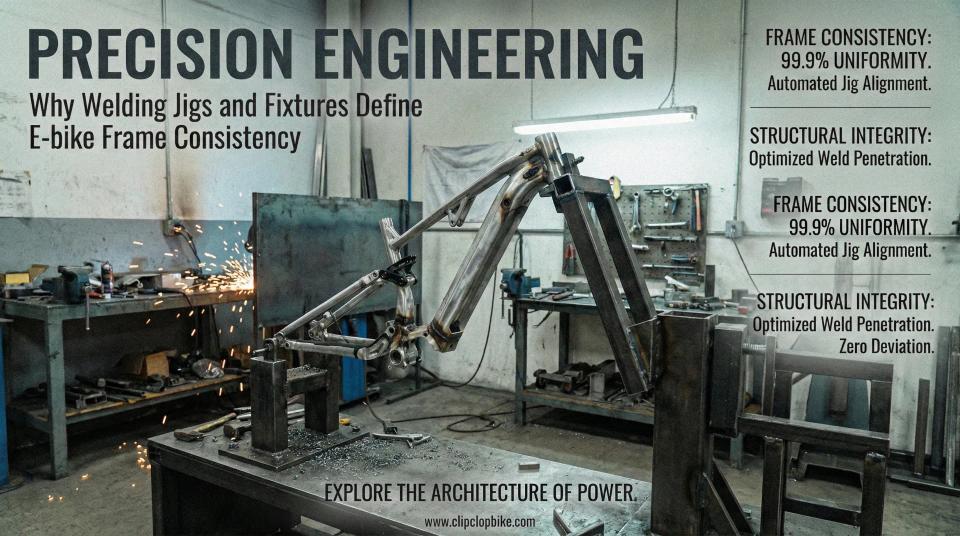
Gabarits de soudage robotisé et outillages de précision : éliminer les tolérances de cadre
Envoyez votre brief. Nous vous répondrons avec une note d'analyse.
La réponse comprend la faisabilité, le coût d'échantillon, le MOQ et les prochaines étapes de votre projet. Réponse sous 48 heures.