
Défauts de Soudure des Cadres VAE : Porosité, Caniveaux, Fissures et Contrôle Qualité AQL
Maîtrisez les défauts de soudure des cadres e-bike comme fissures et porosité. Prévention, normes ISO et conseils QC pour la sécurité de votre flotte.
Maîtrisez les défauts de soudure des cadres e-bike comme fissures et porosité. Prévention, normes ISO et conseils QC pour la sécurité de votre flotte.
Qualité des Soudures de Cadres Électriques : Seuils de Rejet, Ressuage et Norme ISO 5817 Niveau B
Les partenaires commerciaux peuvent visiter notre infrastructure industrielle sur notre page Usine de Fabrication VAE OEM/ODM, consulter les configurations de référence sur notre CS01 Fat Tire & CS04 Commercial Utility Platforms, ou demander directement une cotation FOB par conteneur sur notre Portail de Demande de Devis Commercial (MOQ 20).
Les contraintes dynamiques d'un VAE sont 2,5 fois plus intenses qu'un vélo musculaire. Les porosités internes, caniveaux et fissures à chaud sont les causes premières de rupture sous garantie.
Norme d'inspection QA d'usine : élimination des défauts de soudure sur les cadres de vélos électriques lourds
Télécharger le catalogue d usine ClipClop 2026 (PDF)
Spécifications complètes, options de moteurs et batteries, MOQ et détails de chargement de conteneurs.
Assurance qualité structurelle du cadre : de l'inspection du cordon de soudure aux essais de fatigue ISO 4210
Les acheteurs de flottes commerciales et les importateurs de marques internationales ne peuvent se permettre de défaillances par fatigue de soudure sur le terrain. ClipClop met en place des points de contrôle qualité de bout en bout — incluant l'inspection par ressuage (DPI), la vérification ultrasonore de l'épaisseur de paroi et des essais automatisés de fatigue dynamique à 100 000 cycles avant le chargement en conteneur.
Dans son usine de Qingyuan, ClipClop utilise des robots de soudure TIG pulsé sous atmosphère inerte. Chaque lot subit un contrôle par ressuage sur la douille de direction et le boîtier moteur selon la norme ISO 5817 Niveau B.
| Type de Défaut | Cause Métallurgique | Seuil de Rejet (ISO 5817) | Mesure Préventive Usine | Méthode de Contrôle |
|---|---|---|---|---|
| Porosités et Soufflures | Humidité ou Contamination Métal | Diamètre > 1,5 mm = REBUT | Flux d'Argon Pulsé Automatique | Contrôle par Ressuage sur Lot |
| Caniveaux de Bordure | Intensité Trop Forte / Mauvais Angle | Profondeur > 0,5 mm = REBUT | Suivi Robotisé de Joint de Soudure | Mesure Optique de Profil |
| Fissures de Solidification | Contraintes Thermiques Brutales | TOLÉRANCE ZÉRO (Rebut Immédiat) | Métal d'Apport 5356 Calibré | Contrôle Ultrasons Châssis Moteur |
Sur l'aluminium 6061, la zone problématique est souvent non pas le tube lui-même, mais la zone affectée thermiquement (ZAT) à côté du cordon, où la résistance évolue après soudage et refroidissement.
Lorsque vous pouvez identifier les défauts par leur nom, vous cessez de discuter sur des opinions et commencez à rédiger des spécifications, des étapes d'inspection et des critères de rejet qui vous protègent juridiquement et financièrement, dès le départ.
Fissures : le chemin le plus rapide de “OK” à catastrophique
Dans les cadres en aluminium, la catégorie la plus dangereuse est la fissuration, en particulier la fissuration de solidification (à chaud) qui se forme lorsque le métal du cordon gèle et se rétracte.
La sensibilité aux fissures augmente lorsque la chimie du soudage se situe dans une fourchette risquée — souvent à cause d'une dilution élevée ou d'un choix de fil d'apport qui ne correspond pas à la conception de l'assemblage et au plan de traitement thermique.
Un récidiviste fréquent est le cratère à l'extrémité d'un cordon : si l'arc s'arrête brutalement, le cratère refroidit en forme concave et peut se fissurer en étoile, ces fissures se propageant ensuite rapidement sous l'effet du couple du moteur.
Le bridage et l'ajustage peuvent aggraver la fissuration, pas l'améliorer ; une contrainte excessive emprisonne les contraintes de rétraction, et les grands jeux imposent des volumes de soudure importants qui tirent plus fort en refroidissant.
Un bon fournisseur parlera clairement de la prévention : routines de remplissage de cratère, rampe d'arrêt contrôlée, tolérances de coupe serrées et une Spécification de Procédé de Soudage (SPS) qualifiée pour votre cadre.
Porosité : des bulles d'hydrogène qui volent la durée de vie en fatigue
La porosité signifie des bulles de gaz piégées dans le cordon solidifié, et dans le cas de l'aluminium, le coupable habituel est l'hydrogène, pas la “malchance”.”
Même lorsque les pores semblent petits en surface, la porosité cachée réduit la section efficace et crée des concentrateurs de contraintes microscopiques, réduisant la durée de vie en fatigue — la propriété exacte sur laquelle les flottes comptent.
L'hydrogène provient de l'humidité, des huiles et de la couche d'oxyde ; si les tubes ne sont pas dégraissés et brossés avant soudage, le bain absorbe l'hydrogène puis le rejette en gelant.
Les problèmes de gaz de protection ajoutent au chaos : les courants d'air des ventilateurs, un débit incorrect, un mauvais angle de torche ou une buse bouchée peuvent aspirer l'air dans l'arc et contaminer le bain en quelques secondes, instantanément.
Si vous voyez des “traces de ver” ou des regroupements de pores, traitez-le comme un signal de processus : resserrez le nettoyage, la couverture gazeuse et le stockage des consommables.
Sous-coupure : une petite rainure qui crée un grand effet d'entaille
La sous-coupure est une rainure fondue dans le métal de base au niveau de l'orteil (ou du pied) du cordon qui n'est jamais remplie, laissant une transition nette là où les contraintes ont tendance à se concentrer.
Cet effet d'entaille est important car les cadres cèdent par fatigue : un cycliste n'a pas besoin d'un seul impact énorme — des millions de cycles plus petits à 25–55 km/h peuvent amorcer une fissure à partir de cette rainure.
Les causes classiques sont un courant trop élevé, une vitesse de déplacement trop rapide ou un mauvais angle de torche qui n'oblige pas le bain de soudure à mouiller les bords avant de geler correctement et complètement.
Sur les tubes minces en 6061, une sous-coupure de seulement 0,3–0,5 mm peut enlever une fraction surprenante de l'épaisseur de paroi près des assemblages de tube de direction, de boîtier de pédalier et de haubans où les charges sont les plus élevées.
Un test simple pour l'acheteur est tactile : passez un ongle le long de l'orteil ; s'il accroche, vous avez trouvé un défaut de géométrie qui mérite d'être mesuré et une limite d'acceptation claire dans votre contrat également.
Distorsion : quand la chaleur fait sortir votre cadre des tolérances
La distorsion est le dérive du cadre hors de sa forme parce que la chaleur de soudage chauffe localement, fait dilater le matériau, puis le fait se rétracter de manière inégale en refroidissant.
La forte dilatation thermique de l'aluminium aggrave le problème, donc les triangles arrière peuvent se tordre et causer des frottements de disque, des problèmes de suivi de roue et un désalignement aux interfaces moteur ou pédalier, subtilement au fil du temps.
Les usines intelligentes n“ ”éliminent pas la chaleur" ; elles la gèrent avec des montages qui maintiennent la géométrie tout en permettant un soulagement contrôlé, au lieu de sur-brider les tubes et d'emprisonner les contraintes.
La séquence de soudage est un super-pouvoir silencieux : alterner les côtés, équilibrer la longueur des cordons et utiliser des motifs de recul peuvent empêcher l'effet "banane" qui ruine l'alignement en production.
En tant qu'acheteur, demandez des contrôles d'alignement (ou un rapport d'échantillonnage) car un cadre peut paraître visuellement correct mais tout de même échouer lors de l'assemblage, de la sensation de conduite et de l'usure à long terme des composants.
Les normes qui transforment les opinions en critères d'acceptation
La plupart des arguments d'approvisionnement surviennent parce que “bonne soudure” est subjectif, tandis que les défauts sont mesurables si vous les ancrez à une norme.
L'ISO 10042 définit les niveaux de qualité pour les assemblages en aluminium soudés à l'arc (B sévère, C intermédiaire, D modérée) et fixe clairement les limites pour les imperfections comme les pores et la sous-coupure.
L'ISO 6520-1 fournit une terminologie cohérente et des classifications de défauts, ce qui aide vos notes d'inspection à ressembler à de la documentation technique plutôt qu'à des plaintes.
La sécurité du cadre est également basée sur la performance : les essais ISO 4210 relient la qualité de soudure aux résultats en fatigue et en impact, donc vous n'achetez pas de jolis cordons qui échouent prématurément sur le terrain.
Si un fournisseur ne peut pas expliquer quel niveau ISO il vise, comment il le mesure et où il applique des règles plus strictes (tube de direction, pattes de roue, supports moteur), réévaluez-le avant de commander aujourd'hui.
Référence rapide : une feuille de triche pratique pour l'inspection à réception
Utilisez la checklist ci-dessous pour aligner votre équipe, l'usine et tout inspecteur tiers sur le même langage et les mêmes attentes.
Pour les premières commandes ou les nouveaux fournisseurs, échantillonnez plus agressivement sur les assemblages critiques — groupe de tube de direction, zone de patte de roue et boîtier de pédalier — car c'est là que les défauts deviennent une responsabilité directe sérieuse.
Couplez les contrôles visuels avec une étape simple et peu coûteuse de CND : l'échantillonnage par ressuage (PT) sur les assemblages à haute contrainte détecte les fissures serrées que vos yeux ne verront pas de manière fiable.
Documentez tout avec des photos cohérentes : un plan rapproché de l'orteil du cordon, une vue plus large montrant l'emplacement de l'assemblage, plus une simple étiquette passe/échec par ID de cadre et date.
Lorsque vous rejetez, référencez le type de défaut et le niveau de norme au lieu des émotions ; cela garde la conversation professionnelle et raccourcit les boucles de retravail.
| Défaut | À quoi ça ressemble | Cause racine typique | Contrôle adapté à l'acheteur | Levier de prévention optimal |
|---|---|---|---|---|
| Fissures | Fines lignes à l'orteil ou au cratère | Fil d'apport/chimie, contrainte, mauvais remplissage de cratère | Échantillonnage PT sur assemblages critiques | SPS qualifiée + pratique de remplissage de cratère |
| Porosité | Pores, traces “de ver” | Humidité/oxyde, turbulence gazeuse | Visuel + rejeter les cordons “éponges” | Discipline de nettoyage + couverture gazeuse stable |
| Sous-coupure | Rainure le long du bord du cordon | Trop chaud/vite, mauvais angle de torche | Test de l'ongle à l'orteil + jauge de profondeur | Contrôle des paramètres + formation technique |
| Distorsion | Torsion, frottement de disque, roues désalignées | Déséquilibre thermique, dispositifs de maintien fragiles | Rapport sur les dispositifs d'alignement | Montures robustes + séquence de soudage équilibrée |
Questions à poser lors d'un audit fournisseur (et ce que fait ClipClop)
Commencez par les documents de procédé : demandez le WPS pour chaque joint critique, incluant le type de métal d'apport (souvent le choix entre 4043 et 5356), les plages de courant/tension, le débit de gaz et la vitesse de passage.
Demandez ensuite le Procédure Qualification Record (PQR), qui est la preuve que le WPS a été testé et a atteint des propriétés mécaniques acceptables, et non pas seulement rédigé, mis en pratique et archivé.
Vérifiez les personnes, pas seulement l'équipement : les qualifications des soudeurs (par exemple ISO 9606-2) et un plan de formation réduisent la variation en cas de roulement du personnel ou lorsque les robots nécessitent de nouveaux opérateurs du jour au lendemain.
Renseignez-vous sur la culture et la transparence en matière de CND : la capacité de ressuage (PT) interne, les registres de rejets et les actions correctives vous en disent bien plus qu'un “ nous n'avons jamais de défauts ” à grande échelle, avec des données.
Chez ClipClop, nous associons des matériaux traçables, des paramètres de soudage verrouillés, un échantillonnage par ressuage sur les joints à haut risque et des contrôles d'alignement pour que les cadres Modèle L1 soient expédiés droits et cohérents à grande échelle, de manière fiable et constante.
FAQ : Questions fréquentes sur la qualité des cadres de vélo électrique
Q1 : Comment savoir si une fissure sur un cadre n'est qu'une fissure de peinture ou structurelle ? R : Une « fissure de peinture » s’écaille en général et ne suit pas parfaitement le cordon de soudure. Une fissure structurelle court souvent le long du pied de soudure ou à travers le cordon lui-même. To be sure, sand off the paint. If the line persists in the metal, it is structural. Use a dye penetrant kit for confirmation.
Q2 : Le soudage TIG est-il toujours meilleur que le soudage MIG pour les cadres de vélo électrique ? A: Not necessarily. Le TIG offre un contrôle plus fin et est souvent plus esthétique (aspect « pile de pièces »), ce qui le rend idéal pour les cadres boutique haut de gamme. MIG is faster and, when automated (robotic MIG), can offer superior consistency and penetration for volume production like our Modèle L1. Le contrôle de procédé importe plus que la méthode spécifique.
Q3 : Un cadre présentant de la porosité peut-il être réparé ? R : Techniquement, oui, en meulant le défaut et en ressoudant. Cependant, pour l'alliage d'aluminium 6061 traité thermiquement, le resoudage détruit l'état de trempe T6 dans cette zone. À moins que le cadre entier ne soit retraité thermiquement (solutionné + vieilli), une réparation crée souvent un point faible. Pour les vélos électriques de série, remplacer le cadre est généralement plus sûr que de le réparer.
Q4 : Pourquoi certains cadres en aluminium se brisent-ils sans avertissement ? R : L’aluminium n’a pas de « limite de fatigue », ce qui signifie qu’il finira par rompre s’il est assez cyclé. Cependant, une rupture prématurée est en général due à un défaut préexistant (microfissure ou caniveau) agissant comme concentrateur de contraintes, ou à un traitement thermique inadapté qui a rendu le métal fragile. Cela souligne la nécessité d’essais de fatigue rigoureux (ISO 4210).
Q5 : Que dois-je faire si je découvre un lot de cadres présentant des défauts de soudage ? R : Mettez immédiatement le lot en quarantaine. Documentez les défauts avec des photos claires et référencez les codes de défauts ISO 6520 defect codes. Informez votre fournisseur et exigez une « analyse des causes racines » (rapport 8D). N’assemblez pas et ne déployez pas ces vélos tant que le risque n’a pas été évalué. Contactez ClipClop si vous avez besoin d’un second avis ou d’un fournisseur de remplacement plus fiable.
Références :
- ISO (Organisation internationale de normalisation) – ISO 10042 : Joints soudés à l'arc en aluminium et ses alliages — Niveaux de qualité pour les imperfections. Available at: https://www.iso.org/standard/38226.html
- TWI Global – Défauts du soudage de l'aluminium : porosité, fissuration et manque de fusion. Available at: https://www.twi-global.com/technical-knowledge/job-knowledge/defects-in-aluminium-fusion-welds-042
- ScienceDirect – Comportement en fatigue des alliages d'aluminium soudés dans les cadres de bicyclette. Available at: https://www.sciencedirect.com/topics/engineering/welded-joints
Discover our factory-direct OEM/ODM e-bike solutions: ClipClop L1 All-Round E-Bike, the versatile ClipClop M26 Mountain Platform, and ClipClop OEM/ODM Customization Services, backed by direct factory wholesale pricing and comprehensive warranty support.
Approvisionnement Commercial & Gestion de Flottes avec ClipClop
Déployer des flottes de vélos électriques ou distribuer des VAE sous marque propre exige un partenaire industriel capable d'assurer une production conteneur rigoureuse, un soudage robotisé de haute précision et un contrôle qualité strict par lot. Depuis notre usine de 25 000 m² à Qingyuan, ClipClop fournit des services de fabrication de vélos électriques OEM/ODM complets avec une MOQ accessible de seulement 20 unités par modèle. Chaque commande de conteneur comprend une dotation dédiée en pièces de rechange (2 % de composants gratuits pour garantie), la documentation de conformité internationale (EN 15194, UL 2849, UN38.3) et l'expédition d'échantillons sous 15 jours.
Prêt à évaluer des prototypes industriels pour les plateformes CS01 Fat Tire & CS04 Commercial Utility Platforms ou à négocier des accords de distribution exclusifs ? Contactez l'équipe d'ingénierie ClipClop via notre Portail de Devis Commercial B2B pour obtenir une offre conteneur détaillée et un calendrier de fabrication.
Télécharger le catalogue d usine ClipClop 2026 (PDF)
Spécifications complètes, options de moteurs et batteries, MOQ et détails de chargement de conteneurs.
Plus de retours d'expérience OEM.
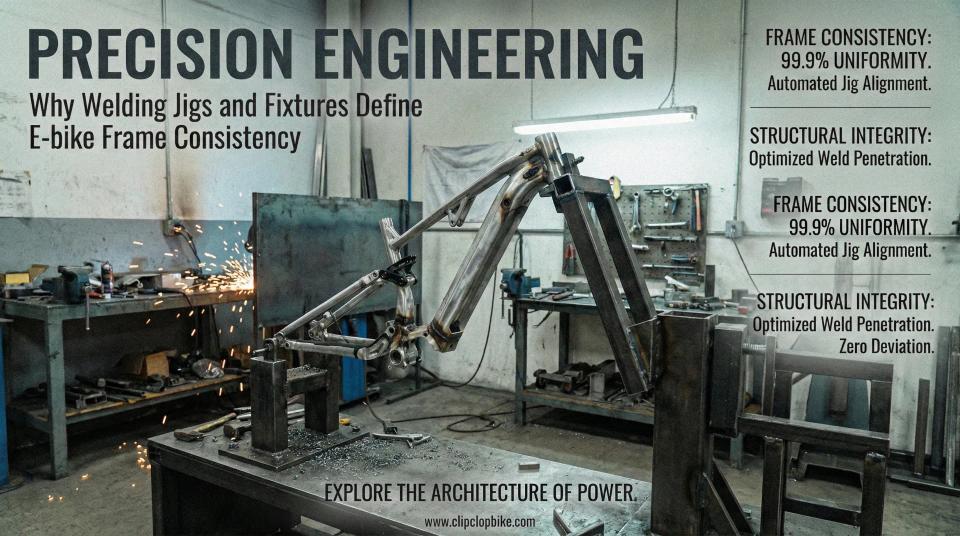
Gabarits de soudage robotisé et outillages de précision : éliminer les tolérances de cadre
Sécurité des flottes professionnelles de VAE : antivols connectés IoT, géofencing et blindage (2026)
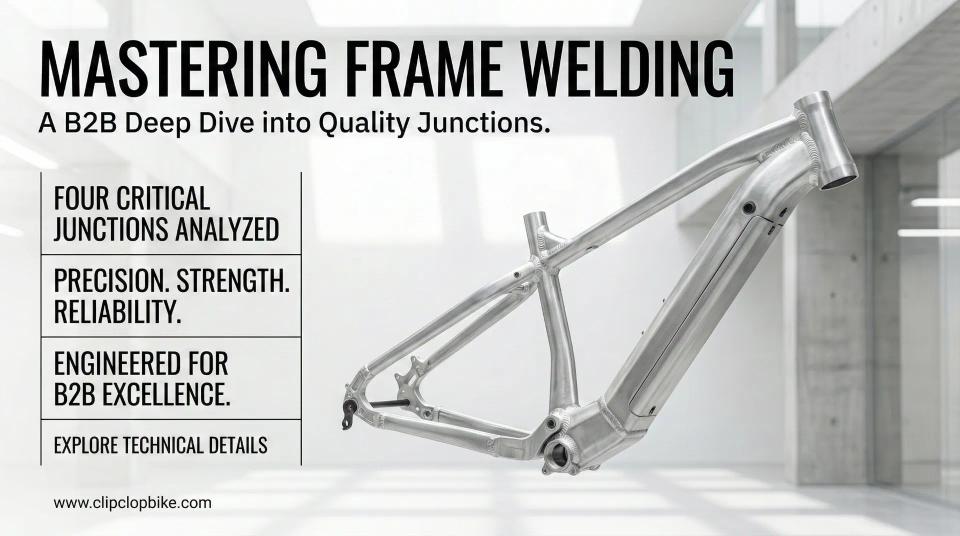
Quatre jonctions critiques sous contrainte : douille de direction, boîtier de pédalier et pattes
Pédales de VAE pour flottes et distributeurs : standards et TCO (2026)
Envoyez votre brief. Nous vous répondrons avec une note d'analyse.
La réponse comprend la faisabilité, le coût d'échantillon, le MOQ et les prochaines étapes de votre projet. Réponse sous 48 heures.