
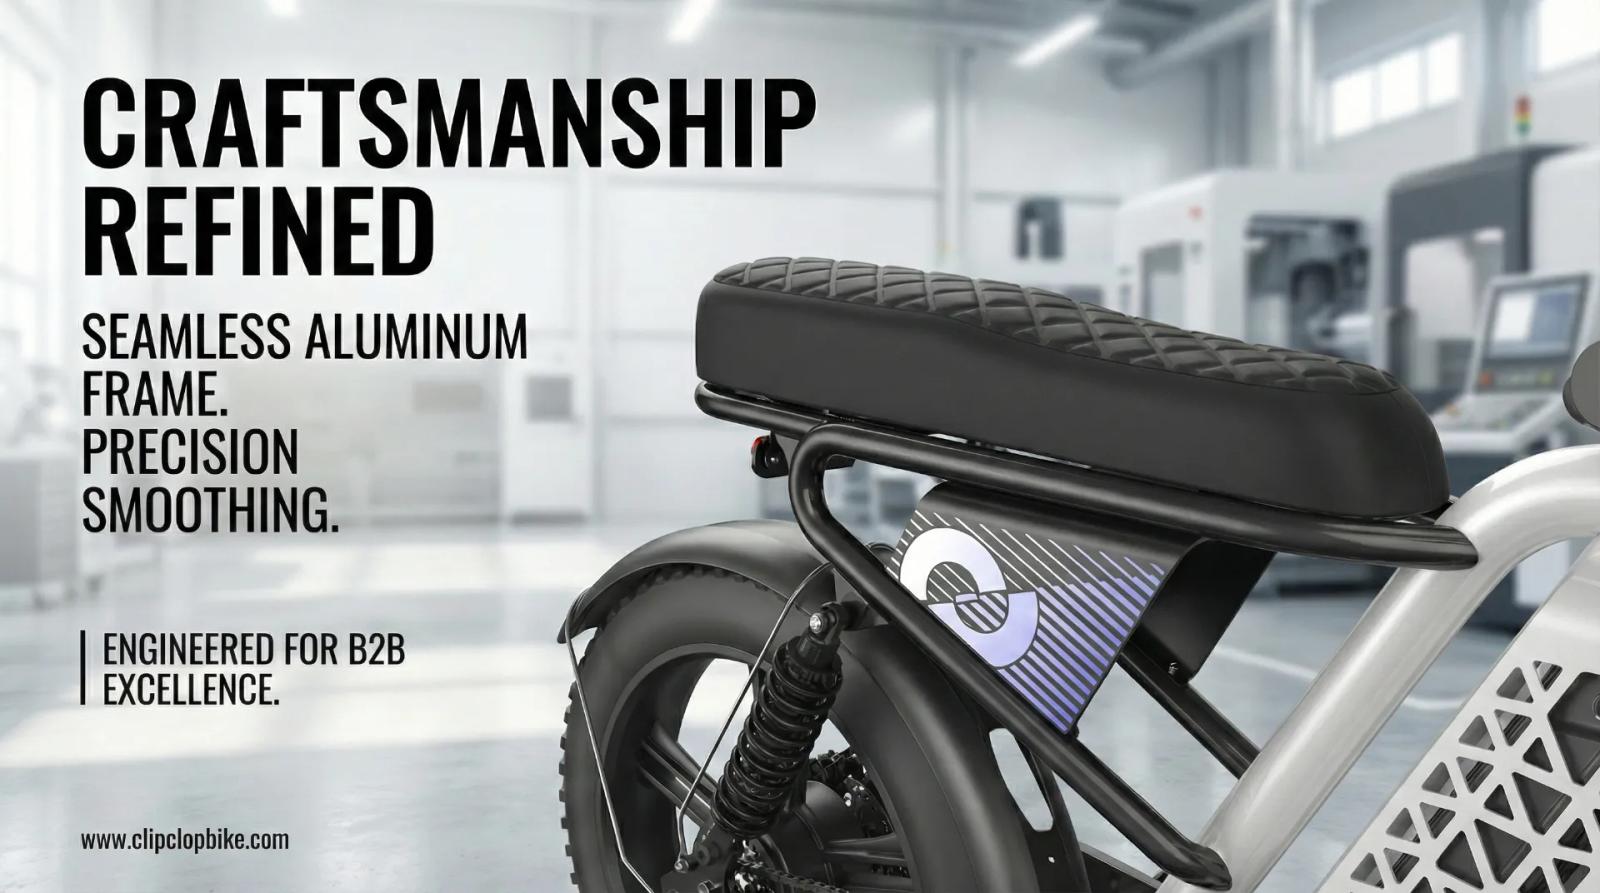
Polimento de Soldas em Quadros de E-Bikes: Acabamento Premium e Resistência Estrutural
Domine o esmerilhamento e o acabamento da solda do quadro de e-bike para elevar estética e vida em fadiga. Fale com a ClipClop e eleve sua produção B2B!
Domine o esmerilhamento e o acabamento da solda do quadro de e-bike para elevar estética e vida em fadiga. Fale com a ClipClop e eleve sua produção B2B!
Soldagem com Acabamento Liso: Processo TIG Duplo Passe e Prevenção de Fadiga do Alumínio
Sourcing Direto de Fábrica & Fabricação OEM/ODM com a ClipClop
Parceiros comerciais podem inspecionar nossa infraestrutura de produção em nossa página de Instalações de Fabricação de E-Bikes OEM/ODM, avaliar configurações padrão em nosso CS01 Fat Tire & CS04 Commercial Utility Platforms, ou solicitar diretamente condições FOB para contêineres em nosso Portal de Solicitação de Cotação Comercial (MOQ 20).
Soldas perfeitamente lisas valorizam a bicicleta no showroom. Porém, desbastar o cordão de solda com lixadeira compromete a espessura da junta e provoca trincas estruturais.
Na ClipClop, aplicamos soldagem TIG robotizada em dois passes: penetração estrutural de raiz e passe cosmético de cobertura, unindo visual fluido e resistência comprovada em 100.000 ciclos dinâmicos.
| Método | Garganta de Solda Útil | Ciclos de Fadiga | Padrão Estético | Confiabilidade |
|---|---|---|---|---|
| TIG Duplo Passe ClipClop | 100% Preservado (Raiz Forte) | >100.000 Ciclos (EN 15194) | Premium Tipo Carbono | Alta Segurança para Frotas |
| Lixamento Agressivo Direto | 65%–75% (Junta Debilitada) | <45.000 Ciclos (Risco Alto) | Liso Reto (Fragilizado) | Altos Custos de Garantia |
| Cordão Escamado Tradicional | 100% Preservado | >100.000 Ciclos | Visual Industrial | Máxima Robustez Básica |
| Método | Garganta de Solda Útil | Ciclos de Fadiga | Padrão Estético | Confiabilidade |
|---|---|---|---|---|
| TIG Duplo Passe ClipClop | 100% Preservado (Raiz Forte) | >100.000 Ciclos (EN 15194) | Premium Tipo Carbono | Alta Segurança para Frotas |
| Lixamento Agressivo Direto | 65%–75% (Junta Debilitada) | <45.000 Ciclos (Risco Alto) | Liso Reto (Fragilizado) | Altos Custos de Garantia |
| Cordão Escamado Tradicional | 100% Preservado | >100.000 Ciclos | Visual Industrial | Máxima Robustez Básica |
Por que soldas suaves sinalizam “premium” em um showroom
A mão de um cliente é brutalmente honesta. Eles passarão os dedos sobre a junção do suporte do selim ou do conjunto do tubo de direção e decidirão — sem dizer uma palavra — se a bicicleta parece “luxuosa” ou “industrial”.”
É por isso que a uniformização do cordão de solda é importante especialmente para o modelo L1. A linguagem de design depende de transições limpas entre os tubos, e qualquer textura residual de “escama de peixe” torna-se ruído visual sob a tinta, ou pior, sob a anodização.
Há também um lado prático: juntas mais suaves reduzem zonas de tinta fina nas bordas. Em cristas afiadas, o revestimento em pó pode retrair durante a cura, criando pontos fracos que descascam precocemente e geram dores de cabeça com a garantia mais tarde.
Leo gosta de lembrar à nossa equipe que “a solda é a assinatura do artesão”. A soldagem robótica garante consistência, mas o acabamento manual é frequentemente o que entrega aquele toque final de polimento pelo qual os clientes pagam.
O fluxo de trabalho real: lixar, uniformizar, depois dar acabamento
As pessoas costumam usar essas palavras de forma intercambiável, mas em uma fábrica são etapas diferentes com ferramentas e riscos distintos.
Lixar é a etapa de remoção pesada: você está reduzindo o reforço da solda em direção à superfície do tubo. Uniformizar é moldar a transição para que não haja um “degrau”. Acabamento é controlar a textura da superfície para que a tinta ou anodização se comporte de forma previsível.
Aqui está o mapa simplificado que usamos ao explicar o processo para parceiros B2B:
| Etapa | Objetivo principal | Ferramentas comuns | Foco do Controle de Qualidade | Maior risco |
|---|---|---|---|---|
| Lixar (grosso) | Remover o excesso de altura do cordão | Discos de lixa, ferramentas de correia | Não afinar o tubo base | Excesso de lixamento, acúmulo de calor |
| Uniformizar (forma) | Criar uma transição sem degrau | Lixamento orbital, abrasivos de contorno | Geometria suave na junta | Deixar depressões/entalhes (“concentradores de tensão”) |
| Acabamento do pé da solda | Reduzir a iniciação de trincas por fadiga | Rebarbas, pontas abrasivas finas | Raio suave no pé da solda | Cortar na garganta da solda |
| Acabamento (textura) | Superfície uniforme para revestimento | Lixamento multi-granulação, Scotch-Brite | Rugosidade consistente (Ra) | Arranhões que aparecem através do revestimento |
| Remover rebarbas/arredondar bordas | Melhorar segurança + cobertura do revestimento | Limas, escovas, ferramentas de remoção de rebarbas | Sem cantos afiados | Bordas de tinta finas, corrosão precoce |
A tabela parece organizada; a realidade é mais confusa. O alumínio embucha os discos, cantos apertados desafiam os ângulos da sua ferramenta, e cada junção do quadro tem sua própria personalidade.
É por isso que instruções de trabalho padronizadas são importantes. Na produção em volume, “bom” não é suficiente — você precisa de resultados repetíveis do quadro #1 ao quadro #1.000.
Como suavizar uma solda sem enfraquecer a junta
O receio dos compradores é compreensível: “Se você lixa, não está deixando mais fino?” Sim —se alguém for descuidado.
A remoção profissional do reforço visa o metal que está acima da superfície do tubo, preservando a garganta da solda e a espessura do material base onde a resistência realmente reside.
A zona mais importante é o pé da solda, onde o cordão encontra o tubo. Essa borda é um clássico ponto de início de trinca por fadiga, especialmente em e-bikes que sofrem altas cargas torcionais de motores e baterias pesadas.
O acabamento do pé da solda é basicamente gerenciamento de tensões. Quando você suaviza a geometria do pé, a tensão se distribui mais uniformemente pela junta em vez de se concentrar em uma linha afiada, o que ajuda os quadros a sobreviverem a protocolos rigorosos de fadiga.
Se quiser uma imagem mental simples: um pé de solda áspero age como um entalhe na lingueta de uma lata de refrigerante. Um pé de solda suave age como uma curva suave que não “convida” trincas.
Realidades da ciência dos materiais: 6061-T6, ZTA e sequenciamento do tratamento térmico
A maioria dos quadros premium de e-bikes de alumínio está no território do 6061 porque é soldável e resistente quando adequadamente tratado termicamente.
Mas a soldagem cria uma zona termicamente afetada (ZTA) onde o revenimento T6 original é perdido. Isso significa que o metal adjacente à solda amolece até que você restaure a resistência através do tratamento térmico pós-soldagem e envelhecimento.
Na ClipClop, preferimos fazer a maior parte do conformação antes do ciclo T6 final, porque o material é mais tolerante durante os estágios iniciais. Em seguida, fazemos o acabamento superficial final após o tratamento térmico, quando o quadro está com a dureza pretendida.
Se você está lidando com quadros da série 7005, a estratégia abrasiva muda. A liga se comporta de forma diferente, e o superaquecimento durante o acabamento pode alterar as propriedades locais de maneiras indesejadas, especialmente se alguém pressionar demais e "cozinhar" uma junção.
A escolha do metal de adição também importa se sua marca vende estética de “metal cru”. O ER4043 pode ser excelente para resistência a trincas, mas pode mostrar incompatibilidade de cor após a anodização; o ER5356 geralmente combina melhor, mas exige um controle de soldagem mais rigoroso.
Preparação de superfície: onde a tinta premium realmente começa
Uma bela uniformização de solda ainda pode se transformar em uma bicicleta de aparência ruim se a preparação da superfície for feita às pressas.
Após a conclusão, é necessário remover óleos, resíduos de lixamento e camadas de óxido que interferem na adesão. O alumínio oxida rapidamente, e essa película invisível pode comprometer a adesão do revestimento se não for tratada corretamente.
Um problema sorrateiro é a porosidade e os microporos. Se existirem minúsculas cavidades próximas à superfície, o calor de cura pode forçar o gás aprisionado para fora e causar bolhas de desgaseificação – exatamente o tipo de defeito que torna a vida de um distribuidor difícil.
O arredondamento de arestas também é uma vantagem para o revestimento, não apenas uma etapa de segurança. O pó para revestimento precisa “envolver” raios suaves; ele não adere bem a arestas afiadas, onde a espessura do filme diminui e o descascamento começa.
Para mercados costeiros ou com sal de inverno, transições mais suaves e um pré-tratamento adequado reduzem os pontos de início de corrosão, porque a água tem menos lugares para se acumular e menos microtrincas para explorar.
Controle de qualidade e conformidade: o que compradores B2B devem exigir
Um quadro que parece perfeito, mas falha em testes de fadiga, é um pesadelo para a marca. É por isso que o acabamento de solda precisa estar vinculado à inspeção, não tratado como um departamento de estética.
Durante o acabamento, o controle de qualidade deve verificar rebaixos, sobreposições e entalhes induzidos por retificação. Não é possível “polir” uma solda estruturalmente ruim; só é possível melhorar a aparência de uma boa solda.
Para compradores internacionais, os requisitos habituais aparecem: ISO 4210 para requisitos de segurança de bicicletas, EN 15194 para conformidade de e-bikes estilo EPAC e regras específicas do mercado, como requisitos NOM, quando aplicável. Programas de teste como o EFBE Tri-Test também fazem parte da discussão para marcas que buscam maior credibilidade.
A consistência é a alavanca de lucro oculta. Quando a soldagem robótica é combinada com acabamento manual padronizado, você reduz a variação entre lotes, diminui o retrabalho e mantém os prazos de entrega estáveis – exatamente o que os distribuidores precisam quando os contêineres já estão reservados.
A documentação clara também ajuda. Quando as especificações são documentadas – ferramentas, sequência de grãos, pontos de inspeção – as barreiras linguísticas deixam de ser uma barreira de qualidade.
Escolhendo o parceiro OEM/ODM certo para acabamento premium de solda
Se você está adquirindo quadros, não pergunte apenas “Você consegue deixá-lo liso?”. Pergunte como they control it.
Um fornecedor sério pode explicar sua sequência de acabamento, mostrar como protegem a garganta da solda, descrever como gerenciam o calor durante o retífico e fornecer registros de inspeção em nível de lote que vinculam a qualidade do acabamento a janelas de processo repetíveis.
A plataforma L1 é um bom exemplo de por que isso importa. Com opções de motor de até 750W e configurações de pneus largos como 20×4.0, o quadro enfrenta forças reais, não apenas cargas de “bicicleta de passeio”, portanto o acabamento deve garantir durabilidade, não apenas aparência.
No final das contas, o alisamento de solda é uma daquelas raras etapas de fabricação que melhora tanto a história que você conta aos clientes e quanto a vida mecânica do produto. E no B2B, essa combinação é ouro: menos reclamações, percepção de marca mais forte e uma bicicleta que seus revendedores têm orgulho de exibir sob luzes brilhantes.
Se desejar, também posso fornecer uma versão mais curta desta artigo (uma página) em formato de “lista de verificação do comprador” que sua equipe de sourcing pode usar durante auditorias de fábrica.
Perguntas Frequentes e Leitura Complementar
Q1: Retificar a solda enfraquece o quadro da e-bike? R: Não, se feito corretamente. A remoção profissional do reforço de solda remove apenas o excesso de material de enchimento. Ao realizar em seguida o tratamento térmico T6, we ensure the recuperação da resistência da solda 6061-T6 seja completa. Na verdade, o acabamento do pé de solda pode realmente aumentar a vida útil em fadiga, reduzindo as concentrações de tensão.
Q2: Why is "weld blending" important for powder coating? A: O nivelamento de solda creates a smooth surface that prevents "shadowing" or thin spots in the powder coat. It also eliminates microporos antes do revestimento em pó, que podem causar bolhas durante o processo de cura, garantindo um acabamento impecável e durável.
Q3: Como a ClipClop garante a consistência no acabamento de solda? R: Usamos uma combinação de soldagem robótica para a estrutura base e técnicos altamente treinados para o acabamento manual das soldas. Isso é respaldado por um rigoroso protocolo de inspeção em processo protocol and inspeção visual at every stage.
Q4: Vocês podem fornecer acabamentos personalizados, como alumínio escovado ou polimento espelhado? R: Sim. Oferecemos vários serviços de acabamento de metal, including acabamento em alumínio escovado, , acabamento fosco, e revestimentos em pó de alto brilho. Estes requerem técnicas específicas de nivelamento e polimento de solda , as quais aperfeiçoamos.
Q5: Quais certificações seus quadros atendem? R: Nossos quadros são projetados para atender e superar os padrões de teste de quadro ISO 4210 and e conformidade de e-bike EN 15194 . Também fornecemos suporte para os padrões de segurança NOM.
Referências:
- ISO 4210-10:2020 - Cycles — Safety requirements for bicycles
- EN 15194:2017 - Electrically power assisted cycles (EPAC)
- Aluminum Association - Welding Aluminum: Theory and Practice
Padrões de fabricação e qualidade de montagem da ClipClop
Explore our rugged all-terrain and trail platforms: ClipClop M26 Mountain E-Bike, the versatile ClipClop Model M20F Folding Fat-Tire, and ClipClop L1 High-Power Commuter, backed by direct factory wholesale pricing and comprehensive warranty support.
Aquisição Comercial e Fornecimento de Frotas com a ClipClop
A implantação de frotas de bicicletas elétricas ou a distribuição de e-bikes de marca própria exige um parceiro de fabricação confiável, capaz de fornecer produção consistente em nível de contêiner, alinhamento de quadro soldado por robôs e rigoroso controle de qualidade de lote. A partir de nossa fábrica de 25.000 m² em Qingyuan, Guangdong, a ClipClop oferece serviços completos de fabricação de bicicletas elétricas OEM/ODM com um MOQ acessível de apenas 20 unidades por modelo. Cada pedido de contêiner inclui alocação dedicada de peças de reposição (2% de componentes gratuitos para suporte de garantia), documentação completa de conformidade internacional (EN 15194, UL 2849, UN38.3) e despacho de amostras em 15 dias.
Pronto para avaliar amostras de engenharia para as plataformas CS01 Fat Tire & CS04 Commercial Utility Platforms ou solicitar termos de distribuição protegidos? Entre em contato com a equipe de engenharia da ClipClop através do nosso Portal de Cotação Comercial B2B para receber um orçamento detalhado de contêiner e cronograma de produção.
Mais notas de campo OEM.
Freios Hidráulicos para E-Bikes Comerciais: Dissipação Térmica e Pinças de 4 Pistões

Ergonomia e Guidões para E-Bikes na América Latina: Padrões Comerciais (2026)
Como Verificamos Compradores B2B: Prevenção Contra Golpes e Fraudes Comerciais
Envie o seu briefing. Responderemos com uma análise técnica.
A resposta inclui viabilidade, custo de amostra, MOQ e os próximos passos para o seu projeto. Respondemos em 48 horas.