
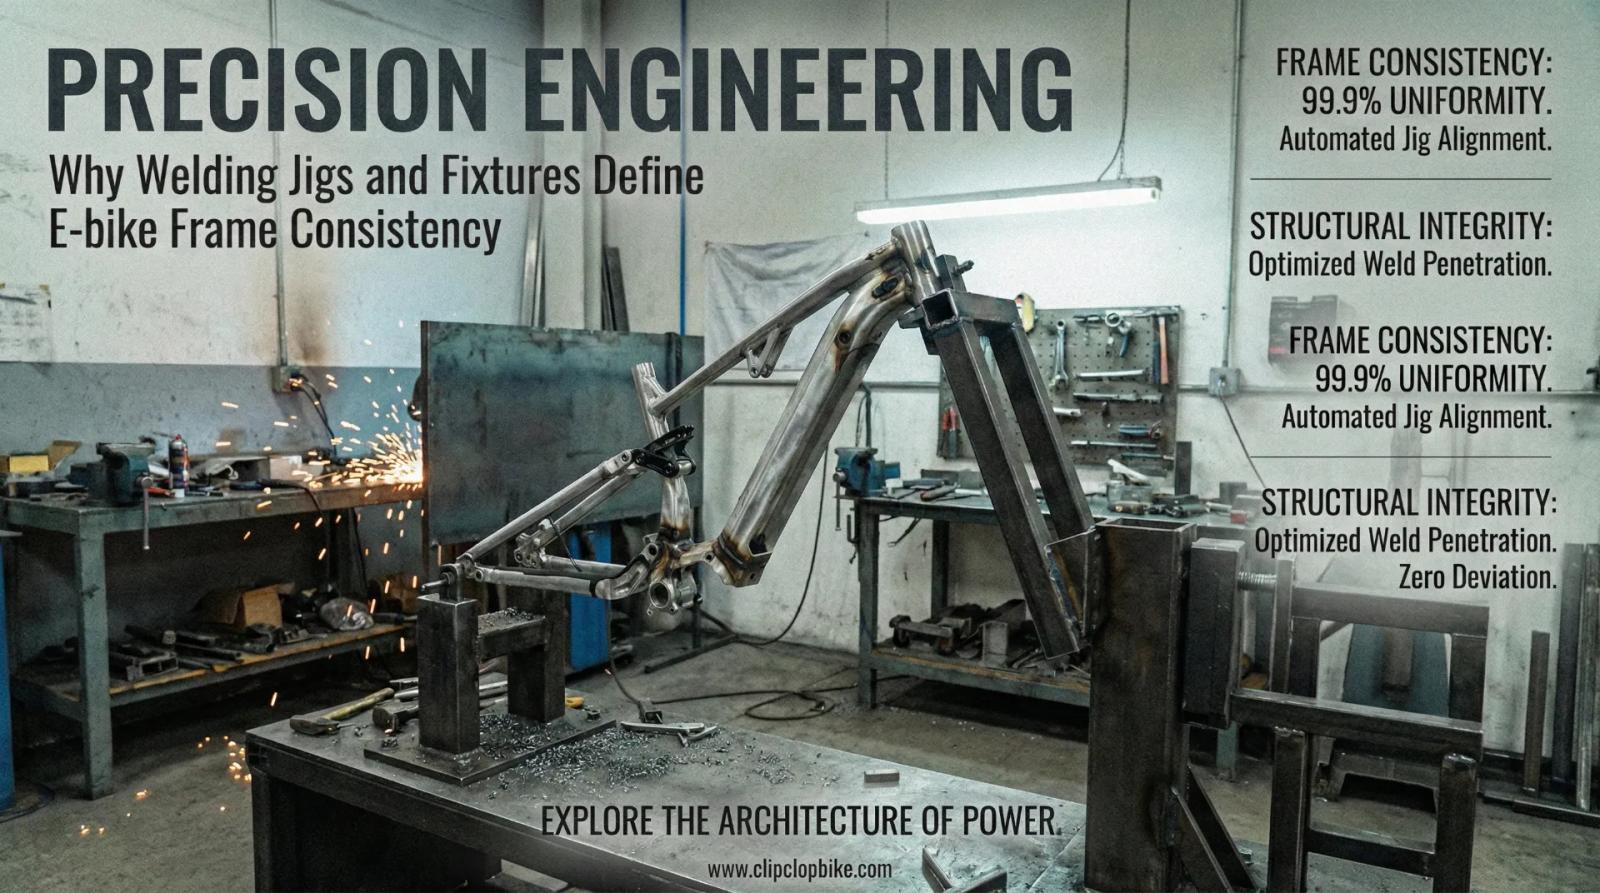
Roboterschweißvorrichtungen & Präzisionslehren: Beseitigung von Rahmentoleranzen
Schweißkonsistenz am E-Bike-Rahmen mit Präzisionsvorrichtungen meistern. ClipClop sichert B2B-Wiederholgenauigkeit für globale Händler.
Schweißkonsistenz am E-Bike-Rahmen mit Präzisionsvorrichtungen meistern. ClipClop sichert B2B-Wiederholgenauigkeit für globale Händler.
Wenn Sie jemals einen Container geöffnet und festgestellt haben, dass “fast passende” Rahmen zu stundenlangen Problemen in der Werkstatt führten, dann wissen Sie: Der wahre Feind ist nicht die Schweißkunst – es sind die Schwankungen. Bei Hochvolumen-Exporten kann ein um 2 mm abweichender Rahmen Bremsenreiben, Gabelklemmung, Antriebsgeräusche und Gewährleistungsfälle verursachen, die die Marge auffressen. Bei ClipClop behandeln wir E-Bike-Rahmenschweißungen als einen wiederholbaren Prozess, nicht als eine heldenhafte Einzelleistung.
Geschäftspartner können unsere Produktionsinfrastruktur auf unserer Seite für OEM/ODM E-Bike Fertigungsstätte einsehen, Standardkonfigurationen auf unserer CS01 Fat Tire & CS04 Commercial Utility Platforms prüfen oder direkt FOB-Konditionen für Container über unser B2B-Angebotsportal (MOQ 20) anfragen.
Vorrichtungen, Spannvorrichtungen und der Moment, in dem der Rahmen nicht mehr “handgefertigt” ist”
Eine Schweißvorrichtung ist die physische Bauzeichnung, die die Rohre positioniert, bevor der erste Lichtbogen gezündet wird. Eine Spannvorrichtung ist die “Muskulatur”, die alles starr und wiederholbar hält. Wenn Menschen über „Vorrichtung vs. Spannvorrichtung“ streiten, übersehen sie die praktische Wahrheit: Man braucht beides, wenn der 5.000. Rahmen dem 5. entsprechen soll.
Für unser L1-Modell schweißen wir 6061-T6-Aluminium – leicht, stark und sehr verformungsfreudig, wenn die Wärme nicht gemanagt wird. Eine korrekte Rahmenvorrichtungs- und Spannvorrichtungskonstruktion hält Steuerrohr, Tretlagergehäuse und Ausfallenden dort, wo das CAD-Modell es vorsieht, sodass die spätere Montage (Gabel, Scheibenbremsen, Motorhalterung und ein 48V 15Ah-Batteriesystem) ohne Kraftaufwand passt.
ClipClop Werkskatalog 2026 herunterladen (PDF)
Vollständige E-Bike-Spezifikationen, Motor- und Batterieoptionen, MOQ und Containerbeladungsdetails.
Was Konsistenz für Händler und Flottenkäufer bedeutet
Händler rufen selten wegen eines einzelnen schlechten Schweißnahtes an. Sie rufen wegen wiederkehrender Probleme an: Räder, die nicht zentrieren, Bremszangen, die permanent schleifen, Batteriehalterungen, die “Überzeugungsarbeit” benötigen, und Motoren, die nicht fluchtend sitzen. Diese Kopfschmerzen sind meist Toleranzaufsummierung – kleine Fehler addieren sich, bis etwas stört.
Deshalb tracken wir die Prozessfähigkeit (Cp/Cpk) und bauen um GD&T herum auf, nicht nur um Plus/Minus-Notizen. Ich bin ClipClop Engineering-Team, und ich habe Markteinführungen verzögert gesehen, weil eine Fabrik auf visuelle Ausrichtung und “spätere Korrektur” vertraute. Im B2B-Bereich ist „später“ teuer.
Das 3-2-1-Prinzip zur Lagefixierung für Rahmen: Einfach, unnachgiebig und effektiv
Das 3-2-1-Prinzip zur Lagefixierung beseitigt das Raten. Drei Punkte definieren eine Ebene, zwei Punkte definieren eine Linie und ein Punkt fixiert die Lage – und neutralisiert so alle Freiheitsgrade. Bei einem E-Bike-Rahmen bedeutet das, dass Ausfallendenausrichtung, Motorhalterungen und Batterieschnittstellen an derselben Stelle landen, Schicht für Schicht.
In der Praxis sind es harte Anschläge, Positionierstifte und Bezugsebenen, die nicht wandern, wenn das Teil heiß wird. Wenn die Spannvorrichtung das “Denken” übernimmt, kann sich der Techniker auf die Heftreihenfolge und Nahtkontrolle konzentrieren, anstatt Rohre an Ort und Stelle zu zwingen.
Spannen, das Sie beschleunigt, ohne dünnwandige Rohre zu zerdrücken
Das Spannen ist ein häufiger Schwachpunkt. Zu wenig Kraft und die Verbindungen kriechen beim Heften; zu viel und Sie verformen dünnwandige Rohre, bevor Sie sie schweißen. Wir verwenden Schnellspann-Kipphebelspanner und, wo die Stückzahl es erfordert, pneumatisches Spannen, damit die Kraft über alle Bediener hinweg konstant bleibt.
Auf Hochvolumen-Linien kann pneumatisches Spannen gepaart mit Roboterstationen die Taktzeit verkürzen, ohne die Geometrie zu opfern. Das Ziel ist nicht schicke Automation – es ist eine Versandfähigkeit bietende Wiederholgenauigkeit.
| Werkzeugelement | Was es kontrolliert | Warum B2B-Käufer es interessiert |
|---|---|---|
| 3-2-1-Bezugsschema | Steuerrohr / Tretlager / Ausfallendenlage | Weniger Überraschungen in Ihrem Lager bei der Montage |
| Schnellspann-Kipphebelspanner | Be- und Entladezeit | Höherer Durchsatz, stabilere Lieferzeiten |
| Pneumatisches Spannen | Wiederholgenauigkeit der Spannkraft | Weniger Bediener-zu-Bediener-Variation |
| Prüfvorrichtungen (Go/No-Go) | Befestigungspunkte | Weniger Nachsorge und weniger “Geisterprobleme” |
| Schwindkompensation | Endwinkel nach dem Abkühlen | Weniger Nacharbeit, höhere Erstausbeute |
Schnellwechsel-Spannvorrichtungen sind auch wichtig, wenn ein OEM Varianten wünscht – 250W vs. 750W Motorhalterungen, andere Batterieschienen oder eine Gabelaufrüstung. Weniger Rüstzeit (SMED) hält die OEE hoch, ohne die Geometrie wandern zu lassen.
Wärmeeintragskontrolle: Der stille Held im Aluminiumschweißen
Das Schweißen von 6061-T6 ist ein Balanceakt. Zu viel Wärme weitet die Wärmeeinflusszone (HAZ), erweicht die Legierung und lädt zu Verzug ein; zu wenig riskiert unvollständige Durchschmelzung. Wir nutzen geregelte MIG/TIG-Parameter, geplante Schweißfolgen und Spannvorrichtungen, die zur Wärmemanagement ausgelegt sind – manchmal mit wassergekühlten Elementen, die als Wärmesenken wirken.
Wir konstruieren auch für Verzug, anstatt ihn später zu bekämpfen. Da Kehlnahtschweißungen beim Abkühlen Material in Richtung der Naht ziehen, “übersteuern” wir bestimmte Winkel in der Schweißvorrichtung für den Fahrradrahmen und lassen das Abkühlen die Geometrie in die Toleranz ziehen. Richtig gemacht, kommen die Rahmen gerade aus dem Prozess, ohne brutale Kaltrichtvorgänge, die die Ermüdungsfestigkeit verkürzen können.
Rohr-Zuschnitt (Miter): Hier beginnt die Schweißnahtfestigkeit
Vor dem ersten Funken entscheidet die Passgenauigkeit der Stoßfuge, wie hart der Schweißer arbeiten muss. Große Spalten erzwingen extra Zusatzwerkstoff und extra Wärme, was Verzug und Schwachzonen erhöht. Wir CNC-gefräste 6061-Rohre, um die Spalten eng zu halten (ca. 0,2 mm), sodass die Durchschmelzung vorhersehbar ist und die Naht Festigkeitsarbeit leistet – keine Spaltenreparatur.
Das ist an hochbeanspruchten Zonen am wichtigsten: Steuerrohr, Schnittstelle zur Federgabel und die Motorhalterung bei 250W–750W-Bauten. Wenn der Motor leicht schräg zur Kassette sitzt, zeigen sich Kettenverschleiß und -geräusche früh, besonders bei Flotten, die schnell Kilometer sammeln.
Prüfvorrichtungen: Wie Sie aufhören, Probleme zweimal zu bezahlen
Im Exportgeschäft ist der stille Killer eine minimale Fehlausrichtung, die durchrutscht, weil der Rahmen “gut aussieht”. Ein 1,5 mm Fehler an den Ausfallenden kann zu ständigem Scheibensingen führen, und Ihre Händler enden bei der Fehlersuche eines Fabrikproblems.
Wir verwenden Prüfvorrichtungen (Go/No-Go-Lehren) nach dem Schweißen, um Steuerrohrausrichtung, Tretlagerlage, Ausfallendenabstand und Batteriehalterungspunkte zu verifizieren. Wenn es nicht in die Prüfvorrichtung passt, geht es nicht in die Lackierung. Diese eine Regel verhindert viel Nachsorge-Drama.
GD&T in einfacher Sprache: Die praktische Karte, nicht die Mathe-Hausaufgabe
GD&T ist eine Methode, um Konstruktionsabsicht zu beschreiben: Konzentrizität, wo Rotation wichtig ist, Parallelität, wo Ausrichtung wichtig ist, Positionstoleranz, wo Aufsummierung zu Interferenz führt. Traditionelles Plus/Minus kann diese Absicht nicht klar beschreiben, weshalb Mechaniker “Geisterprobleme” sehen, die durch Anpassungen nicht gelöst werden können.
With a solid datum structure (often starting from the bottom bracket), you control both triangles of the frame at once. On a 20" aluminum alloy frame with 20×4.0 tires, that means the wheel stays centered and the bike tracks straight—even on higher-speed builds (some configurations target up to 55 km/h, depending on market rules).
Qualität vs. Kosten: Vorne investieren, nicht für immer
Kunden fragen oft: “Wie halten wir die Qualität hoch, ohne dass der Preis explodiert?” Die Antwort ist: Dort investieren, wo es multipliziert. Bessere Schweißvorrichtungs- und Spannvorrichtungswerkzeuge reduzieren manuelle Ausrichtung, Nacharbeit und Ausschuss – Kosten, die sich sowieso still in jedem Stückpreis verstecken.
Es macht auch Planungen vorhersehbar. Wenn die Linie nicht wegen Nacharbeit stoppt, straffen sich die Lieferzeiten, Container verlassen pünktlich das Werk und Händler müssen sich nicht bei ihren Händlern entschuldigen.
Exportkonformität: Papierarbeit, die vom Prozess gestützt wird
Starke Dokumentation ist Ihr Schutzschild in strengen Märkten. Wir konstruieren und testen nach Anforderungen, auf die im globalen Handel häufig verwiesen wird, darunter ISO 4210 und für EPAC-Märkte EN 15194. Auf der Schweißseite werden Aluminiumverfahren durch Normen wie AWS D1.2 geleitet, unterstützt durch routinemäßige Prüfung (VT) und selektive ZfP, wo die Naht es erfordert.
Werkzeugdisziplin unterstützt das Qualitätssystem: Kalibrierung von Spannvorrichtungen, Prüfprotokolle und gesteuerte Arbeitsanweisungen, abgestimmt auf Rahmen wie ISO 9001 und ISO 3834. In einfachen Worten: Die Spannvorrichtung ist kein “Werkzeug”, sie ist Teil des Vertrags, den Sie kaufen.
Abschließender Gedanke
Die verborgene Welt von Vorrichtungen, Spannvorrichtungen, Bezugsebenen und Prüflehren ist es, die einen professionellen E-Bike-Rahmen von einem unterscheidet, der nur die Musterphase überlebt. Wenn Sie einen Fertigungspartner suchen, der Ingenieursprache spricht und versteht, was nach dem Containerausladen passiert, melden Sie sich. Ich bin ClipClop Engineering-Team bei ClipClop, und wir bauen Rahmen, die Ihre Händler ohne Drama montieren können.
Call to Action
Brauchen Sie Orientierungshilfe bei Rahmenauswahl, Konfigurationsoptionen oder einer OEM-Schweißanlage, die skalierbar ist? Kontaktieren Sie ClipClop Engineering-Team bei ClipClop und lassen Sie uns Ihr nächstes B2B-Projekt besprechen – Anforderungen, Toleranzen und den Werkzeugplan, der Ihre Marke schützt.
.
- ISO 4210-2:2023 - Cycles — Safety requirements for bicycles — Part 2: Requirements for city and trekking, young adult, mountain and racing bicycles. Ansicht im ISO Official Store
- AWS D1.2/D1.2M:2014 - Structural Welding Code — Aluminum. Published by the American Welding Society. Ansicht im AWS Bookstore
- EN 15194:2017 - Cycles - Electrically power assisted cycles - EPAC Bicycles. The harmonized European standard for e-bike safety and manufacturing. Ansicht auf der CEN-Website
- ClipClop Quality Guide - E-Bike-Rahmenschweißqualität: Ein Leitfaden für die B2B-Beschaffung. Weiterlesen auf dem offiziellen ClipClop-Blog
ClipClop Fertigungsstandards & Verarbeitungsqualität
Discover our factory-direct OEM/ODM e-bike solutions: ClipClop L1 All-Round E-Bike, the versatile ClipClop M26 Mountain Platform, and ClipClop OEM/ODM Customization Services, backed by direct factory wholesale pricing and comprehensive warranty support.
Gewerbliche Beschaffung & Flottenversorgung mit ClipClop
Der Aufbau von E-Bike-Flotten oder der Vertrieb von Private-Label-Rädern erfordert einen verlässlichen Fertigungspartner mit zertifizierter Container-Produktion, robotergeschweißter Rahmenpräzision und lückenloser Chargen-Qualitätskontrolle. Aus unserer 25.000 m² großen Fabrik in Qingyuan bietet ClipClop durchgängige OEM/ODM E-Bike-Herstellungsdienste mit einer wirtschaftlichen MOQ von nur 20 Einheiten pro SKU. Jeder Containerauftrag beinhaltet ein garantiertes Ersatzteilkontingent (2 % kostenlose Garantiekomponenten), internationale Konformitätsdokumente (EN 15194, UL 2849, UN38.3) und einen 15-tägigen Musterversand.
Bereit zur Musterprüfung für die CS01 Fat Tire & CS04 Commercial Utility Platforms oder zur Vereinbarung geschützter Händlergebiete? Kontaktieren Sie das ClipClop Engineering-Team über unser Gewerbliches B2B-Anfrageportal für eine detaillierte Containerkalkulation und Produktionsplanung.
ClipClop Werkskatalog 2026 herunterladen (PDF)
Vollständige E-Bike-Spezifikationen, Motor- und Batterieoptionen, MOQ und Containerbeladungsdetails.
Weitere OEM-Praxisberichte.
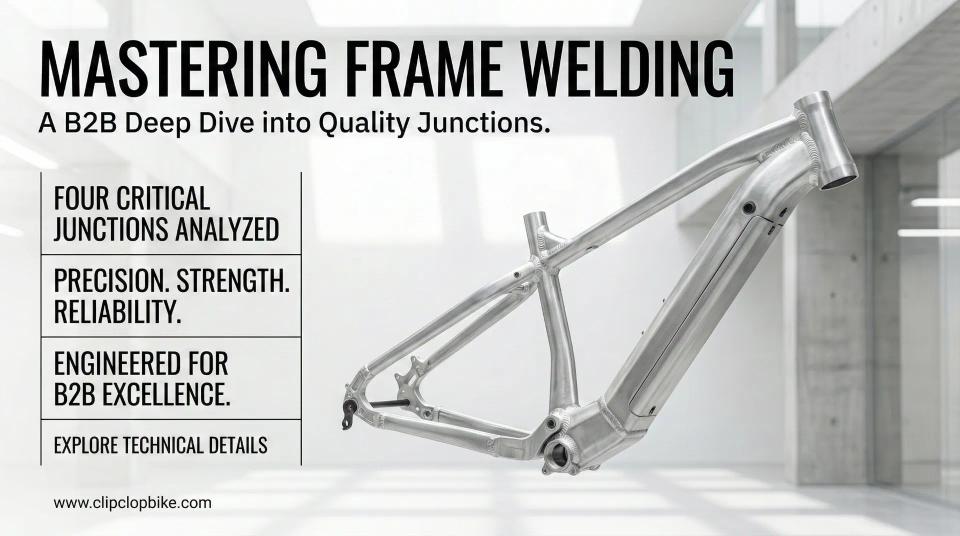
Vier kritische Rahmenknotenpunkte beim E-Bike: Steuerrohr, Tretlager, Ausfallenden & Motoraufnahme
E-Bike-Rahmenschweißfehler erkennen: Porosität, Einbrandkerben, Heißrisse & AQL-Prüfstandards
Glätten von E-Bike-Schweißnähten: Showroom-Ästhetik, Betriebsfestigkeit & B2B-Fertigung
Gewerbliche Flottensicherheit für E-Bikes: Integrierte IoT-Schlösser, Geofencing & Hardwareschutz (2026)
Senden Sie Ihr Briefing. Wir antworten mit einer Machbarkeitsanalyse.
Die Antwort umfasst Machbarkeit, Musterkosten, MOQ und die nächsten Projektschritte. Wir antworten innerhalb von 48 Stunden.