
Glätten von E-Bike-Schweißnähten: Showroom-Ästhetik, Betriebsfestigkeit & B2B-Fertigung
Schweißnaht-Schliff und Glätten am E-Bike-Rahmen meistern: Optik und Ermüdungsfestigkeit verbessern. Heute ClipClop B2B-Lösungen anfragen!
Schweißnaht-Schliff und Glätten am E-Bike-Rahmen meistern: Optik und Ermüdungsfestigkeit verbessern. Heute ClipClop B2B-Lösungen anfragen!
Glatt geschweißte E-Bike-Rahmen: Zweilagiges WIG-Schweißen, Kerbwirkung & Qualität
Geschäftspartner können unsere Produktionsinfrastruktur auf unserer Seite für OEM/ODM E-Bike Fertigungsstätte einsehen, Standardkonfigurationen auf unserer CS01 Fat Tire & CS04 Commercial Utility Platforms prüfen oder direkt FOB-Konditionen für Container über unser B2B-Angebotsportal (MOQ 20) anfragen.
Glatte Rahmenübergänge wirken hochwertig wie Carbon. Ein nachträgliches flaches Abschleifen tragender Schweißnähte schwächt jedoch die Nahtdicke und verringert die Dauerfestigkeit um bis zu 35 %.
ClipClop setzt auf ein zweilagiges Roboter-WIG-Verfahren: eine tief einbrennende Wurzellage für maximale Tragkraft und eine breite Decklage, die sanft verrundet wird. Dies garantiert 100.000 Zyklen Dauerhaltbarkeit nach EN 15194 bei perfekter Optik.
| Verfahren | Tragende Nahtdicke | Dauerhaltbarkeit (Zyklen) | Optische Qualität | Fertigungsaufwand |
|---|---|---|---|---|
| ClipClop 2-Lagen-Glatt-WIG | 100 % erhalten (Volle Wurzel) | >100.000 Zyklen (EN 15194) | Nahtlose Premiumoptik | Wirtschaftlich skalierbar |
| Radikales Planschleifen | 65–75 % (Geschwächt) | <45.000 Zyklen (Rissrisiko) | Vollkommen glatt (bruchgefährdet) | Geringer Aufwand / Hohe Garantiekosten |
| Klassische Schuppenschweißung | 100 % erhalten | >100.000 Zyklen (Sehr robust) | Industriell / Funktional | Günstigste Standardfertigung |
ClipClop Werkskatalog 2026 herunterladen (PDF)
Vollständige E-Bike-Spezifikationen, Motor- und Batterieoptionen, MOQ und Containerbeladungsdetails.
Warum glatte Schweißnähte im Showroom “Premium” signalisieren
Die Hand eines Kunden ist schonungslos ehrlich. Sie wird über die Sitzstrebenverbindung oder den Steuerrohrcluster streichen und – ohne ein Wort zu sagen – entscheiden, ob das Fahrrad “luxuriös” oder “industriell” wirkt.”
Deshalb ist das Verschleifen der Schweißnähte besonders für das L1-Modell wichtig. Die Designsprache setzt auf saubere Rohröbergänge, und jede verbleibende “Fischschuppen”-Struktur wird unter Lack oder schlimmer noch unter Eloxal als visuelles Rauschen sichtbar.
Es gibt auch einen praktischen Aspekt: glattere Verbindungen reduzieren dünnkantige Lackzonen. An scharfen Kanten kann die Pulverbeschichtung während des Aushärtens zurückweichen, was zu früh abplatzenden Schwachstellen und späteren Garantieproblemen führt.
Leo erinnert unser Team gerne daran: “Die Schweißnaht ist die Signatur des Handwerkers.” Roboterschweißen sorgt für Konsistenz, aber das Handfinishing ist es oft, was den letzten Schliff liefert, für den Kunden bezahlen.
Der tatsächliche Workflow: Schleifen, Verschleifen, dann Finishen
Menschen verwenden diese Begriffe oft synonym, aber in einer Fabrik sind es unterschiedliche Schritte mit unterschiedlichen Werkzeugen und Risiken.
Schleifen ist die grobe Abtragsphase: Man senkt die Schweißraupe auf die Rohroberfläche ab. Verschleifen formt den Übergang, sodass kein “Stufen”-Effekt entsteht. Finishen steuert die Oberflächentextur, damit Lack oder Eloxal vorhersehbar haften.
Hier ist die vereinfachte Karte, die wir bei der Erklärung des Prozesses für B2B-Partner verwenden:
| Phase | Hauptziel | Übliche Werkzeuge | QC-Fokus | Größtes Risiko |
|---|---|---|---|---|
| Schleifen (grob) | Überschüssige Raupehöhe entfernen | Klappscheiben, Bandwerkzeuge | Grundmaterial nicht verschmälern | Über-Schleifen, Wärmeaufbau |
| Verschleifen (formen) | Stufenlosen Übergang schaffen | Orbital-Schleifer, Konturschleifmittel | Glatte Geometrie an der Verbindung | Dellen/ Kerben zurücklassen (“Spannungsspitzen”) |
| Nahtfuß-Ausarbeitung | Ermüdungsrisse minimieren | Grat, feine Schleifpunkte | Glatter Nahtfußradius | Einschneiden in den Schweißfaden |
| Finishen (Textur) | Gleichmäßige Oberfläche für Beschichtung | Mehrfach-Korn-Schleifen, Scotch-Brite | Konstante Rauheit (Ra) | Kratzer, die durch die Beschichtung scheinen |
| Entgraten/Kanten brechen | Sicherheit + Beschichtungsüberlappung verbessern | Feilen, Bürsten, Entgratungswerkzeuge | Keine scharfen Ecken | Dünne Lackkanten, frühe Korrosion |
Die Tabelle sieht ordentlich aus; die Realität ist unordentlicher. Aluminium belädt die Scheiben, enge Kurven widersetzen sich den Werkzeugwinkeln und jede Rahmenverbindung hat ihren eigenen Charakter.
Deshalb sind Standard-Arbeitsanweisungen wichtig. In der Serienfertigung reicht “gut” nicht aus – man benötigt wiederholbare Ergebnisse von Rahmen #1 bis #1.000.
Wie man eine Schweißnaht glättet, ohne die Verbindung zu schwächen
Die Angst der Käufer ist verständlich: “Wenn man schleift, macht man es dann nicht dünner?” Ja –wenn jemand schlampig ist.
Professionelle Raupeentfernung zielt auf das Metall ab, das über der Rohroberfläche liegt, während der Schweißfaden und die Grundmaterialdicke an den eigentlichen Festigkeitszonen erhalten bleiben.
Die wichtigste Zone ist der Nahtfuß, wo die Raupe auf das Rohr trifft. Diese Kante ist ein klassischer Ausgangspunkt für Ermüdungsrisse, insbesondere bei E-Bikes, die hohen Torsionsbelastungen durch Motoren und schwere Akkus ausgesetzt sind.
Nahtfuß-Ausarbeitung ist grundsätzlich Spannungsmanagement. Wenn man die Fußgeometrie abrundet, verteilt sich die Spannung gleichmäßiger in der Verbindung, statt sich an einer scharfen Linie zu konzentrieren, was Rahmen hilft, anspruchsvolle Ermüdungstests zu überstehen.
Für ein einfaches mentales Bild: ein rauer Nahtfuß wirkt wie eine Kerbe in einem Getränkedosenring. Ein glatter Nahtfuß wirkt wie eine sanfte Kurve, die Risse nicht “einlädt”.
Werkstoffwissenschaftliche Realitäten: 6061-T6, Wärmeeinflusszone und Wärmebehandlungssequenz
Die meisten Premium-Aluminium-E-Bike-Rahmen bewegen sich im 6061-Bereich, weil es schweißbar und bei richtiger Wärmebehandlung stark ist.
Das Schweißen erzeugt jedoch eine Wärmeeinflusszone (HAZ), in der der ursprüngliche T6-Zustand verloren geht. Das bedeutet, dass das Metall neben der Naht weich wird, bis die Festigkeit durch eine Nachschweißwärmebehandlung und Aushärtung wiederhergestellt wird.
Bei ClipClop bevorzugen wir, die grobe Formgebung vor dem finalen T6-Zyklus durchzuführen, da das Material in früheren Stadien nachsichtiger ist. Anschließend führen wir das finale Oberflächenfinish nach der Wärmebehandlung durch, wenn der Rahmen seine vorgesehene Härte erreicht hat.
Wenn Sie mit 7005er-Rahmen arbeiten, ändert sich die Schleifstrategie. Die Legierung verhält sich anders und Überhitzung während des Finishings kann lokale Eigenschaften unerwünscht verändern, insbesondere wenn jemand zu stark drückt und eine Verbindung „verschmort“.
Die Wahl des Zusatzwerkstoffs spielt ebenfalls eine Rolle, wenn Ihre Marke “Rohmetall”-Ästhetik verkauft. ER4043 kann ausgezeichnet für Rissbeständigkeit sein, kann aber nach dem Eloxieren einen Farbunterschied zeigen; ER5356 passt oft besser, erfordert aber eine strengere Schweißkontrolle.
Oberflächenvorbereitung: Hier beginnt der eigentliche Premium-Lack
Eine wunderschön verschliffene Schweißnaht kann immer noch zu einem schlecht aussehenden Fahrrad führen, wenn die Oberflächenvorbereitung überstürzt wird.
Nach Abschluss müssen Öle, Schleifstaub und oxidierende Schichten entfernt werden, die die Verbindung beeinträchtigen. Aluminium oxidiert schnell, und diese unsichtbare Schicht kann die Haftung der Beschichtung sabotieren, wenn sie nicht korrekt behandelt wird.
Ein heimtückisches Problem sind Porosität und Pinholes. Befinden sich kleine Hohlräume nahe der Oberfläche, kann die Aushärtewärme eingeschlossenes Gas nach außen drücken und zu Ausgasungsblasen führen – genau die Art von Fehler, die das Leben eines Händlers zur Qual macht.
Die Kantenverrundung ist ebenfalls ein Gewinn für die Beschichtung, nicht nur ein Sicherheitsschritt. Pulverbeschichtung neigt dazu, sich um sanfte Radien zu legen; sie hasst messerscharfe Kanten, an denen die Schichtdicke abnimmt und Abplatzungen beginnen.
Für Küsten- oder Winterstreumärkte reduzieren sanfte Übergänge und eine ordnungsgemäße Vorbehandlung Korrosionsstartpunkte, da Wasser weniger Stellen zum Verweilen und weniger Mikrorisse zum Ausnutzen hat.
Qualitätskontrolle und Compliance: Was B2B-Käufer fordern sollten
Ein Rahmen, der perfekt aussieht, aber bei Ermüdungstests versagt, ist ein Marken-Albtraum. Deshalb muss die Schweißnahtbearbeitung mit der Inspektion verknüpft und nicht als kosmetische Abteilung behandelt werden.
Während der Endbearbeitung sollte die QK auf Unter schnitte, Überlappungen und durch Schleifen verursachte Kerben prüfen. Man kann eine strukturell schlechte Schweißnaht nicht “wegpolieren”; man kann nur eine gute Schweißnaht besser aussehen lassen.
Für internationale Käufer tauchen die üblichen Verdächtigen auf: ISO 4210 für Fahrradsicherheitsanforderungen, EN 15194 für die EPAC-konforme E-Bike-Zulassung und marktspezifische Vorschriften wie NOM-Anforderungen, wo anwendbar. Testprogramme wie der EFBE Tri-Test sind ebenfalls Teil des Gesprächs für Marken, die eine höhere Glaubwürdigkeit anstreben.
Konsistenz ist der versteckte Profithebel. Wenn robotergestütztes Schweißen mit standardisierter Handbearbeitung gepaart wird, reduziert man die Chargenvariation, verringert Nacharbeit und hält Lieferzeiten stabil – genau das, was Händler brauchen, wenn Container bereits gebucht sind.
Klare Dokumentation hilft auch. Wenn Spezifikationen schriftlich festgehalten werden – Werkzeuge, Schleifmittelabfolgen, Inspektionspunkte – werden Sprachbarrieren keine Qualitätsbarriere mehr.
Die Wahl des richtigen OEM/ODM-Partners für erstklassige Schweißnahtbearbeitung
Wenn Sie Rahmen beschaffen, fragen Sie nicht nur: “Können Sie sie glatt machen?” Fragen Sie wie they control it.
Ein seriöser Lieferant kann seine Bearbeitungssequenz erklären, zeigen, wie er den Schweißnahtkehlbereich schützt, beschreiben, wie er die Hitze beim Schleifen managt, und chargenbezogene Inspektionsprotokolle vorlegen, die die Oberflächenqualität mit wiederholbaren Prozessfenstern verknüpfen.
Die L1-Plattform ist ein gutes Beispiel, warum dies wichtig ist. Mit Motoroptionen bis zu 750 W und Konfigurationen wie 20×4.0 (Fettreifen) sieht der Rahmen echten Kräften ausgesetzt, nicht nur “Stadtrad”-Belastungen. Daher muss die Bearbeitung die Haltbarkeit unterstützen, nicht nur das Aussehen.
Letztendlich ist das Glätten von Schweißnähten einer dieser seltenen Fertigungsschritte, der sowohl die Geschichte, die man Kunden erzählt, und als auch die mechanische Lebensdauer des Produkts verbessert. Und im B2B ist diese Kombination Gold: weniger Reklamationen, stärkere Markenwahrnehmung und ein Fahrrad, das Ihre Händler stolz unter Scheinwerferlicht präsentieren.
Wenn Sie möchten, kann ich auch eine kürzere “Käufer-Checklisten”-Version dieses Artikels (eine Seite) bereitstellen, die Ihr Sourcing-Team während Werksaudits nutzen kann.
FAQ & Erweiterte Lektüre
Q1: Schwächt das Schleifen der Schweißnaht den E-Bike-Rahmen? A: Nicht, wenn es korrekt durchgeführt wird. Professionelles Entfernen von Schweißnahtüberstand entfernt nur das überschüssige Zusatzmaterial. Durch anschließende T6-Wärmebehandlung, we ensure the 6061-T6-Schweißnahtfestigkeitswiederherstellung vollständig ist. Tatsächlich kann, Schweißnahtkantenbearbeitung die Ermüdungslebensdauer sogar erhöhen, indem sie Spannungskonzentrationen verringert.
Q2: Why is "weld blending" important for powder coating? A: Das Verschmelzen von Schweißnähten creates a smooth surface that prevents "shadowing" or thin spots in the powder coat. It also eliminates Pinholes vor der Pulverbeschichtung, die während des Aushärteprozesses Blasen verursachen können, und gewährleistet so ein makelloses, langlebiges Finish.
Q3: Wie gewährleistet ClipClop Konsistenz in der Schweißnahtbearbeitung? A: Wir verwenden eine Kombination aus robotergestütztem Schweißen für die Grundstruktur und hochqualifizierten Technikern für die handgeschliffenen Schweißnähte. Dies wird durch ein strenges In-Process-Inspektions protocol and Sichtinspektion at every stage.
Q4: Können Sie individuelle Oberflächen wie gebürstetes Aluminium oder Spiegelpolitur anbieten? A: Ja. Wir bieten verschiedene Metallbearbeitungsdienstleistungen, including gebürstetes Aluminium-Finish, Satin-Finish, und hochglänzende Pulverbeschichtungen. Diese erfordern spezifische Schweißnahtverschmelz- und Poliertechniken , die wir perfektioniert haben.
Q5: Welche Zertifizierungen erfüllen Ihre Rahmen? A: Unsere Rahmen sind so konstruiert, dass sie ISO 4210-Rahmenprüfungen and EN 15194-E-Bike-Konformität -Standards erfüllen und übertreffen. Wir unterstützen auch NOM-Sicherheitsstandards für unsere mexikanischen B2B-Partner.
Quellen:
- ISO 4210-10:2020 - Cycles — Safety requirements for bicycles
- EN 15194:2017 - Electrically power assisted cycles (EPAC)
- Aluminum Association - Welding Aluminum: Theory and Practice
ClipClop Fertigungsstandards & Verarbeitungsqualität
Discover our factory-direct OEM/ODM e-bike solutions: ClipClop L1 All-Round E-Bike, the versatile ClipClop M26 Mountain Platform, and ClipClop OEM/ODM Customization Services, backed by direct factory wholesale pricing and comprehensive warranty support.
Gewerbliche Beschaffung & Flottenversorgung mit ClipClop
Der Aufbau von E-Bike-Flotten oder der Vertrieb von Private-Label-Rädern erfordert einen verlässlichen Fertigungspartner mit zertifizierter Container-Produktion, robotergeschweißter Rahmenpräzision und lückenloser Chargen-Qualitätskontrolle. Aus unserer 25.000 m² großen Fabrik in Qingyuan bietet ClipClop durchgängige OEM/ODM E-Bike-Herstellungsdienste mit einer wirtschaftlichen MOQ von nur 20 Einheiten pro SKU. Jeder Containerauftrag beinhaltet ein garantiertes Ersatzteilkontingent (2 % kostenlose Garantiekomponenten), internationale Konformitätsdokumente (EN 15194, UL 2849, UN38.3) und einen 15-tägigen Musterversand.
Bereit zur Musterprüfung für die CS01 Fat Tire & CS04 Commercial Utility Platforms oder zur Vereinbarung geschützter Händlergebiete? Kontaktieren Sie das ClipClop Engineering-Team über unser Gewerbliches B2B-Anfrageportal für eine detaillierte Containerkalkulation und Produktionsplanung.
ClipClop Werkskatalog 2026 herunterladen (PDF)
Vollständige E-Bike-Spezifikationen, Motor- und Batterieoptionen, MOQ und Containerbeladungsdetails.
Weitere OEM-Praxisberichte.
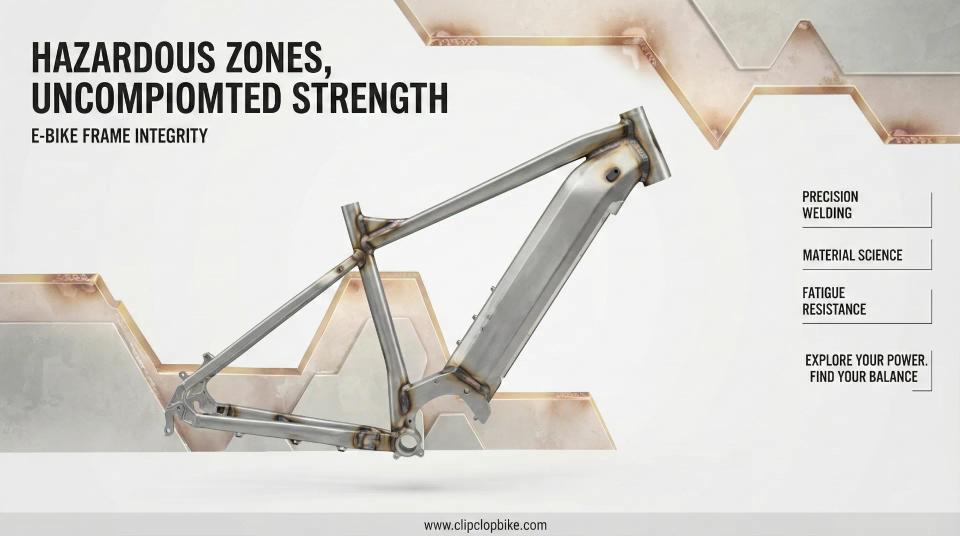
Wärmeeinflusszone (WEZ) bei E-Bike-Rahmen: T6-Wärmebehandlung & Schweißqualität
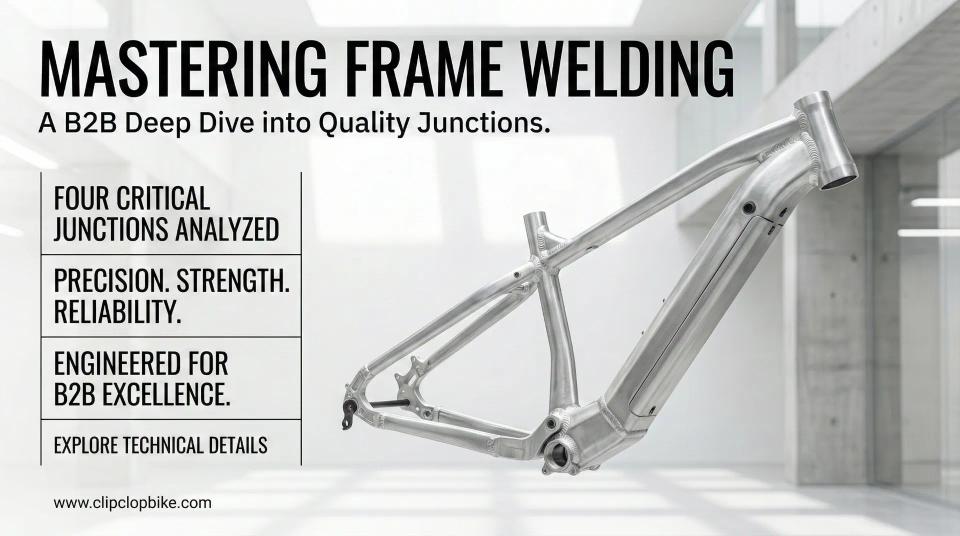
Vier kritische Rahmenknotenpunkte beim E-Bike: Steuerrohr, Tretlager, Ausfallenden & Motoraufnahme
Zerstörungsfreie Werkstoffprüfung (ZfP) & Qualitätskontrolle: Farbeindring-, Ultraschall- & Salzsprühtests
Roboterschweißvorrichtungen & Präzisionslehren: Beseitigung von Rahmentoleranzen
Senden Sie Ihr Briefing. Wir antworten mit einer Machbarkeitsanalyse.
Die Antwort umfasst Machbarkeit, Musterkosten, MOQ und die nächsten Projektschritte. Wir antworten innerhalb von 48 Stunden.