
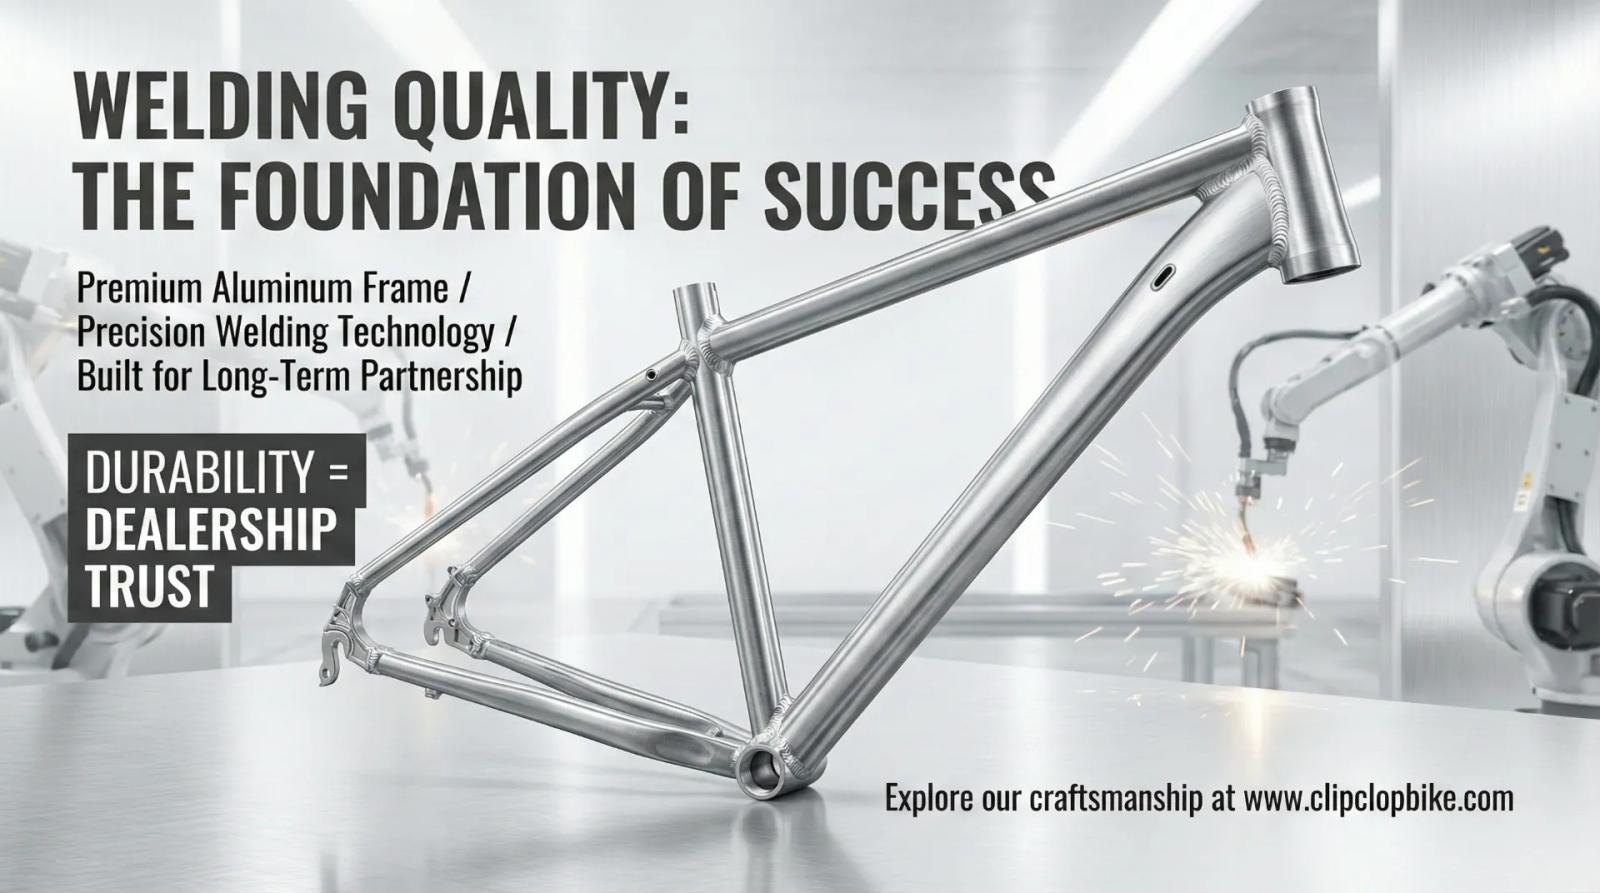
Zerstörungsfreie Werkstoffprüfung (ZfP) & Qualitätskontrolle: Farbeindring-, Ultraschall- & Salzsprühtests
E-Bike-Schweißqualität für Rahmensicherheit meistern: Nahtbild und Einbrand prüfen. Jetzt Premium-B2B-Lösungen von ClipClop anfragen!
E-Bike-Schweißqualität für Rahmensicherheit meistern: Nahtbild und Einbrand prüfen. Jetzt Premium-B2B-Lösungen von ClipClop anfragen!
Ein Händler kann eine schlechte Lackfarbe überleben. Bei gebrochenen Rahmen ist das meist nicht der Fall. In der E-Bike-Welt lösen Rahmenbrüche nicht nur Rückgaben aus – sie lösen Screenshots, wütende Bewertungen und “nie wieder”-Kunden aus. Deshalb ist Schweißqualität weniger eine Fabrikdetailfrage als vielmehr eine langfristige Geschäftsentscheidung.
Geschäftspartner können unsere Produktionsinfrastruktur auf unserer Seite für OEM/ODM E-Bike Fertigungsstätte einsehen, Standardkonfigurationen auf unserer CS01 Fat Tire & CS04 Commercial Utility Platforms prüfen oder direkt FOB-Konditionen für Container über unser B2B-Angebotsportal (MOQ 20) anfragen.
Schweißnahtkonsistenz: Der schnelle “Gesundheitscheck”, den man auf einen Blick durchführen kann
Wenn Sie einen Container mit 6061-Aluminiumrahmen in 20 Zoll öffnen, schauen Sie zuerst auf die Schweißnähte, nicht auf die Aufkleber. Eine gleichmäßige, reproduzierbare Naht (oft als ordentlicher “Münzenstapel” beschrieben) deutet auf stabile Wärmeeinbringung, Vorschubgeschwindigkeit und Schutzgasabdeckung hin. Einfach ausgedrückt: Der Prozess ist unter Kontrolle, daher wird die Charge im Feld voraussichtlich gleichartig abschneiden.
Unregelmäßige Rippen, plötzliche Verdickungen oder unordentliche Start-/Stoppkrater sind oft die sichtbare Spitze eines tieferen Problems – Leistungsschwankungen, schlechter Drahtvorschub, übereilte Arbeit oder schwache Vorrichtungen. Bei Hochdrehmoment-Baugruppen können diese “kosmetischen” Hinweise Monate später zu echten Rissen werden, besonders um das Steuerrohr und das Tretlager.
ClipClop Werkskatalog 2026 herunterladen (PDF)
Vollständige E-Bike-Spezifikationen, Motor- und Batterieoptionen, MOQ und Containerbeladungsdetails.
Einbrandtiefe: Hübsche Schweißnähte sind nutzlos, wenn sie nicht „beißen“
Der Einbrand beschreibt, wie gründlich die Schweißnaht mit dem Grundmaterial verschmilzt. Flache Verschmelzung ist im Grunde eine Kappe, die auf der Verbindung sitzt – ein harter Aufprall, eine Saison Vibrationen, und die Naht kann aufreißen. Bei Fat-Tire-E-Bikes (wie 20×4,0-Setups) und Motoren von 250 W bis 750 W erfährt der Rahmen Drehmomentimpulse und Hebelwirkungen, die herkömmliche Fahrräder einfach nicht haben.
Deshalb dränge ich, ClipClop Engineering-Team, B2B-Partner dazu, von Lieferanten Makro-Ätztest- (Querschliff-) Berichte anzufordern. Ein Makro-Ätztest schneidet eine Probeschweißnaht, poliert sie und verwendet ein Ätzmittel, um das Verschmelzungsprofil sichtbar zu machen. Es ist nicht glamourös, aber es ist eine der wenigen Möglichkeiten zu beweisen, dass die Verbindung wirklich monolithisch ist.
Porenbildung: Der “stille Killer”, der sich im Verborgenen hält
Poren zeigen sich als winzige Löcher oder schwammartige Textur, verursacht durch eingeschlossenes Gas beim Abkühlen der Schweißnaht. Aluminium ist hier empfindlich, weil geschmolzenes Aluminium Wasserstoff absorbieren kann. Wenn Sie auch nur ein einziges Loch auf einer unlackierten Probe sehen, behandeln Sie es als Warnsignal: Die Werkstatt könnte feucht sein, das Gas verunreinigt oder die Oberflächenvorbereitung schlampig sein.
Poren verringern stillschweigend die effektive tragende Fläche der Schweißnaht und erzeugen Cluster von Spannungskonzentratoren. Das ist ein Rezept für Ermüdungsrisse – besonders wenn man die zusätzliche Masse eines Akkupacks und die ständige Mikrovibration des täglichen Pendelns hinzufügt.
Einbrandkerbe: Eine eingebaute Risslinie, die Sie niemals akzeptieren sollten
Eine Einbrandkerbe ist eine neben der Schweißnahtkante in das Grundrohr geschmolzene und nicht aufgefüllte Rinne. Stellen Sie sich vor, Sie ritzen ein Stück Glas: Sie haben gerade den einfachsten Weg für einen Riss geschaffen. In der Praxis entsteht sie oft durch zu viel Strom, den falschen Brennerwinkel oder zu schnelles Bewegen.
Ein schneller Feldtrick: Fahren Sie mit dem Fingernagel entlang der Nahtkante. Wenn er in einer Rinne hängen bleibt, ist die Verbindung beeinträchtigt. Für Händler ist eine Einbrandkerbe ein Dealbreaker, weil sie sowohl ein Sicherheitsrisiko als auch ein Zeichen einer übereilten Produktionslinie darstellt.
Warum 6061-T6 wichtig ist – und wie Schweißen es ruinieren kann
6061 ist für E-Bike-Rahmen weit verbreitet, weil es Festigkeit, Gewicht und Schweißbarkeit ausbalanciert. Der Haken ist, dass Schweißen das Material lokal erweicht und der Rahmen danach eine ordnungsgemäße Wärmebehandlung benötigt (üblicherweise Wiederherstellung auf T6-Zustand), um die Festigkeit zurückzugewinnen. Eine reine “6061”-Bezeichnung bedeutet nichts, wenn die Nachschweißwärmebehandlung ausgelassen oder schlecht ausgeführt wird.
Auch die Wahl des Zusatzwerkstoffs ist wichtig. Viele Fabriken verwenden je nach Anforderung der Verbindung 4043 oder 5356, weil die Chemie Duktilität und Rissbeständigkeit beeinflusst. Für Sie als Käufer ist die praktische Erkenntnis einfach: Fordern Sie Materialzertifikate, Wärmebehandlungsdokumentation und konsistente Chargenrückverfolgbarkeit.
Wo zuerst inspizieren: Die Großen Drei, plus die Stellen, die Fabriken hoffen, dass Sie ignorieren
Wenn Sie nur Zeit für eine schnelle Inspektion haben, beginnen Sie mit dem Steuerrohrbereich, der Motoraufnahmestelle und allen Federungsdrehpunkten. Das sind hochbelastete Übergänge, an denen Offroad-Stöße, Bremslasten und Motordrehmoment aufeinandertreffen.
Drehen Sie dann den Rahmen um und prüfen Sie die Unterseite des Tretlagers und die Ausfallenden. Diese “außer Sicht”-Schweißnähte sind die Stellen, an denen schlampige Werkstätten ihre schlechteste Arbeit verstecken. Bei Scheibenbremsfahrrädern sind Ausfallendenausrichtung und -verschmelzungsqualität für die Sicherheit und für einen ruhigen, klappfreien Betrieb wichtig.
WIG vs. MIG: Es ist keine Glaubensfrage – es ist das richtige Werkzeug am richtigen Ort
WIG-Schweißen ist langsamer, bietet aber feine Kontrolle über Wärme und Nahtform, weshalb viele Premium-6061-Rahmen WIG für Haupttragwerksverbindungen nutzen. MIG kann in der Serienproduktion schneller und konsistenter sein, besonders bei guter Robotik und Pulsationseinstellungen – es kann jedoch bei Start-/Stoppstellen Probleme haben, wenn Parameter schlecht abgestimmt sind.
Was Sie interessieren sollte, ist der Prozessplan: Wo WIG eingesetzt wird, wo MIG eingesetzt wird und wie die Fabrik die Ergebnisse verifiziert (Einbrandtests, Porenprüfungen, Ausrichtungslehren). “Wir verwenden WIG” ist keine Qualitätsgarantie; Verifizierung ist es.
ISO-Normen und Rückverfolgbarkeit: Langweilige Bürokratie, die Ihren Ruf rettet
Internationale Märkte verlassen sich auf ISO-Schweißqualitätsnormen für Fehlergrenzen und Prüfumfänge. Normen machen Schweißnähte nicht magisch gut, aber sie schaffen eine gemeinsame Sprache dafür, was akzeptabel ist, was nicht und wie es verifiziert wird. Wichtiger ist, dass Rückverfolgbarkeit jeden Rahmen mit seiner Charge, Station und Verbrauchsmaterialien verknüpft – sodass Probleme isoliert werden können, anstatt sich in einen Rückruf-Albtraum zu verwandeln.
Hier ist eine einfache, einkäuferorientierte Checkliste, die Sie in Ihre Lieferantenvereinbarung übernehmen können:
| Prüfpunkt | Worauf Sie achten | Schnelle Bestehen/Nicht-Bestehen-Regel |
|---|---|---|
| Nahtkonsistenz | Gleichmäßige Rippen, stabile Breite, saubere Starts/Stopps | Keine abrupten “Verdickungen” oder Kraterrisse |
| Einbrandnachweis | Makro-Ätztestberichte für kritische Verbindungen | Berichte pro Charge / pro Los |
| Porenbildung | Keine Löcher auf unlackierten Nähten; saubere Oberfläche | Keine sichtbaren Poren auf Proben |
| Einbrandkerbe | Keine Rinnen an der Nahtkante | Fingernagel sollte nicht an Kanten hängen bleiben |
| Ausrichtung | Ausfallenden parallel; Steuerrohr gerade | Rad passt ohne Kraftaufwand; gerades Messgerät |
| Wärmebehandlungsnachweis | 6061-T6-Dokumentation + Härteprüfungen | Zertifikate + Stichproben, nicht nur Behauptungen |
Eine realistische Containerinspektionsroutine für vielbeschäftigte Händler
Die meisten Händler haben keine Zeit, Schweißingenieure zu werden, und Sie sollten es nicht müssen. Was Sie brauchen, ist eine wiederholbare Routine, die das Schlechte früh erfasst – bevor die Rahmen aufgebaut, verpackt und an Kunden versandt werden.
Ein einfacher Ansatz ist “visuell zuerst, dokumentiert zweitens, zerstörend zuletzt”. Beginnen Sie mit der Stichprobenentnahme von Rahmen aus verschiedenen Palettenpositionen (oben, Mitte, unten), da Schäden und Prozessvariationen oft gehäuft auftreten. Machen Sie jedes Mal Nahaufnahmen der gleichen Verbindungen (Steuerrohrverstärkungen, Tretlagerunterseite, hintere Ausfallenden). Vergleichen Sie dann diese Fotos mit den Inspektionsaufzeichnungen des Lieferanten, damit Sie nicht auf „Bauchgefühl“ angewiesen sind.
Wenn ein Lieferant sich einem davon widersetzt, achten Sie darauf. Das Ziel ist nicht, “eine Diskussion zu gewinnen”; es ist, Ihre Marge zu schützen. Ein einziger ernsthafter Rahmenbruch kann den Gewinn mehrerer Fahrräder auffressen, wenn man Arbeitskosten, Versand und Goodwill hinzurechnet. Strenge Wareneingangskontrollen sind billiger als großzügige Garantiebestimmungen – jedes Mal.
Abschluss: Was das für Ihren Händlerbetrieb bedeutet
Ein großartiges E-Bike verkauft sich einmal. Ein großartiger Rahmen verkauft sich jahrelang durch Mundpropaganda. Wenn Sie weniger Garantieprobleme und mehr Wiederholungskäufer wollen, behandeln Sie Schweißqualität wie Akkusicherheit: nicht verhandelbar, dokumentiert und verifiziert.
Wenn Sie Partner für Premium-6061-Rahmen bewerten und über Inspektionsberichte oder OEM-Setups sprechen möchten, melden Sie sich. Ich bin ClipClop Engineering-Team, und bei ClipClop bauen wir Rahmen mit der Annahme, dass Kunden hart fahren, spät bremsen und Quittungen aufbewahren.
FAQ: Häufige Fragen zur E-Bike-Rahmenqualität
F1: Kann eine Schweißnaht mit Löchern (Poren) repariert werden? A1: Technisch ja, aber es ist ein großes Warnsignal in der E-Bike-Fertigungsqualitätskontrolle. Der Bereich muss vollständig ausgeschliffen und neu geschweißt werden. Wenn Sie viele Reparaturen an einem neuen Rahmen sehen, könnte die strukturelle Integrität der Aluminiumlegierung 6061 aufgrund übermäßiger Wärmezyklen beeinträchtigt sein.
Q2: Does a "smooth" weld mean it's better? A2: Not necessarily. Some factories "sand down" their welds to make them look smooth. This is dangerous because it removes the strongest part of the weld. At ClipClop, we prefer visible, consistent WIG-Schweißnähte an Fahrradrahmen , die die rohe Stärke der Verbindung zeigen.
Q3: Wie beeinflusst die Schweißqualität den Wiederverkaufswert meines Mietfuhrparks? A3: High elektrische Fahrradrahmenhaltbarkeit wirkt sich direkt auf Ihre ROI aus. Rahmen mit überlegener Schweißraupenkonsistenz und Einbrandtiefe halten 3-5 Jahre in einer Mietumgebung, während minderwertige Rahmen innerhalb von 12 Monaten ausfallen können, was zum Totalverlust des Vermögenswerts führt.
Q4: Was ist die häufigste Ursache für einen Rahmenausfall? A4: Most failures occur at the "toe" of the weld due to Schweißunterbrandfehlern or insufficient Schweißeindringtiefe. auf. Diese Bereiche wirken als Spannungskonzentratoren, die letztendlich zu Ermüdungsrissen führen, insbesondere bei Fahrrädern mit 20*4.0 Fettreifen , die mehr Gewicht tragen.
ClipClop Fertigungsstandards & Verarbeitungsqualität
Discover our factory-direct OEM/ODM e-bike solutions: ClipClop L1 All-Round E-Bike, the versatile ClipClop M26 Mountain Platform, and ClipClop OEM/ODM Customization Services, backed by direct factory wholesale pricing and comprehensive warranty support.
Gewerbliche Beschaffung & Flottenversorgung mit ClipClop
Der Aufbau von E-Bike-Flotten oder der Vertrieb von Private-Label-Rädern erfordert einen verlässlichen Fertigungspartner mit zertifizierter Container-Produktion, robotergeschweißter Rahmenpräzision und lückenloser Chargen-Qualitätskontrolle. Aus unserer 25.000 m² großen Fabrik in Qingyuan bietet ClipClop durchgängige OEM/ODM E-Bike-Herstellungsdienste mit einer wirtschaftlichen MOQ von nur 20 Einheiten pro SKU. Jeder Containerauftrag beinhaltet ein garantiertes Ersatzteilkontingent (2 % kostenlose Garantiekomponenten), internationale Konformitätsdokumente (EN 15194, UL 2849, UN38.3) und einen 15-tägigen Musterversand.
Bereit zur Musterprüfung für die CS01 Fat Tire & CS04 Commercial Utility Platforms oder zur Vereinbarung geschützter Händlergebiete? Kontaktieren Sie das ClipClop Engineering-Team über unser Gewerbliches B2B-Anfrageportal für eine detaillierte Containerkalkulation und Produktionsplanung.
ClipClop Werkskatalog 2026 herunterladen (PDF)
Vollständige E-Bike-Spezifikationen, Motor- und Batterieoptionen, MOQ und Containerbeladungsdetails.
Weitere OEM-Praxisberichte.
Präzisions-WIG-geschweißte E-Bike-Rahmen: Werksqualität vs. Roboter-MIG-Schweißung
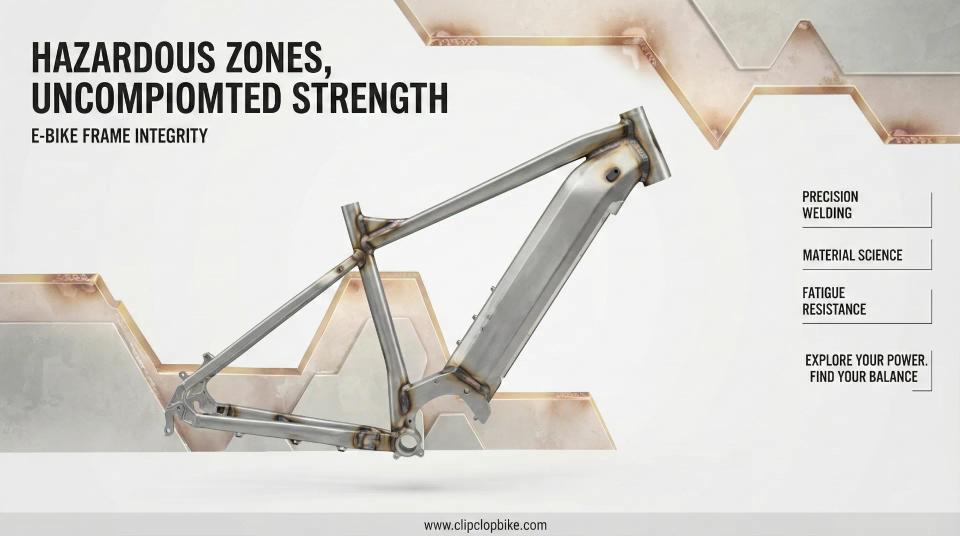
Wärmeeinflusszone (WEZ) bei E-Bike-Rahmen: T6-Wärmebehandlung & Schweißqualität
Lasten-E-Bike-Rahmenwandstärken: Konstruktive Optimierung für 200kg+ Nutzlast
Glätten von E-Bike-Schweißnähten: Showroom-Ästhetik, Betriebsfestigkeit & B2B-Fertigung
Senden Sie Ihr Briefing. Wir antworten mit einer Machbarkeitsanalyse.
Die Antwort umfasst Machbarkeit, Musterkosten, MOQ und die nächsten Projektschritte. Wir antworten innerhalb von 48 Stunden.