
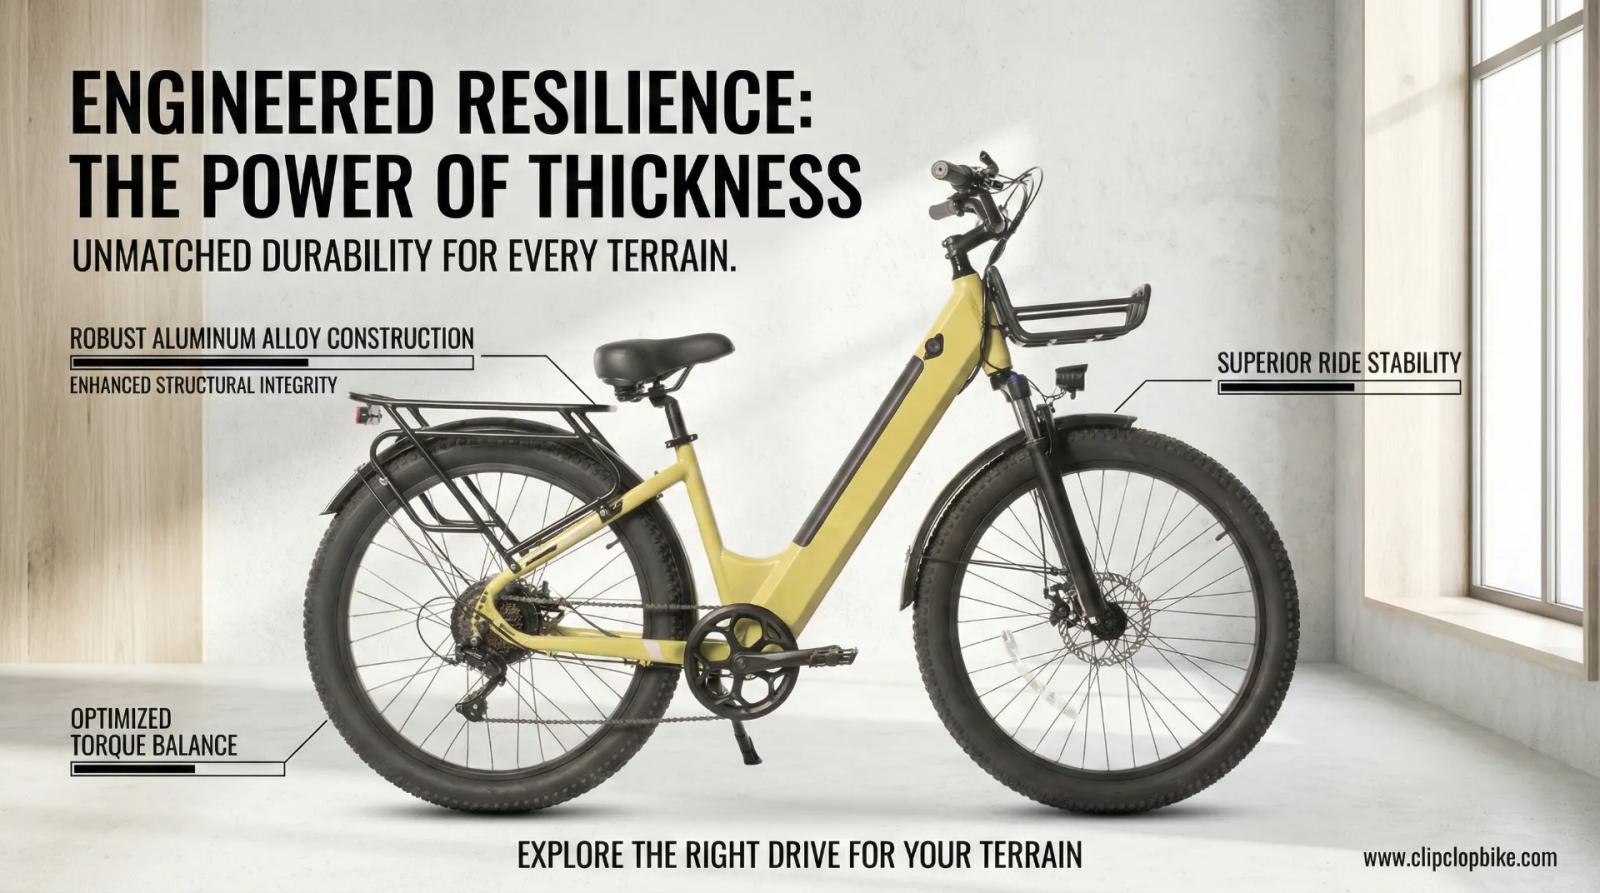
Гидроформованные трубы из алюминия 6061-T6: толщина стенок, баттинг и ISO 4210
Толщина рамы e-bike: влияние на долговечность и безопасность. Оптимизируйте B2B-закупки.
Толщина рамы e-bike: влияние на долговечность и безопасность. Оптимизируйте B2B-закупки.
Когда дистрибьюторы рассматривают нового поставщика рам для электробайков, разговор обычно начинается с мощности мотора и типов батарейных элементов. Это справедливо — но за годы работы в ClipClop я понял, что долгий срок службы часто определяется чем-то менее заметным: толщиной труб и расположением этой толщины. Я — Лео Лян, и пишу это для покупателей, которые хотят минимизировать неожиданности.
Коммерческие партнеры могут ознакомиться с нашими производственными мощностями на странице Завод по производству электровелосипедов OEM/ODM, изучить стандартные конфигурации на странице CS01 Fat Tire & CS04 Commercial Utility Platforms, или напрямую запросить условия FOB контейнерных поставок через наш Портал коммерческих запросов цен (MOQ 20).
Рамка — это не просто скелет. Это контейнер для крутящего момента. Электробайки ускоряются сильнее, несут большую массу и тормозят с большей силой, поэтому напряжения концентрируются в узлах и вырезах. Если подходить к толщине как к общему параметру (одинаковая толщина стенок повсюду), вы получите либо тяжелую, "тупую" езду — либо легкую рамку, которая превратится в поток гарантийных претензий.
Стратегия толщины в одном предложении
Хорошие рамки не “добавляют больше металла”. Они целенаправленно, стратегически перемещают металл в места, где образуются трещины. Премиальные алюминиевые рамки используют переменную толщину стенок (двойное/тройное баттинг плюс гидроформирование), чтобы зоны с высокими напряжениями получали усиление, а спокойные зоны оставались тонкими.
Для B2B это не академический вопрос. Парки техники не ломаются на бумаге — они ломаются в зоне головной трубы после ударов о бордюр, в нижней трубе у окна батареи после бесконечной вибрации или в задних дропаутах после стартов с большим крутящим моментом. Чтение "карты труб" помогает предсказать эти отказы до отгрузки.
Скачать заводской каталог ClipClop 2026 (PDF)
Полные характеристики электровелосипедов, варианты двигателей и аккумуляторов, MOQ и данные по загрузке контейнеров.
Пять точек напряжения, которые мы всегда проверяем
Используйте этот чек-лист в запросах коммерческих предложений и при визитах на завод. Приведенные ниже диапазоны являются общими целевыми показателями для алюминиевых электробайков; “правильное” число все еще зависит от диаметра трубы, метода формования и категории использования.
| Точка напряжения | Почему это критично | Типовая цель (толщина стенки) | Что спрашивать |
|---|---|---|---|
| Головная труба (центр + стыки) | Усилие руля + тормозной момент | ~3,0–4,0 мм в ключевых зонах | Коническая? Усилитель/втулка? Термообработка после сварки? |
| Нижняя труба (зона батареи + зона удара) | Вырез снижает жесткость; удары случаются | ~2,5–3,2 мм там, где нужно | Как усилен вырез? Утолщение кромки или внутренняя ребристость? |
| Цепи + дропауты | Момент мотора + выравнивание колеса | ~2,3–3,5 мм в районе ярма/дропаута | Кованые дропауты? Встроенная реакция на крутящий момент? |
| Силовые трубы + крепление тормоза | Нагрузки от тормоза + настройка комфорта | ~1,6–2,5 мм, толще на концах | Укреплена ли зона крепления суппорта локально? |
| Каретка / крепление мотора | Сходится момент от педалей и мотора | ~3,5–5,0 мм в гильзах/ярмах | Обоснование BSA vs pressfit? Обработка ярма + план сварки? |
Головная труба: якорь целостности рулевого управления
Если вы внимательно проверяете только одну зону, пусть это будет головная труба. Вилка превращает тормозное усилие в рычаг, и этот рычаг пытается овализировать и треснуть стыки головной трубы. Тонкие стенки на раннем этапе могут казаться нормальными, затем появляется люфт рулевой колонки, а возле сварного шва нижней трубы проявляются волосяные трещины.
Нам нужно, чтобы стенки были толстыми там, где этого требуют подшипники и сварные швы. Коническая головная труба распределяет нагрузку на большую площадь посадочного места подшипника. Усилитель или внутренняя втулка могут быть тихими героями, особенно для парков аренды, которые ежедневно сталкиваются с выбоинами.
Нижняя труба: интеграция батареи без потери жесткости
Современные нижние трубы выполняют двойную функцию: они и несущий стержень, и хранилище батареи. В момент, когда вы вырезаете большое окно для батареи, вы удаляете материал именно там, где действуют изгибающие нагрузки. Поэтому “интеграция батареи” работает только при наличии плана усиления выреза.
Гидроформирование помогает, так как позволяет придать трубе форму полигона или U-секции, сопротивляющегося скручиванию. На практике мы предпочитаем более толстый материал по краям, в зонах сварки и на поверхности, обращенной к удару, а не в нейтральных средних частях стенки. Это сохраняет живость велосипеда и одновременно защищает элементы от вмятин.
Цепи: где передача мощности становится реальной
Цепи — это “кулисы” производительности. Если они гнутся, заднее колесо "гуляет", переключение становится неточным, а крутящий момент мотор-колеса может "пройти" по осям в дропаутах. "Жесткость заднего треугольника" — это именно то, что удерживает велосипед на прямой траектории под нагрузкой.
Для установок с высоким крутящим моментом кованые или хорошо обработанные дропауты в паре с утолщенными локальными стенками делают больше, чем одни внешние рычаги момента. Рычаги момента — полезная страховка, но их не следует использовать как оправдание для тонких дропаутов.
Когда мы проектируем для более высокой грузоподъемности (наша модель C1 рассчитана на максимальную нагрузку 140 кг), это одна из первых областей, где мы локально "перестраховываемся". Прямолинейность под нагрузкой — то, что клиенты замечают с первого дня.
Силовые трубы: комфорт проектируется, а не случается
Силовые трубы — одно из немногих мест, где контролируемая гибкость — это преимущество. Перестраховывайте их, и велосипед будет ощущаться жестким; недобор — и крепление тормоза или силовая зона седла станут точкой усталостного разрушения. Золотая середина обычно — баттинг: толще на концах для прочности сварного шва, тоньше посередине для гашения вибрации.
При оценке образца внимательно смотрите на зону крепления тормоза. Гидравлические тормоза могут создавать значительное усилие. Если локальная стенка тонкая и неподкрепленная, труба может медленно овализироваться или треснуть возле крепления — часто этому предшествует визг и расхождение.
Небольшая, но важная деталь: мостики и распорки. Они выглядят просто, но могут предотвратить “расхождение” заднего треугольника при агрессивном заносе с тяжелым райдером.
Каретка и крепление мотора: фабрика “премиального ощущения”
Зона каретки — это место, где райдер мгновенно ощущает жесткость, даже на коротком тестовом круге. Гибкая каретка тратит энергию впустую и заставляет даже мощный мотор ощущаться "размытым". Для средних приводов связь прямая, так как мотор крепится здесь, а крутящие нагрузки постоянны.
Мы рассматриваем гильзу каретки и ярмо как систему — толще там, где сходятся трубы, с обработкой, контролирующей соосность. Многие покупатели спрашивают про BSA vs pressfit; в высоконагруженных электробайках резьбовая гильза часто привлекательна, так как обеспечивает больше материала и более чистую сварную поверхность, хотя выбор может диктоваться вашей цепочкой поставок.
Если сравниваете поставщиков, запросите цифры бокового смещения (lateral deflection) в зоне каретки под определенной нагрузкой. “Ощущается жестко” — субъективно; миллиметры — нет.
Материалы: почему 6061 и 7005 продолжают побеждать
В B2B-сфере срока службы 6061-й алюминий все еще рабочая лошадка: достаточно прочный, достаточно легкий, коррозионностойкий и дружелюбный к сложной сварке и формованию. 7005 может быть прочнее в некоторых конструкциях, но требует более строгого контроля процессов.
Большая переменная — термообработка. Толстые трубы без правильной пост-сварочной обработки могут оставаться мягкими. Поэтому правдоподобная история “T6 после сварки” (или доказанный альтернативный процесс) важнее блестящей маркировки сплава.
Испытания и подтверждение: что запрашивать у поставщика
Запрашивайте данные по усталости и удару, привязанные к признанным стандартам, а не просто “мы прошли внутренние тесты”. ISO 4210 и EN 15194 — общие ориентиры, и хорошая фабрика должна объяснить, как нагрузки на стенде соответствуют вашему случаю использования (грузовой, аренда, трейл, городской).
Также спросите, как они проверяют целостность сварных швов. Красивые валики — это недостаточно. Последовательное крепление, проверка проплавки и (при необходимости) неразрушающий контроль — это скучные шаги, которые предотвращают дорогостоящие отзывы.
Простой сдвиг в покупательском мышлении
Вместо погони за самой толстой трубой, гонитесь за самой умной картой труб, которую можно проверить. Вам нужно усиление в узлах, у окон батареи, в дропаутах, в зонах крепления тормозов и интерфейсах мотора — плюс контролируемая податливость там, где это выгодно для комфорта и управляемости.
Если вы закупаете для парков, спросите, какие режимы отказов они видели в поле и что изменилось в следующей ревизии. Если закупаете для розницы, спросите, как держится точность рулевого управления после тысяч километров. Ответы покажут, является ли толщина результатом инженерного расчета или догадки.
Заключительное примечание
В ClipClop мы строим рамки для скучной реальности: прыжки через бордюры, панические остановки, тяжелые райдеры и высокий пробег — каждый сезон. Держите стратегию толщины в своем закупочном чек-листе, настаивайте на данных, и вы будете тратить меньше времени на гарантийные звонки и больше — на масштабирование своей линейки.
Если хотите обсудить с нами конфигурацию (уровень мощности, рейтинг нагрузки, тип батареи, тип местности), держите разговор на якоре в этих пяти точках напряжения. Это самый быстрый способ понять, построена ли рамка на долгий срок — или просто построена, чтобы продать.
ЧЗВ
В: Всегда ли более толстая рамка электробайка означает лучший велосипед? A: Not necessarily. Оптимальная толщина стенки рамы электробайка design focuses on "strategic thickness"—adding material where stress is high (like the head tube and BB area) and reducing it where it’s not needed. This creates a легкую и прочную раму для электровелосипеда, а не просто тяжелую конструкцию.
В: Почему рамы электровелосипедов трескаются чаще, чем рамы обычных велосипедов? A: E-bikes carry литий-ионными аккумуляторами 48В и двигателями, которые значительно увеличивают вес и крутящий момент. Без специального усиления рамы для электровелосипеда, повышенная вибрация и нагрузка приводят к усталости материала рамы электровелосипеда быстрее, чем у традиционных велосипедов.
В: Лучше ли использовать алюминий 6061, чем 7005 для рам электровелосипедов? О: Оба сплава превосходны. Толщина рамы из алюминия 6061 обеспечивает отличную коррозионную стойкость и свариваемость, в то время как сплав 7005 может быть прочнее, но сложнее в производстве. Большинство рам для электровелосипедов премиум-класса используют алюминий 6061 с термообработкой T6.
Ссылки
- ISO 4210-6:2023 - Cycles — Safety requirements for bicycles — Part 6: Frame and fork test methods
- EN 15194:2017 - Cycles - Electrically power assisted cycles - EPAC Bicycles
- Aluminium Association - 6061 Aluminum Alloy Properties and Applications
Стандарты производства и качество сборки ClipClop
Discover our factory-direct OEM/ODM e-bike solutions: ClipClop L1 All-Round E-Bike, the versatile ClipClop M26 Mountain Platform, and ClipClop OEM/ODM Customization Services, backed by direct factory wholesale pricing and comprehensive warranty support.
Оптовые закупки и поставки для коммерческих флотов с ClipClop
Развертывание корпоративных флотов электровелосипедов и дистрибуция техники под собственной торговой маркой требуют надежного производственного партнера, обеспечивающего стабильный выпуск контейнерных партий, роботизированную сварку рам и строгий многоступенчатый контроль качества. На заводе площадью 25 000 м² в Цинъюане ClipClop предоставляет комплексные услуги производства электровелосипедов OEM/ODM с доступным MOQ от 20 единиц на артикул. Каждый контейнерный заказ включает гарантированный фонд запасных частей (2% бесплатных гарантийных компонентов), международные сертификаты (EN 15194, UL 2849, UN38.3) и отправку образцов за 15 дней.
Готовы протестировать инженерные образцы для платформ CS01 Fat Tire & CS04 Commercial Utility Platforms или обсудить эксклюзивные дистрибьюторские условия в регионе? Свяжитесь с инженерной группой ClipClop через наш Коммерческий портал B2B запросов для получения расчета контейнерной партии и производственного графика.
Скачать заводской каталог ClipClop 2026 (PDF)
Полные характеристики электровелосипедов, варианты двигателей и аккумуляторов, MOQ и данные по загрузке контейнеров.
Другие отчёты OEM с производства.
Баттинг труб для рам e-bike: гид | ClipClop
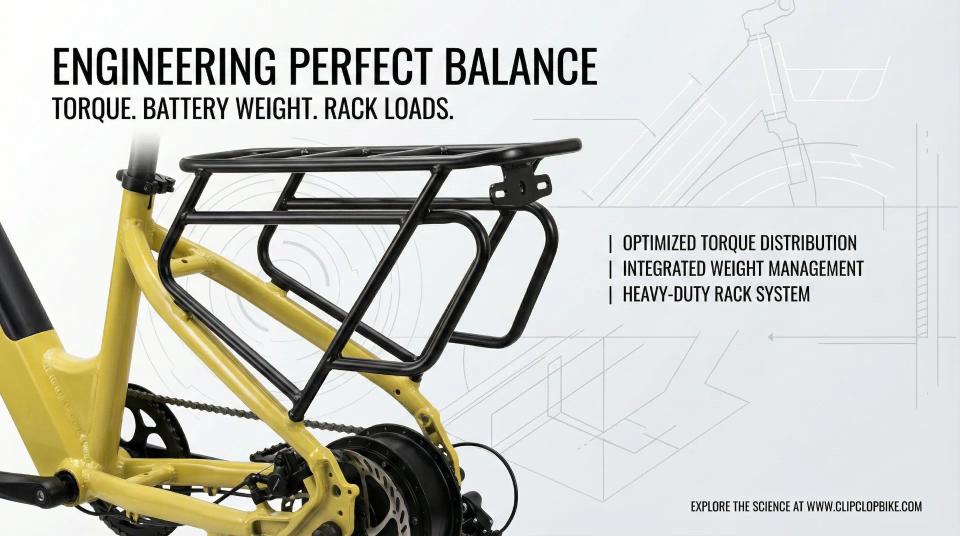
Конструкция тяжелых грузовых электровелосипедов: распределение момента и багажник 200кг
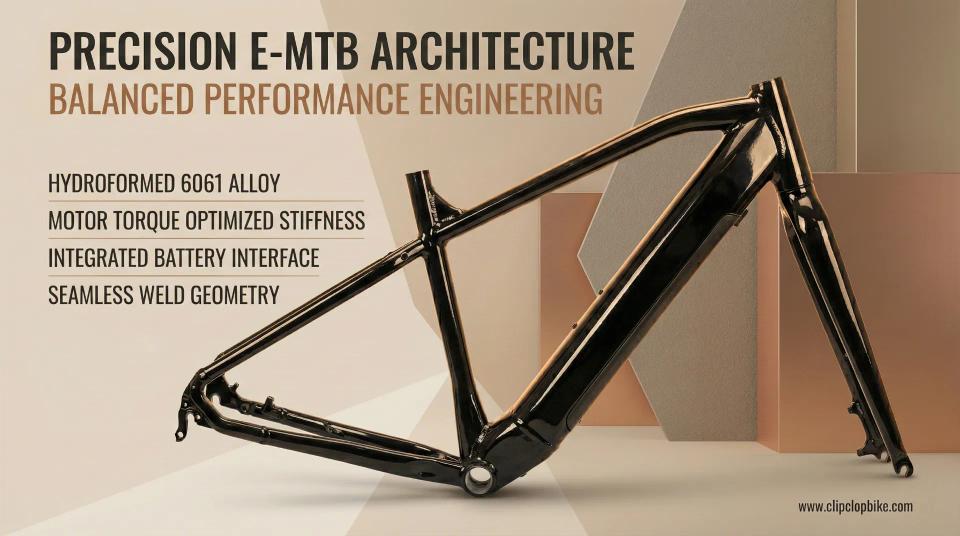
Инженерия рам грузовых и низких электровелосипедов: жесткость труб и анализ FEA
Допуски толщины стенок рам электровелосипедов: экструзия, гидроформинг и контроль QA
Отправьте ваш бриф. Мы подготовим технический ответ.
Ответ включает оценку осуществимости, стоимость образца, MOQ и следующие шаги по проекту. Отвечаем в течение 48 часов.