
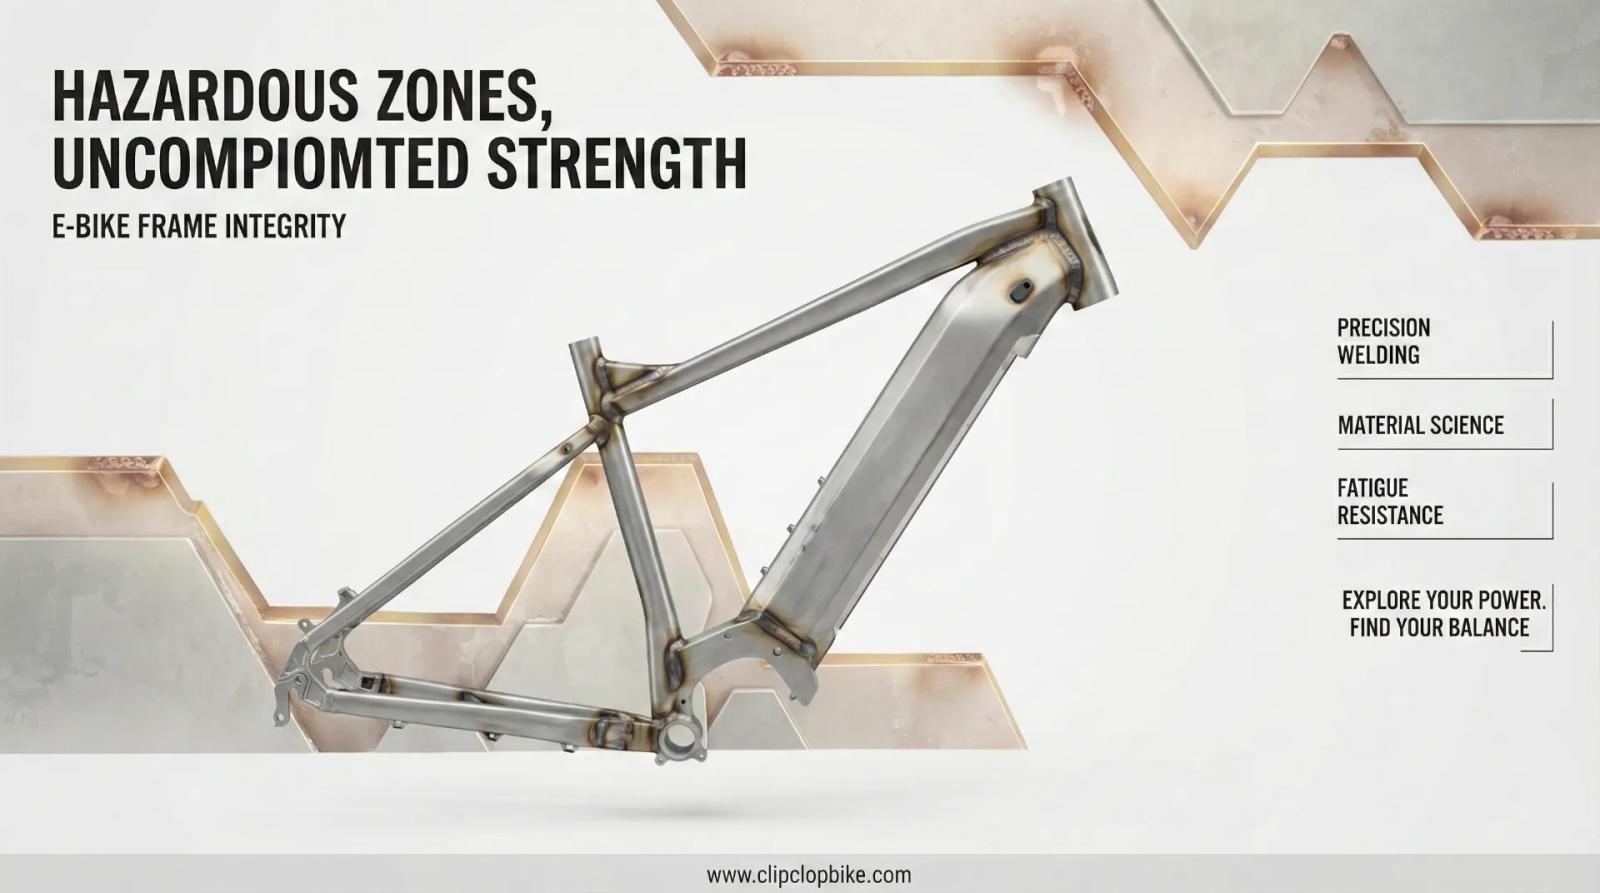
Warmte-Beïnvloede Zone (HAZ) in E-Bike Frames: T6 Hittebehandeling & Lascontrole
Warmte-beïnvloede zone (HAZ) en sterkte: risico's beperken in e-bike frameproductie. Deskundige B2B e-bike gids voor dealers en kopers — ClipClop.
Warmte-beïnvloede zone (HAZ) en sterkte: risico's beperken in e-bike frameproductie. Deskundige B2B e-bike gids voor dealers en kopers — ClipClop.
In de B2B-productie van elektrische fietsen is framesterkte het product. Je kunt een schoon ogende lasnaad hebben en toch een zwak frame verzenden als je het volgende niet begrijpt: T6 hittebehandeling ebike frame— de band van grondmetaal naast de las die niet is gesmolten, maar wel heet genoeg is geworden om zijn microstructuur te veranderen. Bij aluminiumframes kan deze verandering lokaal de sterkte en vermoeilevensduur onopgemerkt verlagen, waardoor een “mooie” naad later een garantieprobleem wordt.
Zakelijke partners kunnen onze productie-infrastructuur bekijken op onze pagina over OEM/ODM E-Bike Productiefaciliteit, standaardspecificaties bekijken op onze CS01 Fat Tire & CS04 Commercial Utility Platforms, of rechtstreeks FOB-containervoorwaarden aanvragen via onze Zakelijke Offerte-aanvraagportal (MOQ 20).
Ik heb dit van dichtbij gezien bij ClipClop Engineering-team: veel “mysterieuze barsten” nabij stuurhoofd of trapezius zijn helemaal geen mysteries. Het zijn voorspelbare gevolgen van thermische schade, spanningsconcentratie en inconsistent herstel na het lassen. Als je off-road frames bouwt die te maken hebben met hoog koppel en herhaalde klappen, is HAZ-beheer geen optie – het is het verschil tussen reputatie en terugroeping.
Wat de HAZ echt doet met de sterkte van een aluminiumframe
Aluminiumlegeringen die in frames worden gebruikt (vooral 6061-T6) krijgen een groot deel van hun sterkte van een warmtebehandeling. Lassen brengt gelokaliseerde hitte toe die de verharde toestand rond de verbinding gedeeltelijk of volledig vernietigt. Het lasmetaal kan sterk genoeg stollen, maar het gebied ernaast kan een “zachte zone” worden die eerder vervormt en sneller vermoeischade ophoopt.
Voor 6061-frames kan de HAZ sterkte dalen tot een breuk van de oorspronkelijke vloeigrens als je stopt bij lassen en verder niets doet. Daarom falen sommige frames zelfs als de naad consistent lijkt – omdat het zwakke punt niet altijd de naad is; het is de band ernaast waar de legering oververouderd of geanneald is geraakt.
De praktische les voor kopers is eenvoudig: als een leverancier niet kan uitleggen hoe ze de HAZ-breedte, HAZ-hardheid en het herstel na het lassen beheren, raden ze. En raden is duur.
Download de ClipClop Fabriekscatalogus 2026 (PDF)
Volledige e-bike specificaties, motor- en batterijopties, MOQ en containerlaadgegevens.
Materiaalkeuze bepaalt het “moeilijkheidsniveau” van HAZ-beheer
6061 is populair omdat het een balans biedt tussen sterkte, corrosiebestendigheid en beschikbaarheid. Maar het is neerslaggehard, dus lassen verstoort de T6-toestand lokaal. Daarentegen kunnen sommige 7005-legeringen een deel van hun sterkte terugkrijgen via natuurlijke veroudering, wat aantrekkelijk klinkt, maar consistentie en vermoeiprestaties hangen nog steeds af van procesdiscipline en ontwerp marge.
Buiswanddikte is ook belangrijk. Dunne secties verwarmen snel, wat de HAZ vergroot en het risico op vervorming verhoogt. Betere frameprogramma's gebruiken afgeschuinde of variabele-wandbuizen zodat verbindingen meer materiaal hebben waar hitte en spanning zich concentreren, zonder het hele frame zwaar te maken.
Hieronder vindt u een eenvoudige vergelijking die inkoopteams kunnen gebruiken bij het beoordelen van leveranciers:
| Factor | 6061 (typische framekeuze) | 7005 ( vaak gepromoot voor “herstel”) | Wat te verifiëren bij leverancier |
|---|---|---|---|
| Sterktebron | Vereist correcte warmtebehandeling (bijv. T6) | Kan een deel van de sterkte natuurlijk terugkrijgen | Exacte legeringsspecificatie, certificaten en toestand |
| HAZ-gevoeligheid | Hoog – T6 kan door lassen “ongedaan” worden gemaakt | Nog steeds gevoelig, maar gedrag verschilt | Lasprocedure + herstelmethode |
| Beste weg naar consistentie | Na-verhittingsbehandeling + gecontroleerd lassen | Strikte parameters + validatietesten | Hardheidskaart, vermoeigegevens, KCDocumenten |
| Veelvoorkomend falen bij verkeerde behandeling | Zachte zone nabij verbindingen, vroege vermoeibarsen | Barsten/porositeit bij afwijkende parameters | NDT-resultaten + afwijkingcriteria |
Lastechniek: de HAZ verkleinen zonder penetratie op te offeren
Je kunt de HAZ niet elimineren met smeltlassen, maar je kunt de breedte en stabiliteit beheersen. In hoogwaardig aluminiumframewerk is, hitte-inbrengdiscipline is everything.
TIG-lassen blijft de standaard voor premium producten omdat het fijne controle biedt. Puls-TIG kan helpen door piekhitte te beperken en korte koelcycli toe te staan. In massaproductie kan robotlassen een groot voordeel zijn omdat de voortbewegingssnelheid en boogtijd consistent blijven van frame #1 tot frame #500 – cruciaal voor distributeurs die “specificatiedrift” verachten.”
Drie praktische hendels zijn het belangrijkst:
- Voortbewegingssnelheid: Te traag vergroot de HAZ en bevordert korrelgroei; te snel brengt het risico van onvoldoende fusie met zich mee.
- Hitteafvoer / bevestiging: Koperen of zware metalen bevestigingen kunnen hitte afvoeren en thermische verspreiding verminderen.
- Oppervlaktezuiverheid: Verontreiniging forceert extra hitte om oxiden en oliën te “verbranden”, wat de HAZ vergroot en het risico op defecten verhoogt.
Zelfs kleine verbeteringen hier kunnen leiden tot grote vermoeiwinsten, vooral in hoogspanningsgebieden zoals het stuurhoofdcluster en het trapeziusgebied.
Na-verhittingsbehandeling: de echte herstelstap voor sterkte
Als je 6061 gebruikt, is na-verhittingsbehandeling de meest directe manier om de mechanische eigenschappen in het verbindingsgebied te herstellen. Lassen laat het gebied naast de las vaak in een verzacht toestand achter; een correcte oploswarmtebehandeling + afkoeling + kunstmatige verouderingscyclus bouwt de neerslagstructuur opnieuw op die “T6-achtige” hardheid en sterkte geeft.
Deze stap is ook waar uitlijning correct wordt afgehandeld. Na afkoeling kunnen frames tijdelijk zachter zijn, wat een praktisch venster is voor rechtzetten voordat de finale veroudering de stijfheid vastlegt. Het overslaan of verkorten van de cyclus kan tijd besparen, maar het laat meestal ongelijke hardheid rond verbindingen achter – precies wat vermoeibarsen graag hebben.
Als een fabriek “T6-sterkte” claimt maar geen warmtebehandelingsgegevens kan tonen (ovenprofielen, batchtraceerbaarheid, hardheidscontroles), beschouw dat als een rode vlag – niet als een kwestie van administratie.
Ontwerpstrategie: niet vechten tegen de natuur, eromheen ontwerpen
Sterke frames gaan niet alleen over lasvaardigheid. Goed engineering gaat ervan uit dat de HAZ bestaat en houdt piekspanningen weg van de meest kwetsbare banden.
Veelvoorkomende strategieën in robuuste off-road frames zijn onder meer:
- Verplaats lasverbindingen weg van piekspanningszones door versterkingsplaatjes of herontwikkelde belastingspaden te gebruiken.
- Gebruik verbindingsgeometrie die scherpe transities vermijdt (afgeronde voegen, gecontroleerde naadtoon).
- Afgeschuinde buizen nabij verbindingen zodat de sectie zelfs als de sterkte lokaal daalt, de belasting veilig blijft dragen.
- Verminder het aantal lassen door gebruik te maken van één CNC-gefreesde onderdelen in plaats van meerdere kleine beugels, waardoor overlappende HAZ-gebieden worden vermeden.
Dit is de reden waarom twee frames met dezelfde legering en een vergelijkbaar lasuiterlijk in de praktijk radicaal verschillende prestaties kunnen leveren.
Kwaliteitscontrole: hoe serieus leveranciers de HAZ “zien”
Alleen visuele inspectie vertelt u niet wat de HAZ intern is. Programma's met hoge betrouwbaarheid voegen verificatiestappen toe die zowel de afwezigheid van defecten als de herstelsterkte bevestigen.
Typische controles die ertoe doen in B2B-toeleveringen omvatten:
- Indringingsonderzoek met kleurstof voor oppervlaktebarsten, vooral nabij spanningshotspots.
- Hardheidstesten naast de las om herstel te bevestigen (een snelle manier om onderbehandelde partijen op te sporen).
- Macro-etscontroles in R&D (opgeofferde monsters) om penetratie, HAZ-breedte en interne kwaliteit te meten.
- Traceerbaarheidsrapporten die elke partij koppelen aan lasparameters, operators/robotprogramma's en hittebehandelingscycli.
Als uw leverancier u hardheidsverdelingen en consistente NDT-acceptatiecriteria kan tonen, is dat meestal een beter signaal dan glanzende marketingclaims.
Veelvoorkomende pijnpunten voor distributeurs—en hoe HAZ-beheersing ze oplost
De meeste distributeurs die van leverancier wisselen, doen dat om dezelfde reden: onverwachte barsten en garantieproblemen. Het patroon is meestal vroege storingen nabij lasclusters na een paar maanden echt gebruik—niet onder labo-perfecte omstandigheden.
HAZ-gerichte procescontrole vermindert:
- Vroege vermoeibare barsten in hoogspanningsverbindingen
- Partij-tot-partij inconsistentie veroorzaakt door parameterdrift
- Kostbare “veldreparaties” die zelden de originele vermoeilevensduur herstellen
- Reputatieschade door zichtbare structurele storingen
Als ClipClop over metallurgie praat, is dat niet om academisch te klinken—het is om ervoor te zorgen dat het product zich hetzelfde gedraagt in een showroom, in een verhuurvloot en een jaar later op een rotsachtige trail.
Wat volgt: verbindingsmethoden die HAZ-risico's verminderen
De branche gaat over naar verbindingsprocessen die thermische schade verminderen of hervormen. Een van de meest veelbelovende is Friction Stir Welding (FSW), een vaste-stof-methode die smelten vermijdt en het traditionele HAZ-verhaal dramatisch kan veranderen. Het is geen universele oplossing, maar een richting die veel serieuze fabrikanten verkennen.
We zien ook meer simulatiegestuurde ontwikkeling—digitale “lasmodellering” om vervorming, thermische gradiënten en waarschijnlijke zwakke zones voor productie te voorspellen. Dit duwt kwaliteit stroomopwaarts: minder verrassingen, betere herhaalbaarheid en efficiëntere iteraties.
Duurzaamheid wordt ook een echte beperkende factor. Efficiëntere ovens en slimmere hittebehandelingsplanning kunnen energieverbruik snijden terwijl de herstelsterkte beschermd blijft—iets waar Europese en Noord-Amerikaanse kopers steeds vaker naar vragen.
Afsluitende Technische Richtlijnen
As ClipClop Engineering-team, is mijn visie onverbloemd: een las is niet alleen een naad, het is een metallurgisch evenement. Als u de HAZ als een neveneffect behandelt, verstuurt u frames die er goed uitzien en slecht verouderen. Als u het als een kern-engineeringvariabele behandelt—materiaal, lasparameters, hittebehandeling, ontwerp en Kwaliteitscontrole die samenwerken—krijgt u frames die echte koppel, echte trillingen en echte rijders doorstaan.
Als u off-road framesinkoop doet en minder nasleepproblemen wilt, stel uw fabriek één eenvoudige vraag: “Toon me uw HAZ-beheersingsplan—lasparameters, hittebehandelingsrecords, hardheidsresultaten en NDT-criteria.” Het antwoord zal u bijna alles vertellen wat u moet weten.
FAQ & Uitgebreid Lezen
V: Waarom is de Hitte-Aangedane Zone (HAZ) kritieker voor aluminium dan voor staal? A: Aluminium is sterk afhankelijk van zijn uitgehitte microstructuur voor sterkte. Laskwets deze structuur veel sneller en uitgebreider dan bij staal, wat controle van de laskwets-aangedane zone a top priority for elektrische fietsframeproductie.
V: Kan ik nasleephittebehandeling overslaan als de las sterk lijkt? A: Absolutely not. A "good-looking" weld on 6061 aluminum without nasleephittebehandeling aluminium zal slechts een fractie van de vereiste sterkte hebben, wat leidt tot een hoog risico op HAZ-barsten onder de spanning van een 48V 15AH lithiumbatterij en off-road gebruik.
V: Hoe beïnvloeden dikke banden (20*4.0) framespaling? A: 20*4.0 banden Zorgen voor grip maar stellen rijders ook in staat om veel ruiger terrein aan te pakken, wat significant hogere vermoeilast op de frameverbindingen legt. Dit maakt de vermoeisterkte na lassen in the hitte-aangedane zone (HAZ) even more critical.
V: Wat is het voordeel van robotlassen voor een B2B-koper? A: Robotlassen e-bike frames zorgt ervoor dat elke eenheid exact dezelfde warmte-invoer heeft, wat betekent dat de hitte-aangedane zone (HAZ) is consistent across your entire inventory, reducing the chance of "lemon" frames.
V: Beïnvloedt motorvermogen (bijv. 750W vs 250W) frame-ontwerp? A: Ja. Hogere vermogensmotoren zoals de 750W motor option on the MODEL L1 pas meer koppel toe op de achterste dropouts. Dit vereist versterkte hoogsterkte aluminium e-bike frames and superior las-kwaliteitscontrole voor e-bikes om de verhoogde mechanische spanning te kunnen aan.
Referenties:
- The Aluminum Association - Welding and Joining
- TWI Global - Understanding the Heat Affected Zone
- ISO 19828:2017 - Welding for Aerospace and High-Performance Applications
ClipClop productiestandaarden & bouwkwaliteit
Discover our factory-direct OEM/ODM e-bike solutions: ClipClop L1 All-Round E-Bike, the versatile ClipClop M26 Mountain Platform, and ClipClop OEM/ODM Customization Services, backed by direct factory wholesale pricing and comprehensive warranty support.
Commerciële Inkoop en Vlootbevoorrading met ClipClop
Het inzetten van elektrische fietsvloten of het distribueren van private-label e-bikes vereist een betrouwbare productiepartner die consistente containervolumes, robotgelaste frame-uitlijning en strenge kwaliteitscontroles per batch kan garanderen. Vanuit onze fabriek van 25.000 m² in Qingyuan levert ClipClop end-to-end OEM/ODM productiediensten voor elektrische fietsen met een toegankelijke MOQ van slechts 20 eenheden per model. Elke containerorder bevat een reserveonderdelentoewijzing (2% gratis garantiecomponenten), volledige internationale compliance-documentatie (EN 15194, UL 2849, UN38.3) en verzending van samples binnen 15 dagen.
Klaar om prototypes te beoordelen voor de CS01 Fat Tire & CS04 Commercial Utility Platforms of exclusieve distributierechten te bespreken? Neem contact op met het ClipClop Engineering-team via onze B2B Zakelijke Offerteportal voor een gedetailleerde containerofferte en productieplanning.
Download de ClipClop Fabriekscatalogus 2026 (PDF)
Volledige e-bike specificaties, motor- en batterijopties, MOQ en containerlaadgegevens.
Meer OEM-veldnotities.
Niet-destructief onderzoek (NDO) en kwaliteitscontrole: penetrant, ultrasoon en zoutneveltests
Gladde Lasnaden op E-Bike Frames: Premium Uitstraling, Vermoeiingsweerstand & Productiekwaliteit
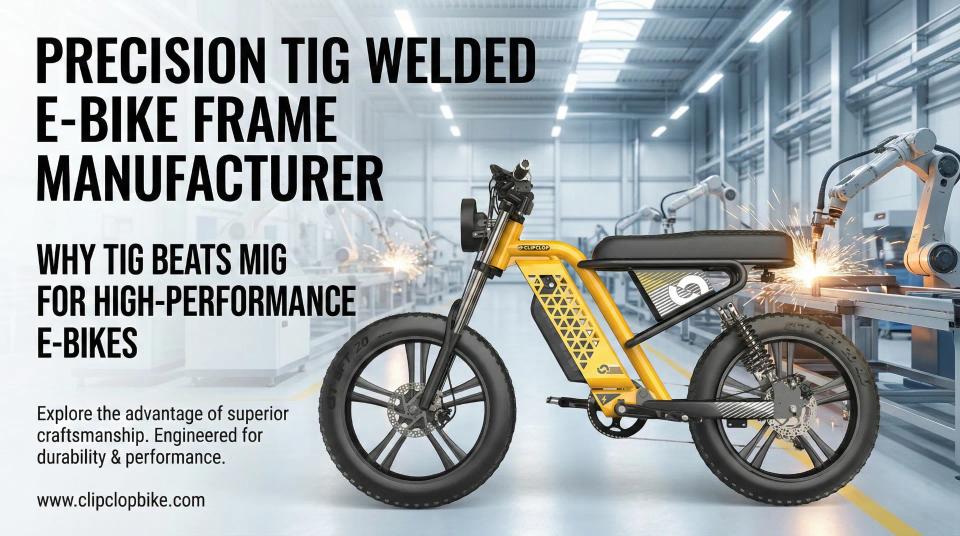
Precisie TIG-Gelaste E-Bike Frames: Fabriekskwaliteit vs Robotisch MIG-Lassen
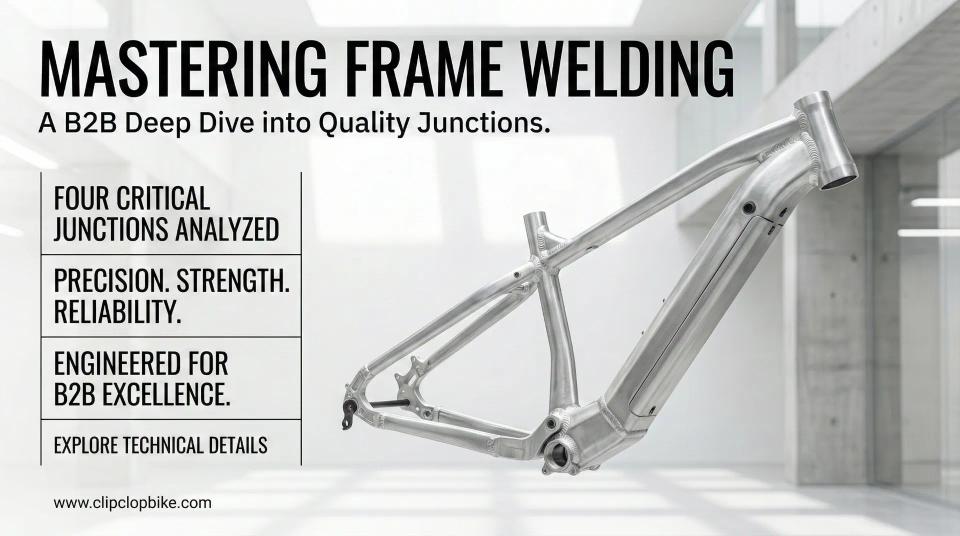
Vier kritieke spanningsknooppunten op e-bike frames: balhoofdbuis, trapas en achterpatten
Stuur uw briefing. We reageren met een technische evaluatie.
De reactie bevat haalbaarheid, monsterkosten, MOQ en de volgende stappen voor uw project. We reageren binnen 48 uur.