
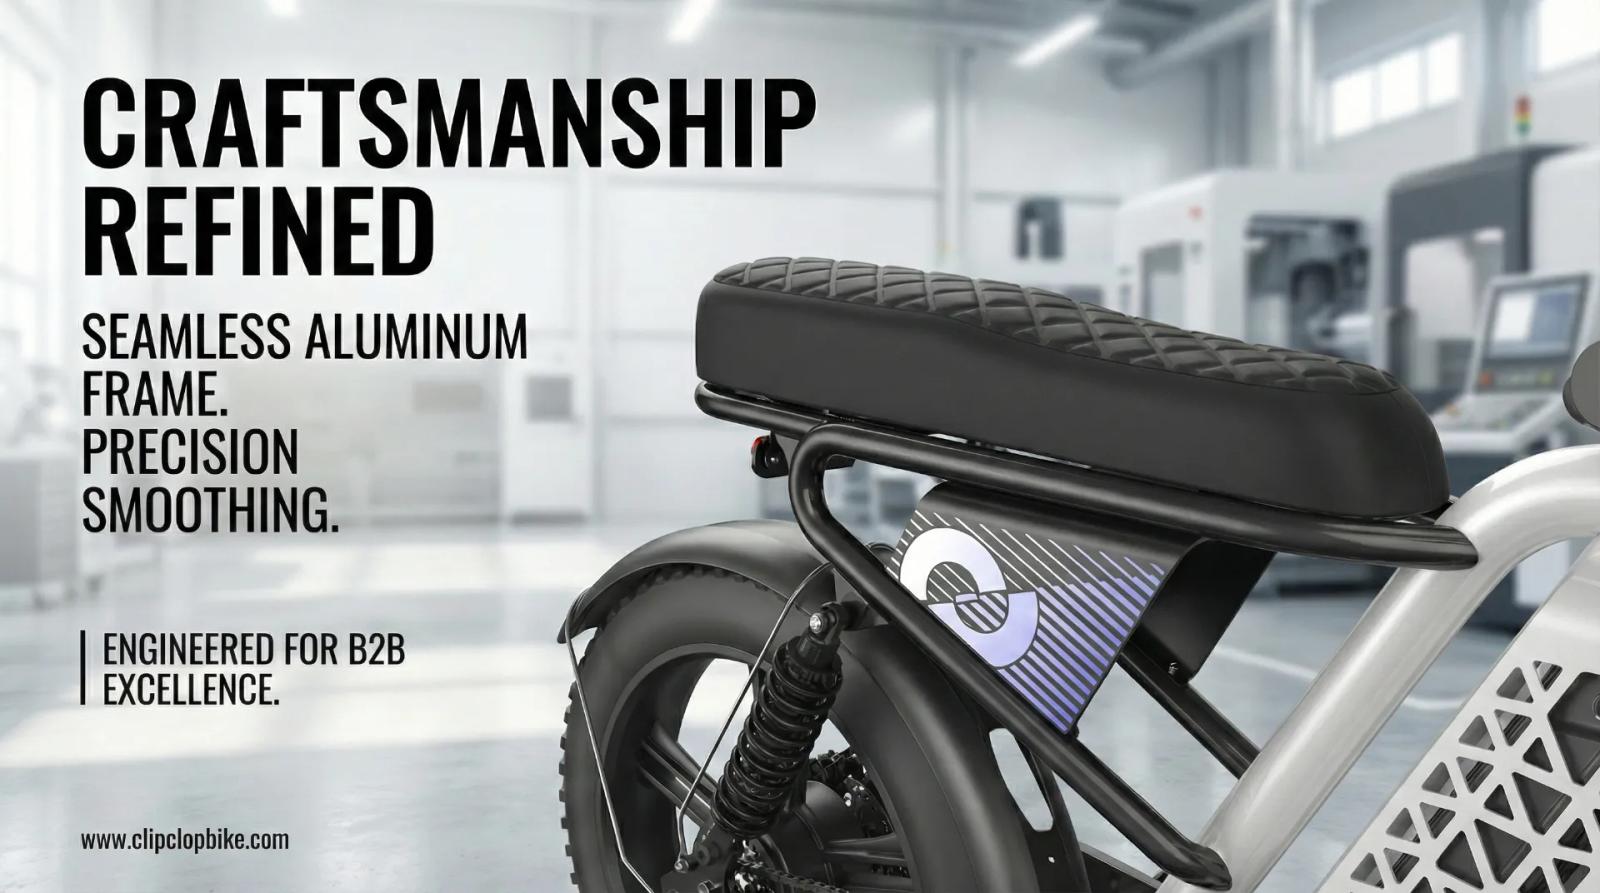
Gladde Lasnaden op E-Bike Frames: Premium Uitstraling, Vermoeiingsweerstand & Productiekwaliteit
Beheers e-bike frame las-slijpen en gladmaken om esthetiek en vermoeiingslevensduur te verbeteren. Neem vandaag contact op met ClipClop voor deskundige.
Beheers e-bike frame las-slijpen en gladmaken om esthetiek en vermoeiingslevensduur te verbeteren. Neem vandaag contact op met ClipClop voor deskundige.
Glad Lassen van E-Bike Frames: Dubbellagig TIG-lassen, Spanningspieken & Showroomkwaliteit
Fabrieksinkoop & OEM/ODM Productie met ClipClop
Zakelijke partners kunnen onze productie-infrastructuur bekijken op onze pagina over OEM/ODM E-Bike Productiefaciliteit, standaardspecificaties bekijken op onze CS01 Fat Tire & CS04 Commercial Utility Platforms, of rechtstreeks FOB-containervoorwaarden aanvragen via onze Zakelijke Offerte-aanvraagportal (MOQ 20).
Naadloos ogende frames verhogen de verkoopwaarde in de showroom. Het direct wegslijpen van lasnaden verzwakt echter de lasdoorsnede en verkort de levensduur met 35%.
ClipClop combineert robotgestuurd TIG-lassen met een dubbele lasgang: een diepe grondlaag voor sterkte en een vloeiende deklaag. Dit levert een strakke afwerking op zonder in te leveren op de 100.000 cycli norm volgens EN 15194.
| Afwerkingsmethode | Constructieve Lasdikte | Vermoeiingscycli | Esthetisch Niveau | Garantierisico |
|---|---|---|---|---|
| ClipClop Dubbele TIG-las | 100% Behouden (Sterke Wortel) | >100.000 Cycli (EN 15194) | Naadloze Automotive Look | Laagste Garantiekosten |
| Vlakslijpen met Schijf | 65%–75% (Aangetast) | <45.000 Cycli (Hoog Risico) | Volledig Vlak (Kwetsbaar) | Grote Kans op Haarscheurtjes |
| Traditionele Visgraatlas | 100% Behouden | >100.000 Cycli | Functioneel / Industrieel | Voordelig en Betrouwbaar |
| Afwerkingsmethode | Constructieve Lasdikte | Vermoeiingscycli | Esthetisch Niveau | Garantierisico |
|---|---|---|---|---|
| ClipClop Dubbele TIG-las | 100% Behouden (Sterke Wortel) | >100.000 Cycli (EN 15194) | Naadloze Automotive Look | Laagste Garantiekosten |
| Vlakslijpen met Schijf | 65%–75% (Aangetast) | <45.000 Cycli (Hoog Risico) | Volledig Vlak (Kwetsbaar) | Grote Kans op Haarscheurtjes |
| Traditionele Visgraatlas | 100% Behouden | >100.000 Cycli | Functioneel / Industrieel | Voordelig en Betrouwbaar |
Waarom gladde lassen “premium” signaleren in een showroom
De hand van een klant is meedogenloos eerlijk. Ze zullen over de zadelstut-verbinding of de stuurpijpcluster glijden en – zonder een woord te zeggen – beslissen of de fiets “luxe” of “industrieel” aanvoelt.”
Dat is waarom lasnaad-egalisatie vooral voor het L1-model belangrijk is. Het ontwerptaal hangt af van schone buisovergangen, en elke resterende “vissschub”-textuur wordt visueel ruis onder de verf, of erger, onder anodiseren.
Er is ook een praktische kant: gladdere naden verminderen randdunne verfzones. Op scherpe richels kan poedercoating tijdens het uitharden terugtrekken, wat zwakke plekken creëert die vroeg afbladderen en later garantieproblemen veroorzaken.
Leo herinnert ons team er graag aan dat “de las de handtekening van de vakman is”. Robotlassen geeft consistentie, maar handafwerking is vaak wat dat laatste glanspunt levert waar klanten voor betalen.
Het echte werkproces: schuren, egaliseren, dan afwerken
Mensen gebruiken deze woorden vaak door elkaar, maar in een fabriek zijn het verschillende stappen met verschillende gereedschappen en risico's.
Schuren is de zware verwijderingsfase: je verlaagt de lasverhoging naar het buisniveau. Egaliseren is het vormgeven van de overgang zodat er geen “stap” ontstaat. Afwerken is het beheersen van de oppervlaktestructuur zodat verf of anodiseren voorspelbaar reageert.
Hier is de vereenvoudigde kaart die we gebruiken bij het uitleggen van het proces aan B2B-partners:
| Fase | Hoofddoel | Veelgebruikte gereedschappen | Kwaliteitscontrole-focus | Grootste risico |
|---|---|---|---|---|
| Schuren (groot volume) | Verwijder overtollige lasnaadhoogte | Flapdiscs, lintgereedschap | Oorspronkelijke buis niet te dun maken | Te veel schuren, opbouw van warmte |
| Egaliseren (vorm) | Creëer een naadloze overgang | Orbitale schuurmachines, contour-schuurmiddelen | Gladde geometrie aan de verbinding | Gaten/inkepingen achterlaten (“stressconcentratoren”) |
| Lasvoetafwerking | Verminder initiatie van vermoeingsscheuren | Vijlpunten, fijne schuurpunten | Gladde lasvoetradius | In de laskeel snijden |
| Afwerken (textuur) | Uniform oppervlak voor coating | Meerdere korrelgroottes schuren, Scotch-Brite | Consistente ruwheid (Ra) | Krassen die door de coating schemeren |
| Ontvitten/randafwerking | Verbeter veiligheid + coating-afdekking | Vijlen, borstels, ontvintgereedschap | Geen scherpe hoeken | Dunne verfranden, vroege corrosie |
De tabel ziet netjes uit; de realiteit is rommeliger. Aluminium belast discs, smalle hoeken vechten tegen je gereedschapshoeken en elke frame-verbinding heeft zijn eigen karakter.
Dat is waarom standaard werkvoorschriften ertoe doen. In massaproductie is “goed” niet genoeg – je nodig herhaalbare resultaten van frame #1 tot frame #1.000.
Hoe een las glad te maken zonder de verbinding te verzwakken
De angst van kopers is begrijpelijk: “Als je het schuurt, maak je het dan niet dunner?” Ja –als iemand slordig is.
Professionele verwijdering van lasverhoging richt zich op het metaal dat boven het buisoppervlak ligt, terwijl de laskeel en de dikte van het oorspronkelijke materiaal waar de sterkte echt zit behouden blijven.
De belangrijkste zone is de lasvoet, waar de lasnaad de buis raakt. Die rand is een klassieke startplaats voor vermoeingsscheuren, vooral bij e-bikes die hoge torsielasten ondergaan van motoren en zware batterijen.
Lasvoetafwerking is eigenlijk stressmanagement. Wanneer je de lasvoetgeometrie verzacht, verspreidt de zich gelijkmatiger door de verbinding in plaats van te concentreren op één scherpe lijn, wat frames helpt om veeleisende vermoeingsprotocollen te doorstaan.
Als je een eenvoudig mentaal beeld wilt: een ruwe lasvoet gedraagt zich als een inkeping in een blikje. Een gladde lasvoet gedraagt zich als een zachte curve die scheuren niet “uitnodigt”.
Materiaalwetenschappelijke realiteiten: 6061-T6, HAZ en warmtebehandelingsvolgorde
De meeste premium aluminium e-bike frames zijn van 6061 omdat het lasbaar is en sterk bij correcte warmtebehandeling.
Maar lassen creëert een hittebeïnvloed zone (HAZ) waar de originele T6-toestand verloren gaat. Dat betekent dat het metaal naast de las zachter wordt totdat je de sterkte herstelt door naslaas-warmtebehandeling en veroudering.
Bij ClipClop geven we de voorkeur aan het bulk-vormgeven vóór de finale T6-cyclus, omdat het materiaal in eerdere stadions vergevingsgeziger is. Daarna doen we de finale oppervlakteafwerking na warmtebehandeling, wanneer het frame op de beoogde hardheid staat.
Als je te maken hebt met 7005-serie frames, verandert de schuurstrategie. De legering gedraagt zich anders, en oververhitting tijdens afwerking kan lokale eigenschappen op manieren veranderen die je niet wilt, vooral als iemand te hard aanwerkt en een verbinding "gaart".
De keuze van lasmateriaal is ook relevant als je merk “ruw metaal”-esthetiek verkoopt. ER4043 kan uitstekend zijn voor scheurbestendigheid maar kan kleurverschil tonen na anodiseren; ER5356 past vaak beter maar vereist strakkere lascontrole.
Oppervlaktevoorbereiding: waar premium verf eigenlijk begint
Een prachtig egaliseerde las kan nog steeds een slecht ogende fiets opleveren als de oppervlaktevoorbereiding gehaast wordt.
Na afwerking moet u oliën, schuurstof en oxidelagen verwijderen die de hechting belemmeren. Aluminium oxideert snel, en die onzichtbare film kan de coatinghechting saboteren als u het niet correct behandelt.
Een listig probleem zijn porositeit en spijkergaten. Als er kleine holtes nabij het oppervlak bestaan, kan uithardingswarmte opgeslagen gas naar buiten duwen en uitgassingbellen veroorzaken – exact het soort defect dat een distributeur het leven zuur maakt.
Randafwerking is ook een winst voor de coating, niet alleen een veiligheidsstap. Poedercoating wil “omwikkelen” rond zachte radii; het haat scherpe randen waar de filmdikte afneemt en afbladderen begint.
Voor kust- of wintersalzmarkten verminderen gladde overgangen en correcte pretreatment corrosiebeginpunten, omdat water minder plekken heeft om te zitten en minder microscheuren om te exploiteren.
Kwaliteitscontrole en naleving: wat B2B-kopers moeten eisen
Een frame dat perfect lijkt maar vermoeiidheidstesten niet doorstaat, is een merkenhorror. Daarom moet lassenafwerking gekoppeld zijn aan inspectie, en niet behandeld worden als een cosmetische afdeling.
Tijdens afwerking moet QC controleren op onderwering, overlapping en slijpgeïnduceerde inkepingen. Je kunt een structureel slechte las niet “wegpolijsten”; je kunt alleen een goede las er beter uit laten zien.
Voor internationale kopers komen de gebruikelijke verdachten aan bod: ISO 4210 voor fietsveiligheidsvoorschriften, EN 15194 voor EPAC-achtige e-bike-naleving, en marktspecifieke regels zoals NOM-voorschriften waar van toepassing. Testprogramma's zoals EFBE Tri-Test maken ook deel uit van de conversatie voor merken die op hogere geloofwaardigheid jagen.
Consistentie is de verborgen winsthebel. Wanneer robotlassen wordt gecombineerd met gestandaardiseerde handafwerking, verminder je batchvariatie, verlaag je naslagwerk en houd je leidtijden stabiel – exact wat distributeurs nodig hebben wanneer containers al geboekt zijn.
Duidelijke documentatie helpt ook. Wanneer specificaties opgeschreven staan – gereedschap, schuurprogressies, inspectiepunten – stoppen taalbarrières op te houden als een kwaliteitsbarrière.
De juiste OEM/ODM-partner kiezen voor premium lasafwerking
Als je frames inkopt, vraag dan niet alleen “Kun je het glad maken?” Vraag hoe they control it.
Een serieuze leverancier kan hun afwerkingsvolgorde uitleggen, tonen hoe ze de laskeel beschermen, beschrijven hoe ze warmte tijdens het slijpen beheren, en batchniveau inspectiegegevens verstrekken die afwerkingskwaliteit koppelen aan herhaalbare procesvensters.
Het L1-platform is een goed voorbeeld van waarom dit ertoe doet. Met motoropties tot 750W en fat-tire-configuraties zoals 20×4.0, ondervindt het frame echte krachten, niet alleen “stedelijke fiets”-belastingen, dus afwerking moet duurzaamheid ondersteunen, niet alleen uiterlijk.
Uiteindelijk is lasgladmaken een van die zeldzame productiestappen die zowel het verhaal dat je klanten vertelt en als de mechanische levensduur van het product verbetert. En in B2B is die combinatie goud: minder claims, sterkere merkperceptie en een fiets waar je dealers trots op zijn onder de schijnwerpers te zetten.
Als je wilt, kan ik ook een kortere “inkoopchecklist”-versie van dit artikel (één pagina) verstrekken die je inkoopteam kan gebruiken tijdens fabrieksaudits.
FAQ & Uitgebreid Lezen
V1: Verzwakt het slijpen van de las de e-bike-frame? A: Niet als het correct gedaan wordt. Professioneel lasversterkingsverwijdering verwijdert alleen het overtollige vulmateriaal. Door vervolgens T6-hitterbehandeling, we ensure the 6061-T6 lassterkteherstel compleet is. Feitelijk kan, lasvoetafwerking de vermoeiingslevensduur zelfs verhogen door spanningsconcentraties te verminderen.
Q2: Why is "weld blending" important for powder coating? A: Lasblending creates a smooth surface that prevents "shadowing" or thin spots in the powder coat. It also eliminates spijkergaten vóór poedercoating, die tijdens het uithardingsproces bellen kunnen veroorzaken, wat een vlekkeloze, duurzame afwerking verzekert.
V3: Hoe zorgt ClipClop voor consistentie in lasafwerking? A: We gebruiken een combinatie van robotlassen voor de basisstructuur en hoogopgeleide technici voor de handafgewerkte lassen. Dit wordt ondersteund door een strikt in-process inspectie protocol and visuele inspectie at every stage.
V4: Kunt u gepersonaliseerde afwerkingen zoals geborsteld aluminium of spiegelpolijsting bieden? A: Ja. We bieden diverse metaalafwerkingsdiensten, including geborsteld aluminiumafwerking, satijnafwerking, en hoogglans poedercoatingen. Deze vereisen specifieke lasnaadblending en polijsting technieken die we hebben geperfectioneerd.
V5: Welke certificeringen voldoen uw frames? A: Onze frames zijn ontworpen om te voldoen aan en te overtreffen ISO 4210 frame testen and EN 15194 e-bike naleving normen. We bieden ook ondersteuning voor NOM veiligheidsnormen voor onze Mexicaanse B2B-partners.
Referenties:
- ISO 4210-10:2020 - Cycles — Safety requirements for bicycles
- EN 15194:2017 - Electrically power assisted cycles (EPAC)
- Aluminum Association - Welding Aluminum: Theory and Practice
ClipClop productiestandaarden & bouwkwaliteit
Discover our factory-direct OEM/ODM e-bike solutions: ClipClop L1 All-Round E-Bike, the versatile ClipClop M26 Mountain Platform, and ClipClop OEM/ODM Customization Services, backed by direct factory wholesale pricing and comprehensive warranty support.
Commerciële Inkoop en Vlootbevoorrading met ClipClop
Het inzetten van elektrische fietsvloten of het distribueren van private-label e-bikes vereist een betrouwbare productiepartner die consistente containervolumes, robotgelaste frame-uitlijning en strenge kwaliteitscontroles per batch kan garanderen. Vanuit onze fabriek van 25.000 m² in Qingyuan levert ClipClop end-to-end OEM/ODM productiediensten voor elektrische fietsen met een toegankelijke MOQ van slechts 20 eenheden per model. Elke containerorder bevat een reserveonderdelentoewijzing (2% gratis garantiecomponenten), volledige internationale compliance-documentatie (EN 15194, UL 2849, UN38.3) en verzending van samples binnen 15 dagen.
Klaar om prototypes te beoordelen voor de CS01 Fat Tire & CS04 Commercial Utility Platforms of exclusieve distributierechten te bespreken? Neem contact op met het ClipClop Engineering-team via onze B2B Zakelijke Offerteportal voor een gedetailleerde containerofferte en productieplanning.
Meer OEM-veldnotities.
Hydraulische Remmen voor E-Bikes: Warmteafvoer, 4-Zuiger Remklauwen & Bergvloten

E-Bike Ergonomie & Stuurinkoop voor Latijns-Amerikaanse Vloten (2026)
Verificatie van B2B-Kopers: Casestudy over Fraude- en Identiteitscontrole
Stuur uw briefing. We reageren met een technische evaluatie.
De reactie bevat haalbaarheid, monsterkosten, MOQ en de volgende stappen voor uw project. We reageren binnen 48 uur.