
Svejsefejl i Elcykelstel: Porøsitet, Kærvdannelse, Revner og AQL-Kvalitetskontrol
Mestre elcykelstel-svejsedefekter som revner og porøsitet. Vi forklarer forebyggelse, ISO-standarder og QC-tips for flådesikkerhed. Kontakt os.
Mestre elcykelstel-svejsedefekter som revner og porøsitet. Vi forklarer forebyggelse, ISO-standarder og QC-tips for flådesikkerhed. Kontakt os.
Svejsekvalitet på Elcykler: Afvisningskriterier, NDT-Afprøvning og ISO 5817 Klasse B
Erhvervspartnere kan inspicere vores produktionsfaciliteter på siden om OEM/ODM Elcykel Fabriksanlæg, gennemgå standardkonfigurationer på vores CS01 Fat Tire & CS04 Commercial Utility Platforms, eller direkte anmode om FOB-containervilkår via vores Erhvervs Tilbudsportal (MOQ 20).
Motorens moment belaster stelsvejsninger markant hårdere end på traditionelle cykler. Svejsefejl som porer, rodfejl og varmrevner er uacceptable risikofaktorer for importører.
Fabriks QA Inspektionsstandard: Eliminering af svejsefejl i tunge e-cykelrammer
Download ClipClop Fabrikskatalog 2026 (PDF)
Komplette elcykel-specifikationer, motor- og batterivalg, MOQ og containerlastningsdetaljer.
Strukturel ramme kvalitetssikring: Fra svejseperleinspektion til ISO 4210 trætthedstests
Kommercielle flådekøbere og internationale brandimportører har ikke råd til svejsetrætthedsfejl i feltet. ClipClop implementerer end-to-end kvalitetssikringsporter - inklusive farvepenetrantinspektion (DPI), ultralyd vægtykkelsesverificering og automatiseret 100.000-cyklus dynamisk trætthedstestning før containerlastning.
ClipClop svejser med robotstyret puls-TIG under ren argongas. Alle produktionsserier kvalitetskontrolleres med væskegennemtrængningstest (NDT) i henhold til ISO 5817 Niveau B.
| Svejsefejl | Årsag | Afvisningsgrænse (ISO 5817) | Fabriksforebyggelse | Inspektionsmetode |
|---|---|---|---|---|
| Porøsitet & Gaslommer | Fugt eller Urenheder i Tråd | Porediameter > 1,5 mm = KASSERET | Automatisk Pulseret Argongas | Penetrantprøvning på Batch |
| Kærvdannelse / Undercut | For Høj Strøm / Forkert Vinkel | Dybde > 0,5 mm = KASSERET | Robotstyret Fugefølgning | Optisk Måling af Svejsekant |
| Varmrevner | Termiske Spændinger ved Køling | NULTOLERANCE (Kritisk Fejl) | 5356 Tilsatsmateriale i Høj Kvalitet | Ultralydstest af Motorophæng |
På 6061-aluminium er problemzonen ofte ikke selve røret, men den varmeberørte zone (HAZ) ved siden af svejsebåndet, hvor styrken ændres efter svejsning og afkøling.
Når du kan identificere fejl ved navn, holder du op med at diskutere meninger og begynder at skrive specifikationer, inspektionsskridt og afvisningskriterier, der beskytter dig juridisk og økonomisk forud.
Revner: den hurtigste vej fra “OK” til katastrofal
I aluminiumsrammer er den farligste kategori revner, især støbning (varme)revner, der dannes, når svejsemetallen størkner og krymper.
Revnefølsomheden stiger, når svejsekemien lander i et risikot område – ofte på grund af høj fortynding eller en udfyldningstraad, der ikke matcher fugeudformningen og varmebehandlingsplanen.
En tilbagevendende gerningsmand er krateret i enden af et svejsebånd: hvis lysbueren stopper brat, afkøles krateret konkavt og kan splittes i stjernedannede revner, der hurtigt udbreder sig under motorens drejningsmoment.
Oppsætning og pasform kan gøre revner værre, ikke bedre; overdrevent fastspænding indfanger krympningsspændinger, og store mellemrum tvinger store svejsemængder, der trækker hårdere, efterhånden som de afkøles.
En god leverandør vil tale klart om forebyggelse: kraterfyldningsrutiner, kontrolleret nedtænding, snævre fugtolerancer og en kvalificeret Svejsningsprocedure Specifikation (WPS) til din ramme.
Porer: hydrogenbobler, der stjæler træthedsliv
Porøsitet betyder gasbobler fanget i det størkne svejsebånd, og med aluminium er den sædvanlige skyldig hydrogen, ikke “uheld”.”
Selv når porene ser små ud på overfladen, reducerer skjult porøsitet den effektive tværsnit og skaber mikrospændingskoncentratorer, der skærer ned på træthedslivet – den nøjagtige egenskab flåder er afhængige af.
Hydrogen viser sig via fugt, olie og oxidlaget; hvis rør ikke afFedtes og børstes før svejsning, absorberer pølen hydrogen og udstøder det, når den størkner.
Problemer med beskyttelsesgas tilføjer kaos: træk fra ventilatorer, forkert flow, dårlig brændervinkel eller en tilstoppet dyse kan suge luft ind i lysbueren og forurene pølen på sekunder, øjeblikkeligt.
Hvis du ser “ormespor” eller klyngede småhuller, behandl det som en proces-signal: stram rengøring, gasdækning og forbrugsvarer opbevaring.
Undercut: en lille rille, der skaber en stor indsnøringseffekt
Undercut er en rille smeltet i grundmetallet ved svejsets tå (eller rod), der aldrig bliver udfyldt, og efterlader en skarp overgang præcis, hvor spændinger vil koncentrere sig.
Den indsnøringseffekt betyder noget, fordi rammer fejler ved træthed: en rytter behøver ikke et enkelt kæmpestort slag – millioner af mindre cyklusser ved 25–55 km/t kan starte en revne fra den rille.
De klassiske årsager er for høj strøm, for hurtig fremføring eller dårlig brændervinkel, der ikke skubber svejsepølen til at fugte ud kanten, før den størkner korrekt og fuldstændigt.
På tynde 6061-rør kan selv 0,3–0,5 mm undercut fjerne en overraskende del af væggetykkelsen nær styrhoved, nedre bundt og kædestiv sammenføjninger, hvor belastningerne er højeste.
En simpel købertest er taktil: kør en negle over tåen; hvis den hænger fast, har du fundet en geometrifejl, der fortjener måling og et klart acceptkriterium i din kontrakt også.
Forvrængning: når varme flytter din ramme ud af tolerance
Forvrængning er, at rammen flytter sig ud af form, fordi svejsning opvarmes lokalt, udvider materiale og så krymper ujævnt under afkøling.
Aluminiums høje termiske udvidelse gør det værre, så bagtriangler kan vride sig og forårsage rotor gnidning, hjulsporingsproblemer og urigtig udligning ved motor eller krankinterface, subtilt over tid.
Smart fabrikker “eliminerer ikke varme”; de håndterer den med fikseringer, der holder geometrien, mens de tillader kontrolleret aflastning, i stedet for at overklemme rør og låse spændinger inde.
Svejserekkefølge er en stille superkraft: vekslende sider, afbalancering af båndlængde og brug af tilbageskridtsmønstre kan forhindre bananeform-effekten, der ødelægger udligning i produktionen.
Som køber anmod om udligningstjek (eller en prøverapport), fordi en ramme kan se visuelt fin ud, men alligevel fejle montage, kørefølelse og langsigtet komponent slid senere.
Standarder, der omdanner meninger til acceptkriterier
De fleste indkøbsargumenter sker, fordi “god svejsning” er subjektivt, mens fejl er målbare, hvis du forankrer dem til en standard.
ISO 10042 definerer kvalitetsniveauer for buesvejsete aluminiumsfuger (B streng, C mellem, D moderat) og sætter grænser for imperfektioner som pore og undercut klart.
ISO 6520-1 giver ensartet terminologi og fejlklassificering, hvilket hjælper dine inspektionsnotater til at læse som tekniske dokumenter snarere end klager.
Rammesikkerhed er også præstationsbaseret: ISO 4210-test forbinder svejsekvalitet med trætheds- og impactsresultater, så du ikke køber smukke bånd, der fejler i feltet tidligt.
Hvis en leverandør ikke kan forklare, hvilket ISO-niveau de sigter efter, hvordan de måler det, og hvor de anvender strengere regler (styrhoved, udhæng, motorfæstninger), genvurder før du bestiller i dag.
Hurtigt reference: en praktisk modtagelsesinspektionssnydtekst
Brug tjeklisten nedenfor til at tilpasse dit team, fabrikken og eventuelle tredjepartsinspektør om samme sprog og forventninger.
For første ordrer eller nye leverandører, prøv mere aggressivt på kritiske fuger – styrhovedklynge, udhængområdet og nedre bundt – fordi det er der, fejl bliver alvorlig direkte ansvar.
Par visuelle tjek med ét simpelt billigt NDT-skridt: farvepenetrant (PT)-prøvning på højspændingsfuger fanger stramme revner, dine øjne ikke pålideligt kan se.
Dokumentér alt med ensartede fotos: én nærhed ved svejsets tå, én bredere optagelse, der viser fugeplacering, plus et simpelt godkendt/afvist mærke per ramme-ID og dato.
Når du afviser, referér til fejltypen og standardniveauet i stedet for følelser; det holder samtalen professionel og forkorter rework-løkker.
| Fejl | Hvad det ligner | Typisk rodårsag | Købervenlig kontrol | Bedste forebyggelseslever |
|---|---|---|---|---|
| Revner | Hårliner ved tå eller krater | Udfyldning/kemi, fastspænding, dårlig kraterfyldning | PT-prøvning på kritiske fuger | Kvalificeret WPS + kraterfyldningsøvelse |
| Porøsitet | Småhuller, “orm” spor | Fugtige/oxid, gas turbulens | Visuel + afvis “svamp” bånd | Rengøringsdisciplin + stabil gasdækning |
| Undercut | Rille langs svejsekant | For varm/hurtig, dårlig brændervinkel | Negle-tåtest + dybdemåler | Parameterkontrol + tekniktræning |
| Forvrængning | Vridning, rotor gnidning, ude af linje hjul | Ubalanceret varme, svage fikseringer | Rapport om udligningsfiksering | Robust spænde + balanceret svejserekkefølge |
Hvad man skal spørge om i en leverandøreftersyn (og hvad ClipClop gør)
Start med procesdokumenter: anmod om WPS for hver nøglefuge, inklusive fyldertype (ofte 4043 vs. 5356-afgørelser), strøm/spændingsområder, gasflow og rejsehastighed.
Spørg derefter om Procedure Qualification Record (PQR), som er beviset på, at WPS er testet og opnået acceptable mekaniske egenskaber, ikke kun nedskrevet, men også i praksis og arkiveret.
Verificer personer, ikke kun udstyr: svejserkvalifikationer (f.eks. ISO 9606-2) og en træningsplan reducerer variation ved medarbejderomsætning eller når robotter behøver nye operatører over natten.
Spørg om NDT-kultur og gennemsigtighed: intern PT-kapacitet, afvisningslogge og korrigerende handlinger fortæller meget mere end “vi har aldrig defekter” i stor skala, med data.
Hos ClipClop kombinerer vi sporbar materiale, låste svejseparametre, PT-prøvetagning på højrisikofuger og udligningstjek, så Model L1-rammer afsendes lige og ensartede i stor skala, pålideligt og konsekvent.
FAQ: Almindelige spørgsmål om elcykelrammekvalitet
Q1: Hvordan kan jeg vide, om en rammebræk kun er i malet eller strukturel? A: En "lakrevne" skaller typisk af og følger ikke svejsevulstens mønster perfekt. En strukturel revne løber ofte langs svejsetåen eller gennem selve vulsten. To be sure, sand off the paint. If the line persists in the metal, it is structural. Use a dye penetrant kit for confirmation.
Q2: Er TIG-svejsning altid bedre end MIG-svejsning til elcykelrammer? A: Not necessarily. TIG giver finere kontrol og er ofte mere æstetisk ("stack of dimes"-look), hvilket gør det ideelt til high-end boutique-rammer. MIG is faster and, when automated (robotic MIG), can offer superior consistency and penetration for volume production like our Model L1. Proceskontrol betyder mere end den specifikke metode.
Q3: Kan en ramme med porøsitet repareres? A: Teknisk set ja, ved at slibe defekten ud og svejse igen. Dog ødelægger 6061 aluminiumslegering, ved gensvejsning, T6-hærdningen i det pågældende område. Medmindre hele rammen gennemhærdtes (løsningsglødet + ældet), skaber en reparation ofte en svaghed. Til produktionselcykler er det normalt sikrere at erstatte rammen end at reparere den.
Q4: Hvorfor knækker nogle aluminiumsrammer uden advarsel? A: Aluminium har ingen "udmattelsesgrænse", hvilket betyder, at det til sidst svigter, hvis det belastes nok gange. For tidlig brud skyldes dog typisk en eksisterende defekt (som en mikrorevne eller undercut), der fungerer som spændingskoncentrator, eller forkert varmebehandling, der har gjort metallet skørt. Det understreger behovet for grundig udmattelsestest (ISO 4210).
Q5: Hvad skal jeg gøre, hvis jeg finder en batch rammer med svejsedefekter? A: Karantænér straks batchen. Dokumenter defekterne med klare billeder og reference ISO 6520 defect codes. Underret din leverandør og kræv en "Root Cause Analysis" (8D Report). Saml eller ibrugtag ikke disse cykler, før risikoen er vurderet. Kontakt ClipClop, hvis du har brug for en second opinion eller en mere pålidelig erstatningsleverandør.
med en "dobbelt-rør" eller "forstærket nedre rør" for at kompensere for mangel på et øverste rør og forhindre "rammesving".
- ISO (International Organization for Standardization) – ISO 10042: Lysbuesvejsede fuger i aluminium og dets legeringer — Kvalitetsniveauer for mangler. Available at: https://www.iso.org/standard/38226.html
- TWI Global – Mangler i aluminiumssvejsning: porøsitet, revner og manglende fusion. Available at: https://www.twi-global.com/technical-knowledge/job-knowledge/defects-in-aluminium-fusion-welds-042
- ScienceDirect – Træthedsopførsel af svejsede aluminiumslegeringer i cykelrammer. Available at: https://www.sciencedirect.com/topics/engineering/welded-joints
Discover our factory-direct OEM/ODM e-bike solutions: ClipClop L1 All-Round E-Bike, the versatile ClipClop M26 Mountain Platform, and ClipClop OEM/ODM Customization Services, backed by direct factory wholesale pricing and comprehensive warranty support.
Kommercielt Indkøb & Flådeforsyning med ClipClop
Udrulning af elcykelflåder eller distribution af private-label cykler kræver en pålidelig produktionspartner, der sikrer stabil containerproduktion, robotsvejset stelpræcision og streng batch-kvalitetskontrol. Fra vores 25.000 m² fabrik i Qingyuan leverer ClipClop komplette OEM/ODM elcykel fremstillingsydelser med en overkommelig MOQ på blot 20 enheder pr. model. Hver containerordre inkluderer dedikerede reservedele (2% gratis garanti-komponenter), fuld international overensstemmelsesdokumentation (EN 15194, UL 2849, UN38.3) samt afsendelse af prøver inden for 15 dage.
Klar til at vurdere tekniske prototyper for CS01 Fat Tire & CS04 Commercial Utility Platforms eller forhandle beskyttede forhandlervilkår? Kontakt ClipClops ingeniørteam via vores B2B Erhvervs Tilbudsportal for et detaljeret containertilbud og en produktionsplan.
Download ClipClop Fabrikskatalog 2026 (PDF)
Komplette elcykel-specifikationer, motor- og batterivalg, MOQ og containerlastningsdetaljer.
Flere OEM-feltnotater.
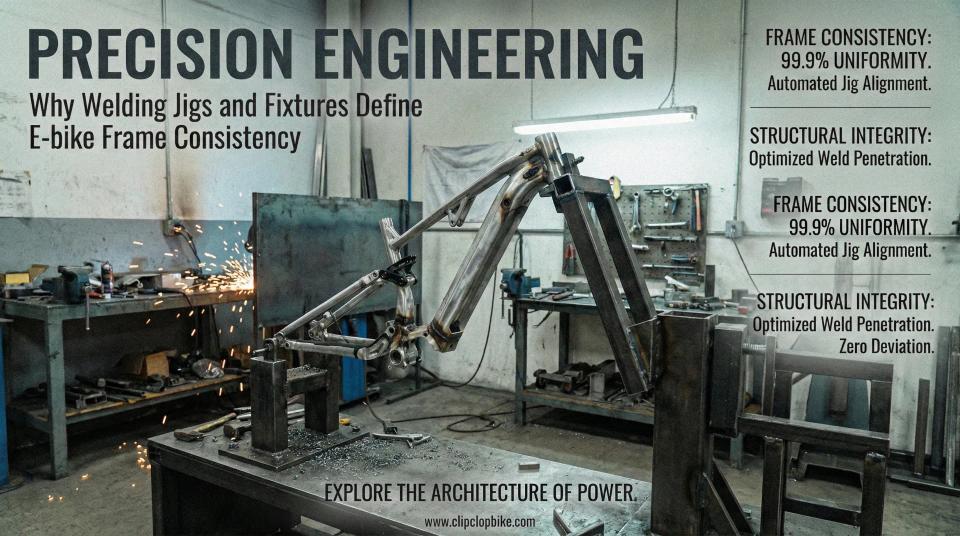
Robotsvejsejigs og præcisionsværktøj: eliminering af akkumulerede steltolerancer
Erhvervssikkerhed for elcykelflåder: integrerede IoT-låse, geofencing og hardware (2026)
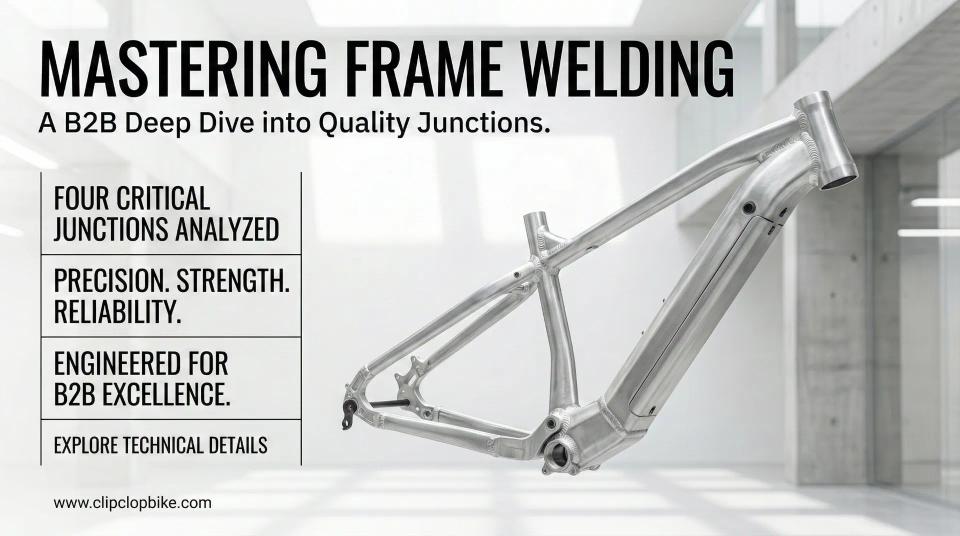
Fire kritiske spændingspunkter på elcykelstel: kronrør, krankboks, dropouts og motorophæng
E-cykel pedalsystemer til flåder og forhandlere: standarder og TCO (2026)
Send jeres brief. Vi svarer med et teknisk notat.
Svaret omfatter gennemførlighed, prøveomkostninger, MOQ og næste skridt for jeres projekt. Vi svarer inden for 48 timer.