
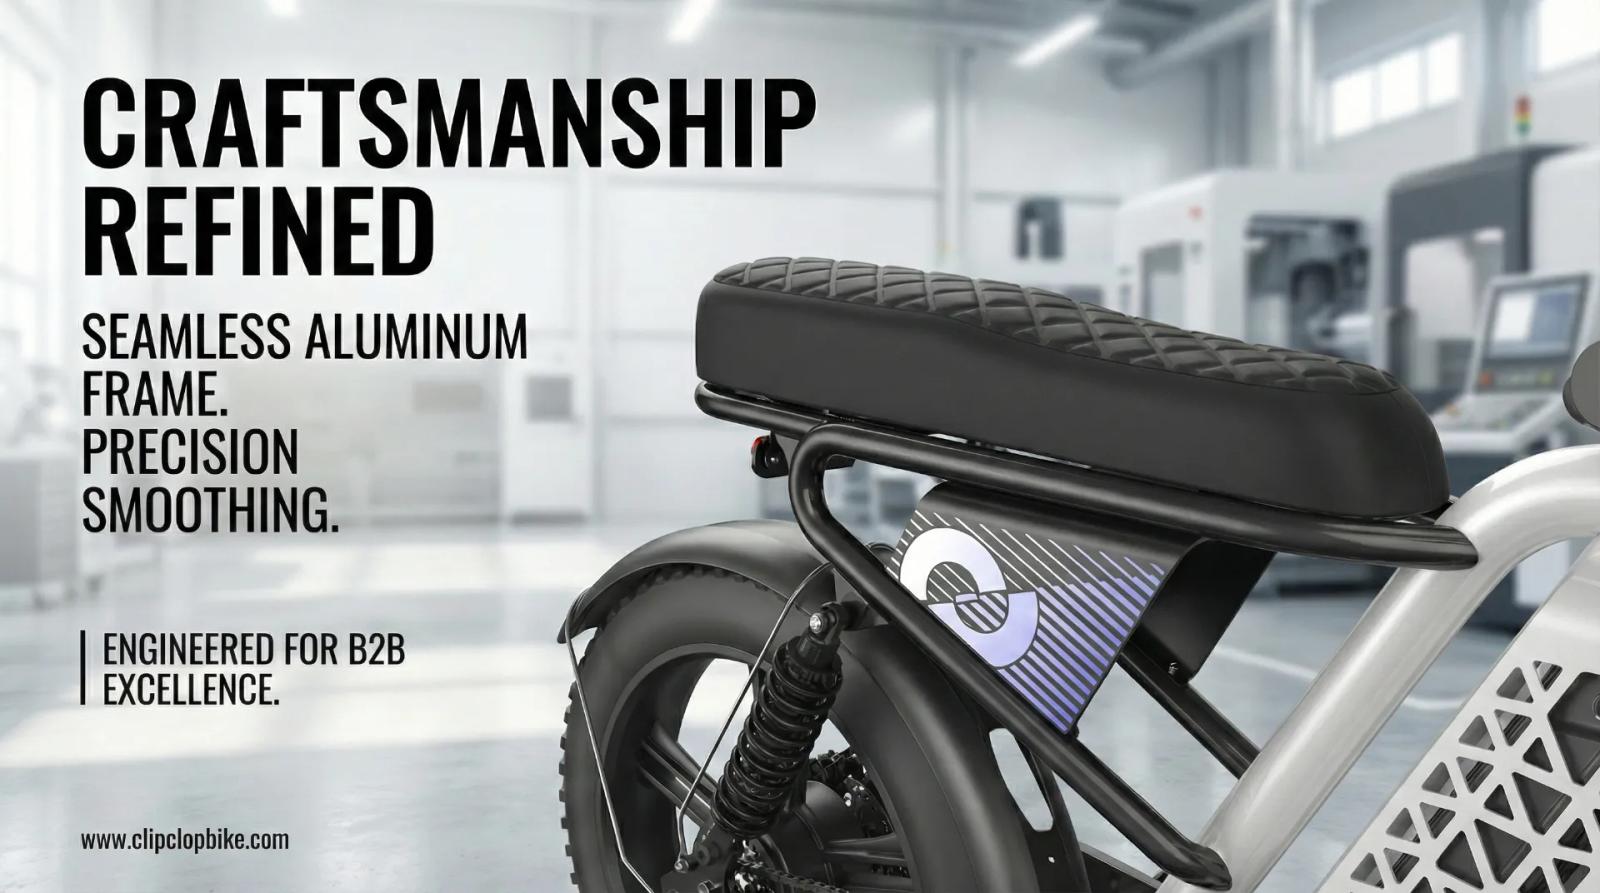
صقل وتنعيم لحام هياكل الدراجات: المظهر الانسيابي الفاخر، مقاومة الكلال والتصنيع B2B
أتقن طحن وتنعيم لحام إطار E-Bike لتعزيز الجماليات وعمر التعب. تواصل مع ClipClop للحصول على حلول تصنيع B2B خبيرة.
أتقن طحن وتنعيم لحام إطار E-Bike لتعزيز الجماليات وعمر التعب. تواصل مع ClipClop للحصول على حلول تصنيع B2B خبيرة.
تقنية اللحام الانسيابي الناعم لهياكل الدراجات: لحام TIG مزدوج المسار، تفادي تركيز الإجهادات ومعايير الجودة
التوريد المباشر من المصنع وتصنيع OEM/ODM مع ClipClop
يمكن للشركاء التجاريين فحص بنيتنا التحتية الصناعية عبر صفحة منشأة تصنيع الدراجات الكهربائية OEM/ODM، ومراجعة التكوينات القياسية عبر CS01 Fat Tire & CS04 Commercial Utility Platforms، أو طلب شروط تسليم الحاويات FOB مباشرة عبر بوابة طلب عروض الأسعار التجارية (الحد الأدنى 20 وحدة).
يعطي المظهر الأملس لوصلات الهيكل انطباعاً بالجودة الفائقة الشبيهة بألياف الكربون. ومع ذلك، يؤدي كشط اللحام بالصاروخ إلى تقليل سماكة اللحام الحرجة وخفض مقاومة الكلال بنسبة 35%.
يعتمد مصنع كليب كلوب تقنية اللحام الآلي مزدوج المسار: مسار جذر عميق للتثبيت الإنشائي ومسار سطحي ناعم بدون المساس بسماكة اللحام الأساسية، مع اجتياز كامل لـ 100,000 دورة اهتزاز بمعيار EN 15194.
| أسلوب الصقل والتشطيب | سماكة اللحام الإنشائية المتبقية | عمر الكلال الديناميكي | مستوى المظهر الجمالي | مخاطر مطالبات الضمان |
|---|---|---|---|---|
| لحام TIG المزدوج الناعم من كليب كلوب | 100% محفوظة بالكامل (جذر قوي) | أكثر من 100,000 دورة (EN 15194) | مظهر انسيابي مطابق للمواصفات | أدنى معدل مطالبات بالضمان |
| الكشط والتجليخ المباشر بالصاروخ | 65%–75% (تلف عنق اللحام) | أقل من 45,000 دورة (خطر جسيم) | سطح مستوٍ معرض للتشقق | مخاطر عالية لكسر الهيكل |
| لحام قشور السمك الكلاسيكي البارز | 100% محفوظة | أكثر من 100,000 دورة (قوي جداً) | صناعي تجاري بحت | أقل تكلفة وأقصى متانة |
| أسلوب الصقل والتشطيب | سماكة اللحام الإنشائية المتبقية | عمر الكلال الديناميكي | مستوى المظهر الجمالي | مخاطر مطالبات الضمان |
|---|---|---|---|---|
| لحام TIG المزدوج الناعم من كليب كلوب | 100% محفوظة بالكامل (جذر قوي) | أكثر من 100,000 دورة (EN 15194) | مظهر انسيابي مطابق للمواصفات | أدنى معدل مطالبات بالضمان |
| الكشط والتجليخ المباشر بالصاروخ | 65%–75% (تلف عنق اللحام) | أقل من 45,000 دورة (خطر جسيم) | سطح مستوٍ معرض للتشقق | مخاطر عالية لكسر الهيكل |
| لحام قشور السمك الكلاسيكي البارز | 100% محفوظة | أكثر من 100,000 دورة (قوي جداً) | صناعي تجاري بحت | أقل تكلفة وأقصى متانة |
لماذا تشير اللحامات الناعمة إلى “الفخامة” في صالة العرض
يد العميل صادقة بلا رحمة. سيمررون أصابعهم فوق وصلة دعامة المقعد أو مجموعة أنبوب الرأس ويقررون—دون كلمة واحدة—ما إذا كانت الدراجة تبدو “فاخرة” أم “صناعية”.”
لهذا السبب يعد مزج خط اللحام مهماً خصوصاً لموديل L1. لغة التصميم تعتمد على انتقالات أنابيب نظيفة، وأي نسيج متبقٍ يشبه “حراشف السمكة” يصبح تشويشاً بصرياً تحت الطلاء، أو الأسوأ، تحت الطلاء الكهربائي.
هناك أيضاً جانب عملي: المفاصل الأكثر نعومة تقلل من مناطق الطلاء الرقيقة الحافة. على الحواف الحادة، قد ينكمش طلاء البودرة أثناء المعالجة، مما يخلق نقاط ضعف تتقشر مبكراً وتسبب لاحقاً صداعاً فيما يتعلق بالضمان.
يحب ليو أن يذكر فريقنا بأن “اللحام هو توقيع الحرفي”. اللحام الآلي يمنحك الاتساق، لكن التشطيب اليدوي هو غالباً ما يمنح تلك اللمسة النهائية المصقولة التي يدفع العملاء مقابلها.
سير العمل الحقيقي: طحن، مزج، ثم تشطيب
غالباً ما يستخدم الناس هذه الكلمات بالتبادل، لكن في المصنع هي خطوات مختلفة بأدوات ومخاطر مختلفة.
الطحن هو مرحلة الإزالة الثقيلة: أنت تخفض تعزيز اللحام نحو سطح الأنبوب. المزج هو تشكيل الانتقال بحيث لا يكون هناك “درجة”. التشطيب هو التحكم في نسيج السطح ليتصرف الطلاء أو الطلاء الكهربائي بشكل متوقع.
هذه هي الخريطة المبسطة التي نستخدمها عند شرح العملية للشركاء التجاريين:
| المرحلة | الهدف الرئيسي | الأدوات الشائعة | محور مراقبة الجودة | أكبر مخاطرة |
|---|---|---|---|---|
| طحن (كمي) | إزالة ارتفاع خط اللحام الزائد | أقراص الشريط، أدوات الحزام | عدم تخفيف أنبوب الأصل | الطحن الزائد، تراكم الحرارة |
| مزج (تشكيل) | خلق انتقال بلا درجة | صنفرة مدارية، مواد كاشطة كفافية | هندسة ناعمة عند الوصلة | ترك انخفاضات/شقوق (“معززات الإجهاد”) |
| تشذيب حافة اللحام | تقليل بدء تشقق الكلال | هُدَّابات، نقاط كاشطة ناعمة | نصف قطر ناعم لحافة اللحام | القطع في حلق اللحام |
| تشطيب (نسيج) | سطح موحد للتغطية | صنفرة متعددة الحبيبات، سكوتش برايت | خشونة متسقة (Ra) | خدوش تظهر عبر الطلاء |
| إزالة الهُدَّابات/كسر الحافة | تحسين السلامة + تغطية الطلاء | ملفات، فراشي، أدوات إزالة الهُدَّابات | لا زوايا حادة | حواف طلاء رقيقة، تآكل مبكر |
يبدو الجدول مرتباً؛ الواقع أكثر فوضوية. الألومنيوم يثقل الأقراص، الزوايا الضيقة تقاوم زوايا أدواتك، وكل وصلة إطار لها شخصيتها الخاصة.
لهذا السبب تعتبر تعليمات العمل القياسية مهمة. في الإنتاج بالجملة، “جيد” لا يكفي—أنت بحاجة إلى نتائج قابلة للتكرار من الإطار رقم 1 إلى الإطار رقم 1000.
كيفية تنعيم اللحام دون إضعاف الوصلة
خوف المشترين مفهوم: “إذا طحنتموه، ألستم تجعلونه أرق؟” نعم—إذا كان الشخص مهملاً.
تستهدف إزالة التعزيز الاحترافية المعدن الجالس فوق سطح الأنبوب، مع الحفاظ على حلق اللحام وسمك مادة الأصل حيث تكمن القوة حقاً.
المنطقة الأهم هي حافة اللحام، حيث يلتقي خط اللحام بالأنبوب. تلك الحافة هي نقطة بداية كلاسيكية لتشقق الكلال، خاصةً على الدراجات الكهربائية التي تتعرض لأحمال عزم دوران عالية من المحركات والبطاريات الثقيلة.
تشذيب الحافة هو في الأساس إدارة للإجهاد. عندما تلين هندسة الحافة، ينتشر الإجهاد بشكل أكثر تساوياً عبر الوصلة بدلاً من التركيز عند خط حاد واحد، مما يساعد الإطارات على النجاة من بروتوكولات الكلال المطلوبة.
إذا أردت صورة ذهنية بسيطة: الحافة الخشنة تتصرف مثل شق في علبة مشروب غازي. الحافة الناعمة تتصرف مثل منحنى لطيف لا “يدعو” التشققات.
حقائق علم المواد: 6061-T6، المنطقة المتأثرة بالحرارة، وتسلسل المعالجة الحرارية
معظم إطارات الدراجات الكهربائية الألومنيوم الفاخرة تنتمي إلى نطاق 6061 لأنها قابلة لللحام وقوية عند معالجتها حرارياً بشكل صحيح.
لكن اللحام يخلق منطقة متأثرة بالحرارة حيث تضيع درجة التقسية T6 الأصلية. هذا يعني أن المعدن المجاور لللحام يلين حتى تستعيد القوة عبر المعالجة الحرارية بعد اللحام والتقادم.
في كليب كلوب، نفضل تنفيذ التشكيل الكمي قبل دورة T6 النهائية، لأن المادة تكون أكثر تسامحاً خلال المراحل المبكرة. ثم نقوم بالتشطيب السطحي النهائي بعد المعالجة الحرارية، عندما يكون الإطار عند الصلابة المطلوبة.
إذا كنت تتعامل مع إطارات سلسلة 7005، تتغير استراتيجية الكشط. السبيكة تتصرف بشكل مختلف، وارتفاع الحرارة الزائد أثناء التشطيب يمكن أن يغير الخصائص المحلية بطرق غير مرغوب فيها، خاصةً إذا ضغط شخص ما بشدة وأسخن وصلة.
اختيار حشو اللحام مهم أيضاً إذا كان علامتك التجارية تبيع جماليات “المعدن الخام”. ER4043 يمكن أن يكون ممتازاً لمقاومة التشقق لكن قد يظهر عدم تطابق في اللون بعد الطلاء الكهربائي؛ ER5356 غالباً ما يتطابق أفضل لكنه يتطلب تحكماً أشد في اللحام.
تجهيز السطح: حيث يبدأ الطلاء الفاخر حقاً
يمكن لمزج لحام رائع أن يتحول إلى دراجة سيئة المظهر إذا تم التسرع في تجهيز السطح.
بعد الانتهاء، يجب إزالة الزيوت وحبيبات السنفرة وطبقات الأكسدة التي تتداخل مع الالتصاق. يتأكسد الألومنيوم بسرعة، وهذه الطبقة غير المرئية يمكن أن تعطل التصاق الطلاء إذا لم يتم معالجتها بشكل صحيح.
إحدى المشاكل الخفية هي المسامية والثقوب الدقيقة. إذا وجدت فراغات صغيرة بالقرب من السطح، يمكن للحرارة أثناء المعالجة أن تدفع الغاز المحبوس للخارج وتسبب فقاعات ناتجة عن إطلاق الغازات – وهو بالضبط نوع العيب الذي يجعل حياة الموزع صعبة.
تقطيع الحواف هو أيضًا مكسب للطلاء، وليس مجرد خطوة للسلامة. يفضل طلاء البودرة أن “يلتف” حول نصف قطر لطيف؛ فهو يكره الحواف الحادة حيث ينخفض سمك الطبقة ويبدأ التقشير.
بالنسبة لأسواق المناطق الساحلية أو أسواق ملح الشتاء، تقلل التحولات الأكثر نعومة والمعالجة المسبقة المناسبة من نقاط بدء التآكل، لأن الماء يجد أماكن أقل للتراكم وشقوقًا مجهرية أقل يستغلها.
ضمان الجودة والامتثال: ما يجب أن يطلبه مشترو الأعمال التجارية
الإطار الذي يبدو مثاليًا لكنه يفشل في اختبار الإجهاد هو كابوس للعلامة التجارية. لهذا السبب يجب ربط تشطيب اللحام بالتفتيش، وعدم التعامل معه كقسم تجميلي.
أثناء التشطيب، يجب أن يتحقق ضمان الجودة من وجود القطع التحتي والتداخل والشقوق الناتجة عن الطحن. لا يمكنك “تلميع” لحام سيء هيكليًا؛ يمكنك فقط جعل اللحام الجيد يبدو أفضل.
بالنسبة للمشترين الدوليين، تظهر المتطلبات المعتادة: ISO 4210 لمتطلبات سلامة الدراجات، وEN 15194 للامتثال للدراجات الكهربائية من نوع EPAC، والقواعد الخاصة بالسوق مثل متطلبات NOM حيثما ينطبق ذلك. كما أن برامج الاختبار مثل EFBE Tri-Test هي أيضًا جزء من المناقشة للعلامات التجارية التي تسعى لمصداقية أعلى.
الاتساق هو رافعة الربح الخفية. عندما يقترن اللحام الآلي بالتشطيب اليدوي الموحد، فإنك تقلل من التباين بين الدفعات، وتخفض إعادة العمل، وتحافظ على استقرار أوقات التسليم – وهذا بالضبط ما يحتاجه الموزعون عندما تكون الحاويات محجوزة مسبقًا.
التوثيق الواضح يساعد أيضًا. عندما تُكتب المواصفات – الأدوات، تدرج حبيبات السنفرة، نقاط التفتيش – تتوقف حواجز اللغة عن كونها عائقًا للجودة.
اختيار شريك التصنيع/التصميم المناسب لتشطيب اللحام المتميز
إذا كنت تقوم بتوريد الهياكل، لا تسأل فقط “هل يمكنكم جعلها ناعمة؟” اسأل كيفية they control it.
يمكن للمورد الجاد شرح تسلسل التشطيب الخاص بهم، وإظهار كيفية حماية حنجرة اللحام، ووصف كيفية إدارتهم للحرارة أثناء الطحن، وتقديم سجلات تفتيش على مستوى الدفعة تربط جودة التشطيب بنطاقات عمليات قابلة للتكرار.
منصة L1 هي مثال جيد على أهمية هذا. مع خيارات محرك تصل إلى 750 واط وتكوينات إطارات عريضة مثل 20×4.0، يتعرض الهيكل لقوى حقيقية، وليس فقط أحمال “دراجة التنقل”، لذلك يجب أن يدعم التشطيب المتانة، وليس المظهر فقط.
في النهاية، تجليخ اللحام هو أحد تلك الخطوات التصنيعية النادرة التي تحسن كلًا من القصة التي ترويها للعملاء وضع التحكم في السرعة (مثبت السرعة) والعمر الميكانيكي للمنتج. وفي الأعمال التجارية، هذا المزيج ثمين: مطالبات أقل، تصور أقوى للعلامة التجارية، ودراجة يفتخر وكلاؤك بوضعها تحت الأضواء الساطعة.
إذا رغبت، يمكنني أيضًا تقديم نسخة مختصرة “قائمة تدقيق للمشتري” من هذه المقالة (صفحة واحدة) يمكن لفريق التوريد الخاص بك استخدامها أثناء عمليات تدقيق المصنع.
الأسئلة الشائعة والقراءة الإضافية
س1: هل يؤدي طحن اللحام إلى إضعاف هيكل الدراجة الكهربائية؟ ج: ليس إذا تم بشكل صحيح. إزالة تقوية اللحام الزائدة بشكل محترف تزيل فقط مادة الحشو الزائدة. وبالمتابعة مع المعالجة الحرارية T6, we ensure the استعادة قوة لحام 6061-T6 تكون كاملة. في الواقع،, تشطيب طرف اللحام يمكن أن يزيد في الواقع من عمر الكلال عن طريق تقليل تركيزات الإجهاد.
Q2: Why is "weld blending" important for powder coating? A: يخلق creates a smooth surface that prevents "shadowing" or thin spots in the powder coat. It also eliminates سطحًا أملسًا يمنع "التظليل" أو البقع الرقيقة في طلاء البودرة. كما أنه يزيل, الثقوب الدقيقة قبل طلاء البودرة.
، والتي يمكن أن تسبب فقاعات أثناء عملية المعالجة، مما يضمن تشطيبًا متينًا لا تشوبه شائبة. س3: كيف يضمن كليب كلوب الاتساق في تشطيب اللحام؟ ج: نستخدم مزيجًا من اللحام الآلي للهيكل الأساسي وفنيين مدربين تدريباً عالياً لـ. لحامات التشطيب اليدوي . وهذا مدعوم بـ protocol and و at every stage.
في كل مرحلة. س4: هل يمكنكم تقديم تشطيبات مخصصة مثل الألومنيوم المشطط أو التلميع المرآتي؟ ج: نعم. نقدم خدمات متنوعة, including ، بما في ذلك, تشطيب الألومنيوم المشطط, والتشطيب الساتيني ، وطلاءات البودرة عالية اللمعان. تتطلب هذه تقنيات دمج وتلميع لحامات محددة.
أتقناها. س5: ما الشهادات التي تفي بها هياكلكم؟ ج: تم تصميم هياكلنا لتلبية وتجاوز and اختبار الهيكل ISO 4210 ومعايير الامتثال للدراجة الكهربائية EN 15194 . كما نقدم دعمًا لـ معايير السلامة NOM.
المراجع:
- ISO 4210-10:2020 - Cycles — Safety requirements for bicycles
- EN 15194:2017 - Electrically power assisted cycles (EPAC)
- Aluminum Association - Welding Aluminum: Theory and Practice
معايير التصنيع وجودة البناء في مصنع ClipClop
Discover our factory-direct OEM/ODM e-bike solutions: ClipClop L1 All-Round E-Bike, the versatile ClipClop M26 Mountain Platform, and ClipClop OEM/ODM Customization Services, backed by direct factory wholesale pricing and comprehensive warranty support.
المشتريات التجارية وتوريد الأساطيل مع ClipClop
يتطلب نشر أساطيل الدراجات الكهربائية أو توزيع دراجات العلامات التجارية الخاصة شريك تصنيع موثوقًا قادرًا على توفير إنتاج متسق بمستوى الحاويات، ومحاذاة الهياكل الملحومة بالروبوت، ومراقبة صارمة لجودة الدفعات. من مصنعنا الذي يمتد على مساحة 25,000 متر مربع في تشينغيوان، غوانغدونغ، تقدم ClipClop خدمات تصنيع الدراجات الكهربائية OEM/ODM بحد أدنى للطلب يبلغ 20 وحدة فقط لكل منتج. يتضمن كل طلب حاوية تخصيصًا مخصصًا لقطع الغيار (2% قطع غيار مجانية لدعم الضمان)، ووثائق الامتثال الدولية الكاملة (EN 15194, UL 2849, UN38.3)، وإرسال العينات في غضون 15 يومًا.
هل أنت مستعد لتقييم عينات هندسية لمنصات CS01 Fat Tire & CS04 Commercial Utility Platforms أو طلب حقوق توزيع حصرية لمنطقتك؟ تواصل مع الفريق الهندسي في ClipClop عبر بوابة عروض الأسعار التجارية B2B لتلقي تسعير مفصل للحاويات والجدول الزمني للإنتاج.
المزيد من الملاحظات الميدانية لـ OEM.
الفرامل الهيدروليكية للدراجات الكهربائية التجارية: تشتيت الحرارة ومكابس رباعية للأساطيل
كيف نتحقق من مشتري B2B: دراسة حالة لمنع الاحتيال التجاري وانتحال الهوية
هياكل الدراجات الكهربائية للبرازيل: ألمنيوم 6061-T6 مقاوم للتآكل للأجواء الاستوائية
أرسل موجزك. سنرد بتقرير فني ميداني.
يتضمن الرد تقييم الجدوى وتكلفة العينة والحد الأدنى للطلب (MOQ) والخطوة التالية لمشروعك. نهدف للرد خلال 48 ساعة.